Запрессовка втулок и выпрессовка пальцев спецтехники: как делать без цехового пресса
Прикипевший палец не поддаётся кувалде, а новую втулку нужно посадить без перекоса и сколов. Цехового пресса у шарнира стрелы или гусеницы нет, везти узел — значит терять дни. Ниже — выпрессовка пальцев и запрессовка втулок по шагам: чем работать прямо на технике, как подготовить оправку и в каком порядке действовать, чтобы не повредить проушину.
Техническая редакция ЗМС
01Почему выпрессовка и запрессовка втулок — работа для пресса, а не кувалды
Палец и втулка стоят в отверстии с натягом или с малым зазором, который за годы работы заполняют грязь и коррозия. Выбить такой палец ударами — значит передать ударную нагрузку на проушину: появляются трещины, а отверстие разбивается ещё сильнее.
С втулкой наоборот: при ударной запрессовке она садится с перекосом, края сминаются, посадочная поверхность задирается. Втулка, которая сидит неровно, быстро изнашивается и проворачивается.
Пресс решает обе задачи: усилие прикладывается плавно и строго по оси.
02Способы выпрессовки пальцев: что можно применить без цехового пресса
В таблице — способы, которыми это делают на технике, и что у каждого из них с риском и усилием.
| Способ | Усилие | Риск для проушины | Когда применяют |
|---|---|---|---|
| Кувалда и выколотка | Ударное, не контролируется | Высокий: трещины, смятие кромок | Лёгкая посадка, палец не прикипел |
| Нагрев и резка | Не создаёт усилия | Высокий: структура металла, дальнейшее восстановление отверстия | Когда ничего другого нет |
| Винтовой съёмник, тяга | Плавное, ограничено моментом | Низкий | Небольшие пальцы и умеренная посадка |
| Гидравлический станок на технике | Плавное, контролируется манометром | Низкий | Прикипевшие и крупные пальцы, серия узлов |
| Цеховой пресс | Плавное | Низкий | Узел снят с машины |
Если усилия винта не хватает, а возить узел в цех дорого, переходят к гидравлике на месте. У пресса, который можно привезти к машине, нет проблем с доступом: цилиндр ставят на центральную тягу или в раму на силовых шпильках.
03Как работает гидравлический станок для выпрессовки пальцев
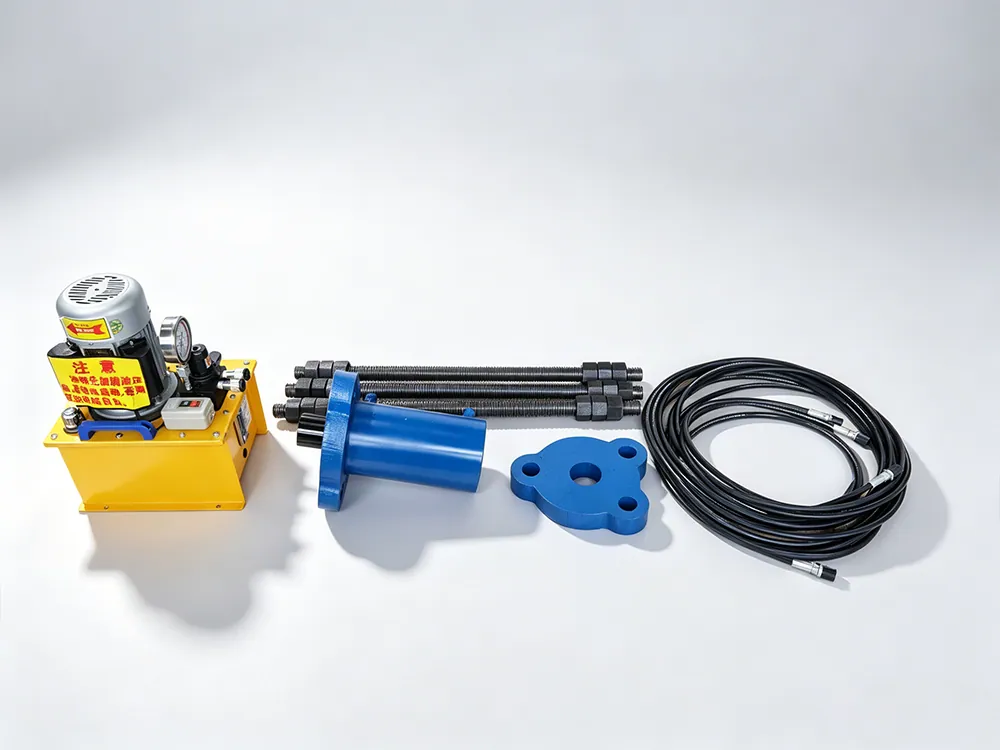
Станок ВПВ состоит из полого гидроцилиндра, рамы или центральной тяги, ступенчатых конусных оправок и упоров и насоса. Цилиндр упирается в проушину через раму на силовых шпильках — или через центральную тягу — и выдавливает палец вдоль оси. Конусные оправки центрируют усилие.
Две схемы подходят к разным шарнирам: тяга проходит через отверстие, рама работает снаружи. Комбинированный станок ВПВ-К объединяет обе схемы в одном ящике с общей электрогидростанцией — выездная бригада выбирает схему на месте.
Насос бывает ручным (для выездов без сети) или в виде электрогидростанции.
Выпрессовка пальцев гусеницы
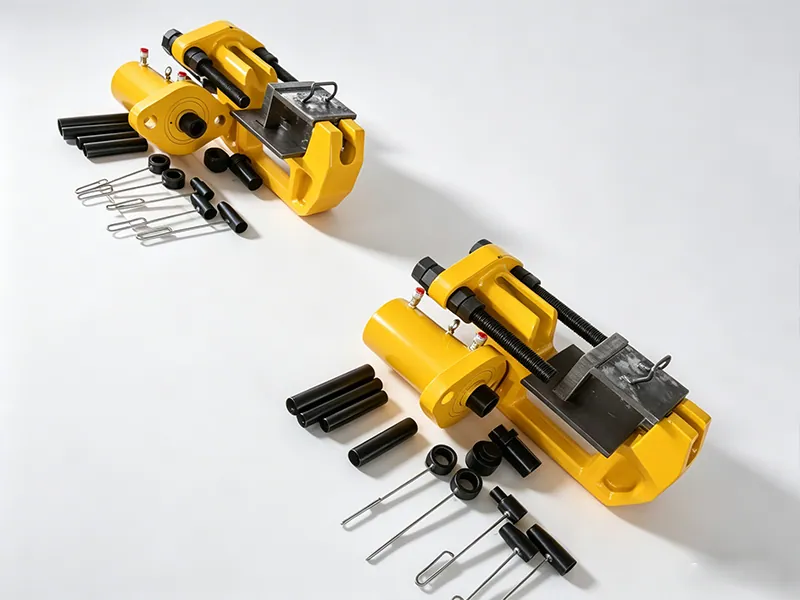
Палец гусеницы выбивают, чтобы заменить звенья или втулки, и кувалдой с газовой горелкой это долго и опасно для звена. Станок РСГ работает как переносной пресс: скоба охватывает звено, цилиндр через толкатель выдавливает палец, а при сборке тем же прессом палец запрессовывают обратно. Набор толкателей разной длины и переходных втулок подбирают под технику.
04Порядок выпрессовки пальца на месте
- Подготовка. Очистите торцы пальца и проушины от грязи; прикипевшее соединение обработайте проникающей смазкой и дайте ей подействовать.
- Выбор схемы. Тяга через отверстие или рама снаружи — по доступу к шарниру.
- Центровка. Цилиндр и оправка должны стоять соосно с пальцем: перекос даёт заклинивание и задиры.
- Усилие плавно. Давление наращивают постепенно и следят за манометром. Если палец не идёт, останавливаются, проверяют соосность и подачу смазки, а не повышают давление наугад.
- Контроль. После выхода пальца осматривают отверстие: овал, задиры, трещины — это определяет, нужна ли расточка.
05Запрессовка втулок: оправка и порядок
Оправка для запрессовки втулок передаёт усилие на торец втулки и ведёт её по оси.
Что должно быть в оправке:
- Бурт или упор по торцу втулки — усилие идёт по торцу, а не по кромке.
- Направляющая часть по диаметру отверстия или втулки — она не даёт втулке перекоситься.
- Твёрдость выше, чем у втулки, и гладкая рабочая поверхность — чтобы не деформировать торец и не оставлять задиров.
- Длина, достаточная, чтобы довести втулку до нужного положения.
Ступенчатые конусные оправки из комплекта ВПВ центрируют усилие по оси детали; под конкретные втулки подбирают состав оснастки.
Порядок запрессовки:
- Проверьте отверстие. Диаметр, овал и конусность определяют, сядет ли втулка с нужным натягом. Диаметр меряют штихмасом или нутромером.
- Подготовьте втулку. Снимите заусенцы, проверьте заходную фаску, совместите масляные отверстия и канавки с каналами в детали.
- Смажьте посадочные поверхности. Сухая запрессовка даёт задиры.
- Установите соосно и создавайте усилие плавно, без рывков.
- Проверьте положение и размер. После запрессовки контролируют положение втулки по торцу и внутренний диаметр: в сборе он может отличаться от размера до запрессовки, и при необходимости втулку растачивают или доводят.
06Что проверить после расточки отверстия
Если отверстие перед запрессовкой растачивали, его размер определяет посадку. Для отверстий под втулку и палец по чертежу узла часто требуется квалитет H7 по ГОСТ 25346-2013: поле допуска от нуля до +IT7. Мобильные станки МРС 400С и КРН 400К дают H7 и шероховатость Ra 1,6, и втулка запрессовывается сразу, без доводки.
Если разбитое отверстие не позволяет сесть новой втулке, его сначала восстанавливают расточкой и наплавкой: тогда ВПВ и расточной станок работают в одном ремонте. Как это делают на стреле экскаватора, не снимая её с машины, — в статье «Восстановление проушин и отверстий стрелы экскаватора на месте».
Наши станки
07Как это делают на месте

- ВПВ — один гидравлический комплект и выпрессовывает палец, и запрессовывает втулку, без ударов по проушине. Под частую работу на базе — ВПВ-1 с электрогидростанцией, под выезды без питания — ВПВ-2 с ручным насосом. Поставляем, подбираем цилиндр и оснастку по модели техники, обучаем персонал.
- ВПВ-К — бригада везёт один ящик и выбирает схему у шарнира: центральная тяга и рама на трёх шпильках работают от общей электрогидростанции, второй станок покупать и возить не нужно.
- РСГ — выпрессовка пальцев гусеницы без ударов и нагрева: скоба держит звено, палец выходит по оси, и звенья с втулками остаются целыми. Рукава подключаются на быстроразъёмах без инструмента, толкатели и переходные втулки подбираем под вашу технику.
Все позиции — в разделе оборудования для выпрессовки. Если отверстие разбито, второй шаг — расточка: МРС 400С и КРН 400К закрывают диапазон Ø50–400 мм.
Вопросы и ответы
Как выпрессовать палец гусеницы без пресса?
Гидравлическим станком: скоба охватывает звено, цилиндр через толкатель выдавливает палец. Станок РСГ ставят на звено, подключают насос и выдавливают палец плавно. Кувалда и газ работают дольше и портят звено.
Чем запрессовать втулку без пресса?
Гидравлическим цилиндром с оправкой, которая передаёт усилие на торец втулки по оси. Ударная запрессовка кувалдой даёт перекос и сколы на торце, поэтому на ответственных узлах её не применяют.
Какая нужна оправка для запрессовки втулок?
С буртом или упором по торцу, с направляющей частью и твёрдостью выше, чем у втулки. Размеры зависят от диаметра втулки и отверстия; подберём оснастку по вашей технике.
Можно ли нагреть палец, чтобы он вышел?
Нагрев меняет структуру металла рядом с проушиной и добавляет работ по восстановлению отверстия. Для прикипевшего пальца надёжнее гидравлика: давление выдавливает его без нагрева.
Какое усилие нужно для выпрессовки пальца?
Оно зависит от диаметра и длины посадки, натяга, коррозии и состояния поверхности, поэтому единой цифры нет. Усилие нужно подбирать по цилиндру с запасом и наращивать плавно, следя за манометром. Назовите диаметры пальцев — подберём цилиндры.
Источники: ГОСТ и нормативные документы
- ГОСТ 25346-2013 (ISO 286-1:2010) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки» — действует.
- Порядок работ — типовая практика ремонта; значения натягов и усилий — по чертежу и документации на конкретную технику.
Читайте также
 Турбины, ЖД, двигатели, спецтехника
Райберовка отверстий полумуфт турбин: что это и как выполняется на месте (пример ГРЭС)Райберовка полумуфт без выемки ротора: нормы РД, допуск H7, порядок работ и время на станцииСтатья · 9 мин чтения
 Турбины, ЖД, двигатели, спецтехника
Ремонт тележек на месте: расточка и наплавка тележек 18-522А без отправки в цех (СФПС-402/47)Наплавка и расточка конических поверхностей тележек 18-522А в депо: этапы, контроль, оборудованиеСтатья · 7 мин чтения
 Турбины, ЖД, двигатели, спецтехника
Ремонт энергетического оборудования на ТЭС и ГРЭС: какие работы делают без демонтажаПолумуфты, фланцы, арматура, клапаны и уплотнения турбин: что ремонтируют на станции без демонтажа и чемОбзор отрасли · 9 мин чтения