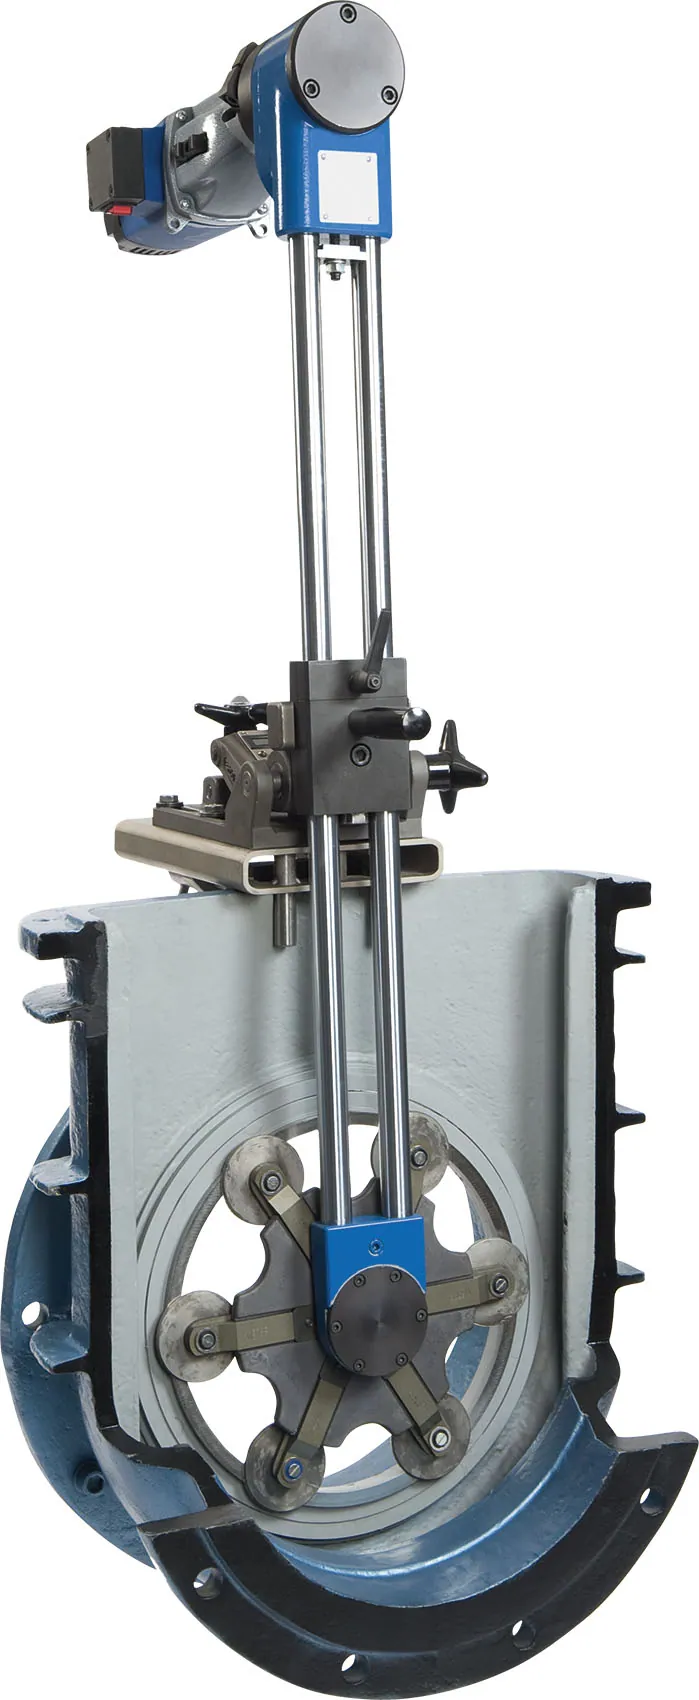
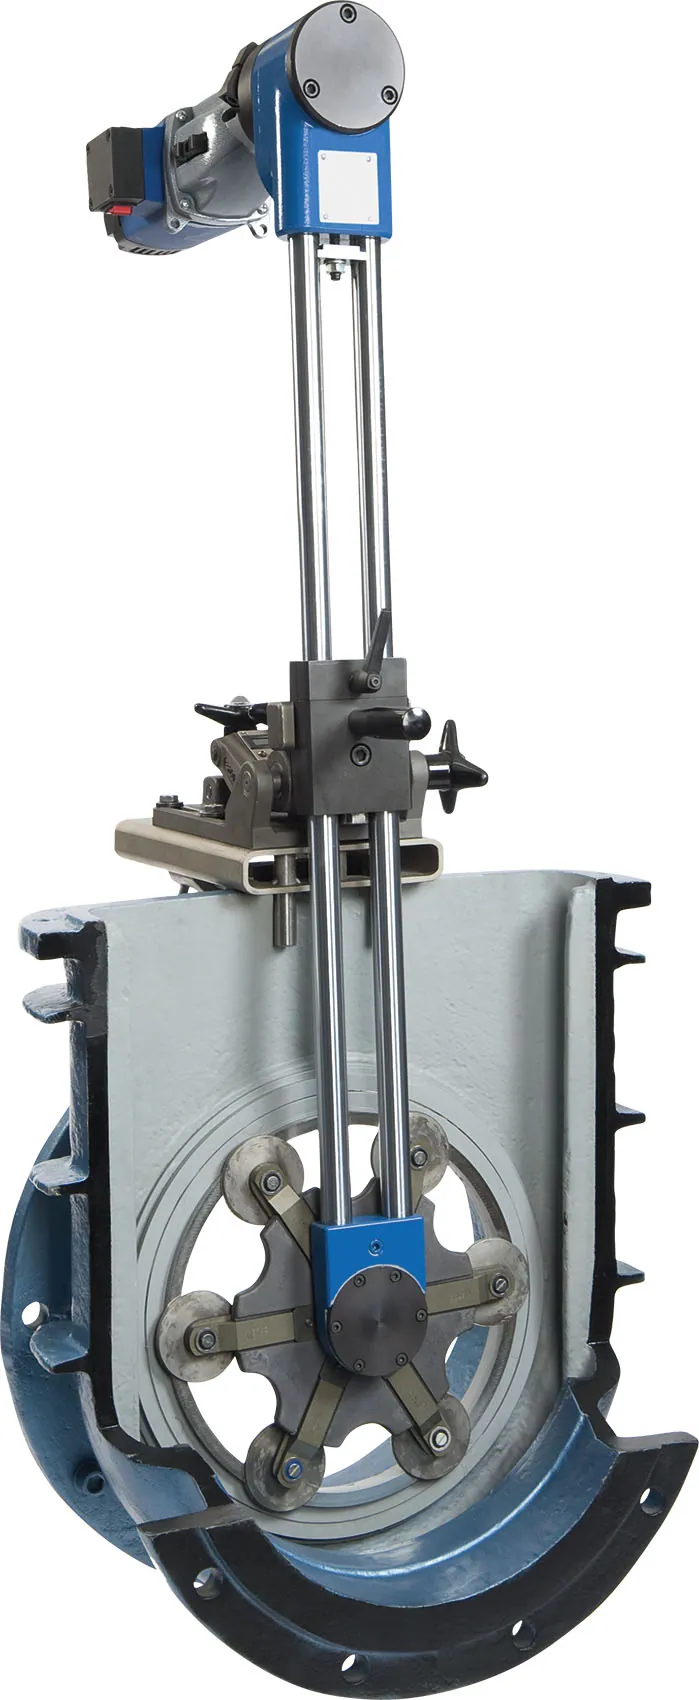
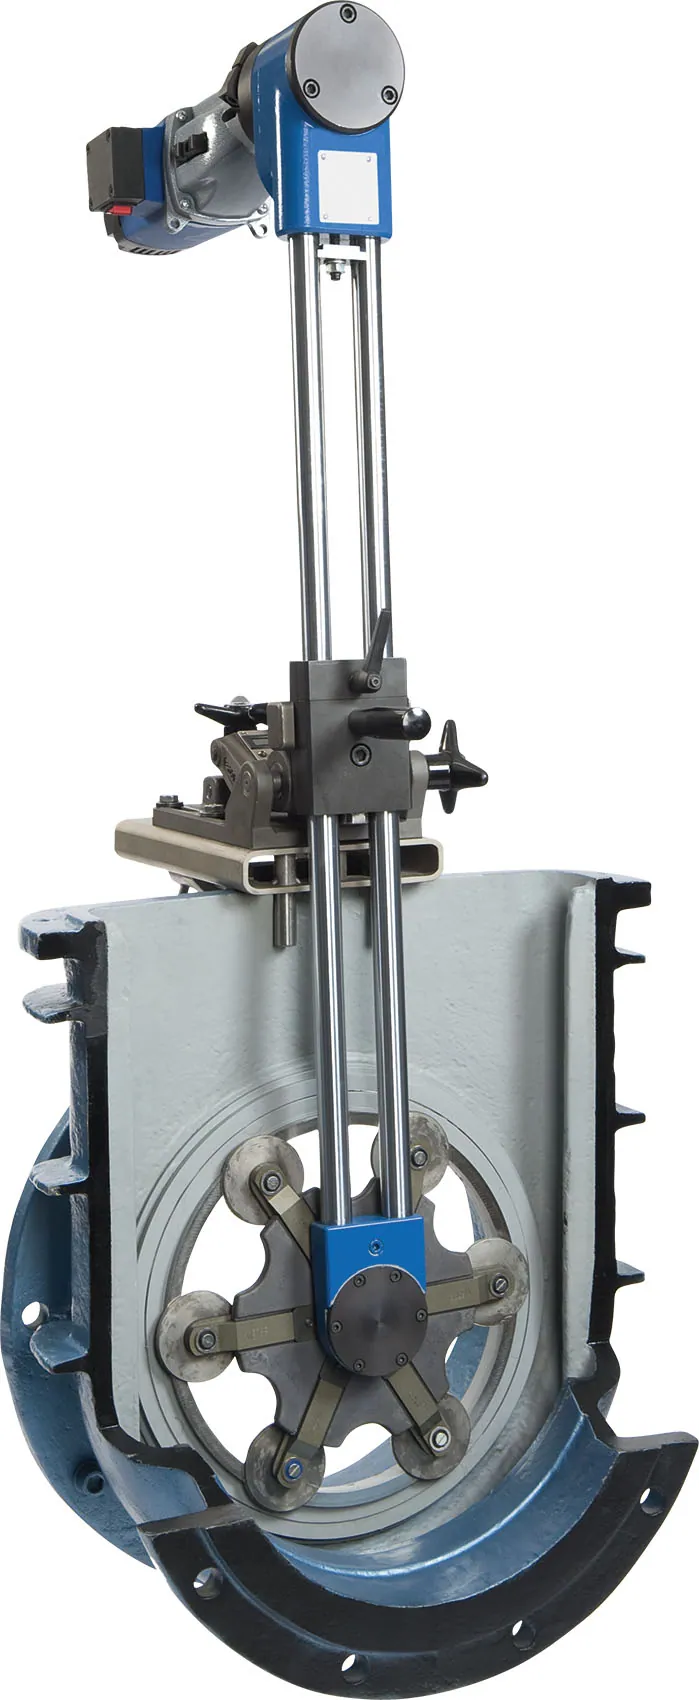
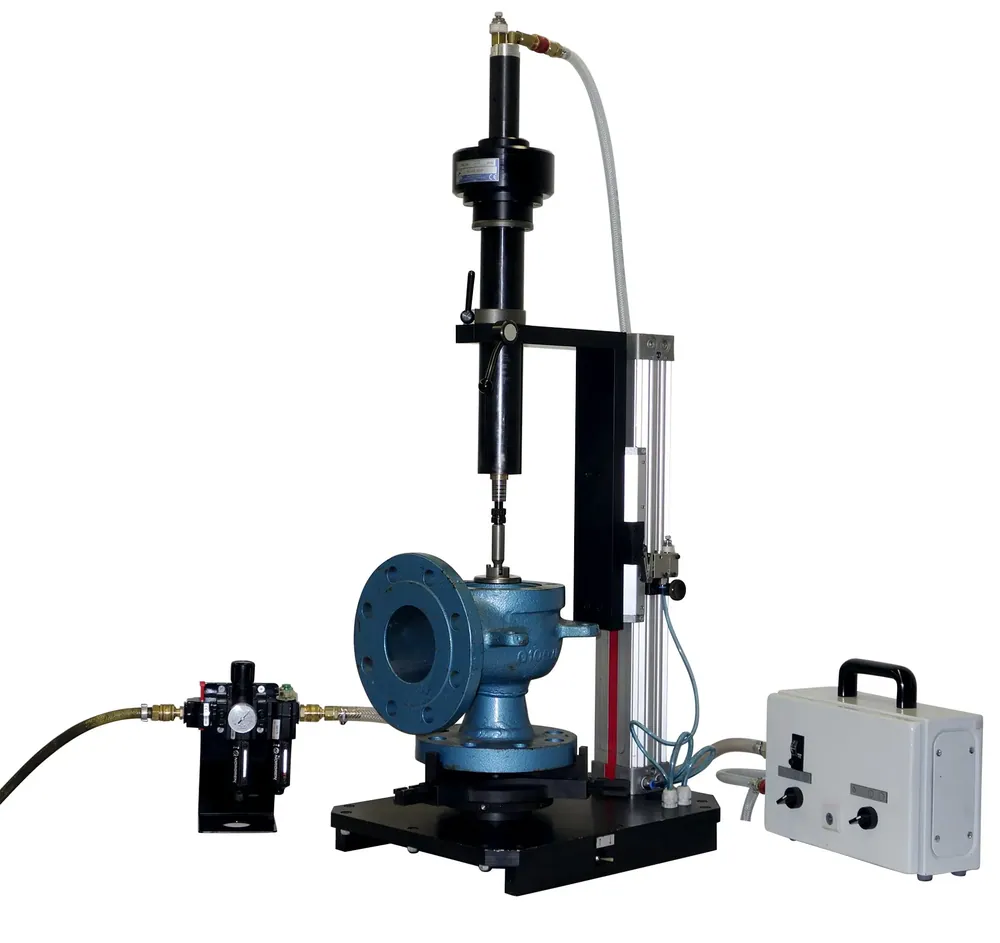
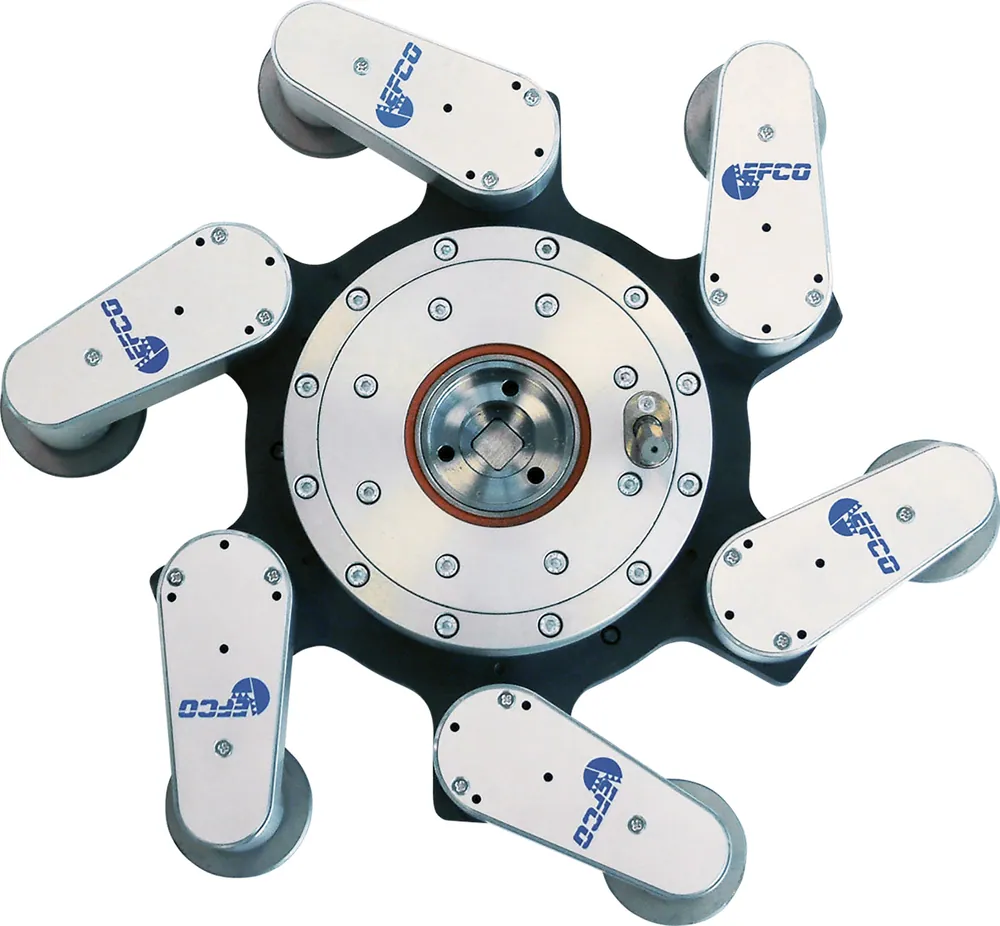
Шлифовально-притирочный станок для малых задвижек ШПС 65
DN 20–65
Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
Цена и срок — в КП
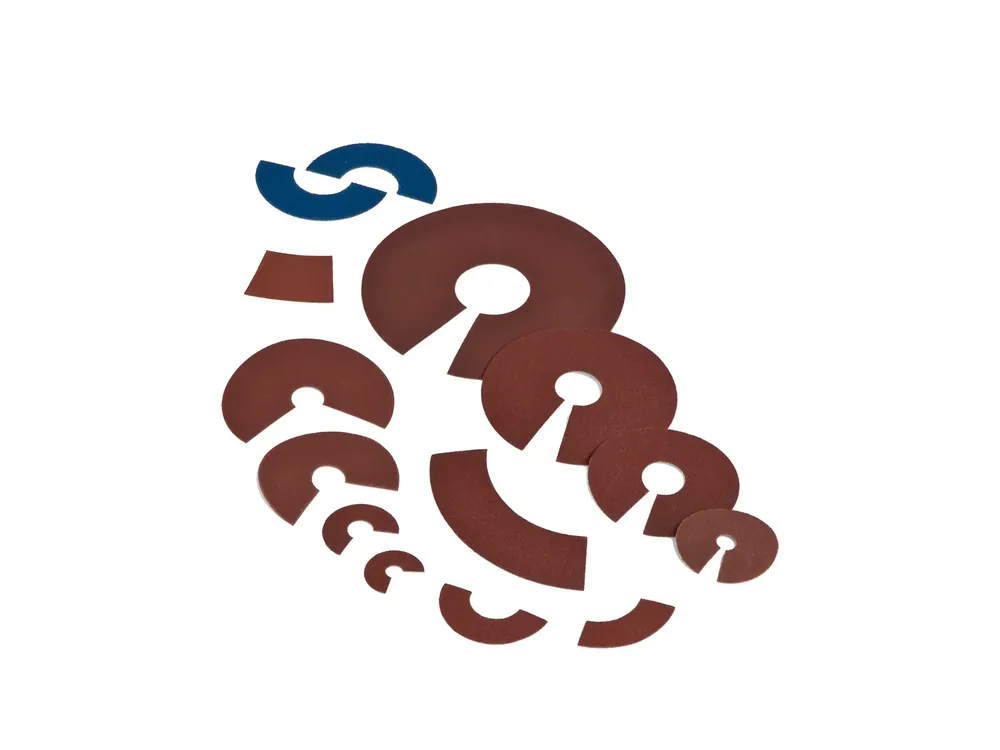
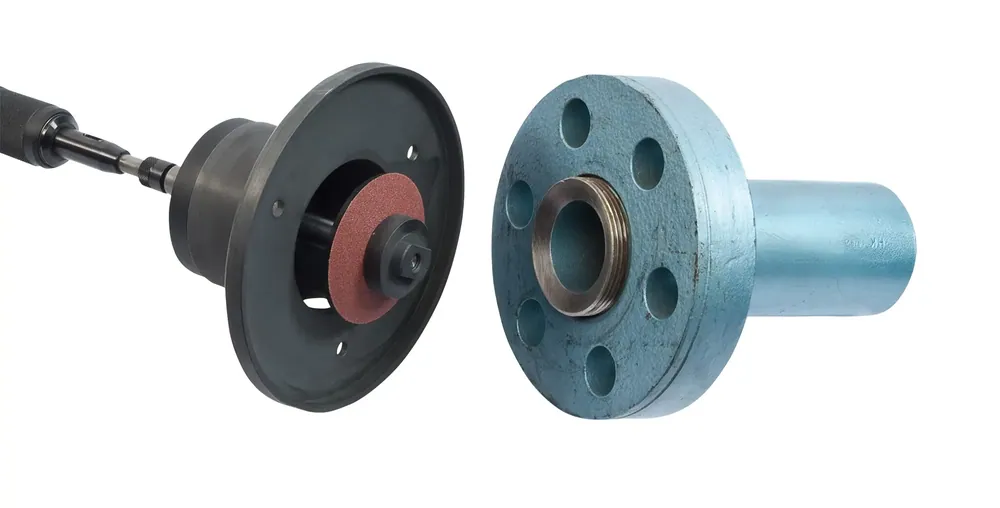
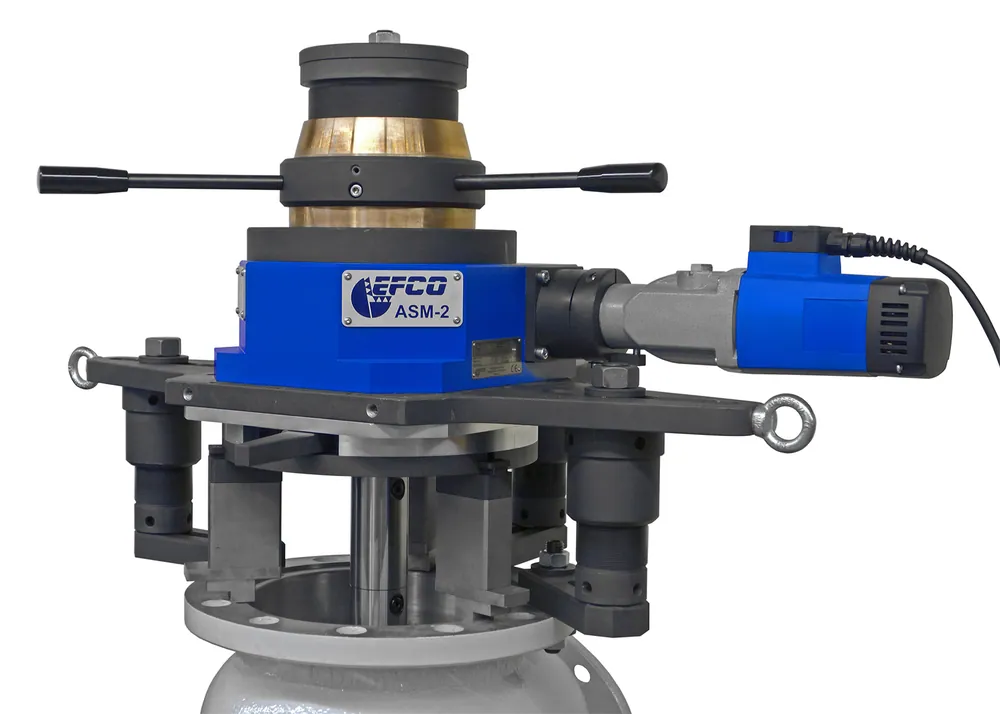
У пропускающей задвижки или клапана обычно изношены только уплотнительные поверхности сёдел, а корпус можно оставить на трубопроводе. Шлифовально-притирочные станки восстанавливают сёдла прямо в корпусе: ремонт арматуры на месте, без вырезки и без очереди в цех. Здесь — станки для задвижек и клапанов и оборудование для мастерской, а стенды для проверки после притирки — в соседнем разделе: шлифовка, притирка и испытание из одного каталога.
Не знаете, какой нужен? Подбор за 1 минутуDN 20–65
Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
Цена и срок — в КП
DN 32–150
Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора
Цена и срок — в КП
DN 50–350
Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
Цена и срок — в КП
DN 250–700
Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
Цена и срок — в КП
DN 500–1200
Магистральные задвижки DN 500–1200 (спец. до DN 2000) на месте: глубина погружения до 2200 мм
Цена и срок — в КП
DN 8–1600
Плоские сёдла клапанов, тарелки и фланцы DN 8–1600: шесть исполнений, три вида привода
| Исполнение | DN | Операции |
|---|---|---|
| ШПС-П S1 | 8–150 | шлифование |
| ШПС-П 1 | 8–150 | шлифование и притирка, реверс для притирки |
| ШПС-П S15 | 80–300 | шлифование |
| ШПС-П 15 | 80–300 | шлифование и притирка |
и ещё 2 — в карточке
Цена и срок — в КП
DN 8–300
Конические сёдла клапанов DN 8–300 на месте: углы 30–90°, центрирование по седлу, семь исполнений
| Исполнение | DN | Углы седла |
|---|---|---|
| ШПС-К 1 | 8–50 | 30°, 40°, 60°, 75°, 90° |
| ШПС-К 2 | 8–65 | 30°, 40°, 60°, 75°, 90° |
| ШПС-К 3 | 8–100 | 30°, 40°, 60°, 75°, 90° |
| ШПС-К 4 | 80–150 | 30°, 40°, 60°, 75°, 90° |
и ещё 3 — в карточке
Цена и срок — в КП
DN 6–200
Сёдла под линзовые уплотнения 140° на концах труб DN 6–200: на месте, от сети, воздуха или аккумулятора
| Исполнение | DN | Угол уплотнения |
|---|---|---|
| ШПС-Л 1 | 6–90 | 140° (2×70°) |
| ШПС-Л 2 | 6–200 | 140° (2×70°) |
Цена и срок — в КП
DN 15–300
Ремонт предохранительных клапанов DN 15–300: эксцентриковая притирка, работа на объекте и в мастерской
| Исполнение | DN | Глубина погружения, мм |
|---|---|---|
| ШПК 150 | 15–150 | 350 |
| ШПК 300 | 25–300 | 350 |
Цена и срок — в КП
DN 175–600
Шлифовка твёрдых сёдел задвижек DN 175–600 на месте: от сети, сжатого воздуха или аккумулятора
| Исполнение | DN | Глубина погружения |
|---|---|---|
| ШВС 15 | 175–400 | 800 мм, специальная — до 1200 мм |
| ШВС 2 | 225–600 | 1000 мм, специальная — до 1600 мм |
Цена и срок — в КП
DN 20–1500
Шлифовка плоских и конических сёдел и фланцев DN 20–1500 после наплавки, головка до 30 000 об/мин
| Исполнение | DN | Глубина погружения |
|---|---|---|
| ШВП 05 | 20–150 | 250 мм |
| ШВП 1 | 50–400 | 650 мм |
| ШВП 2 | 250–800 | 1000 мм |
| ШВП 3 | 500–1500 | 1500 мм |
Цена и срок — в КП
Ø70–500 мм
Вырезка вварных седельных колец Ø70–500 мм в корпусе арматуры: глубина до 1000 мм, на месте и в цехе
| Исполнение | Диаметр обработки, мм | Глубина обработки, мм |
|---|---|---|
| ТСС 1 | 70–250 | 1000 |
| ТСС 2 | 100–500 | 1000 |
Цена и срок — в КП
Ø 950 мм
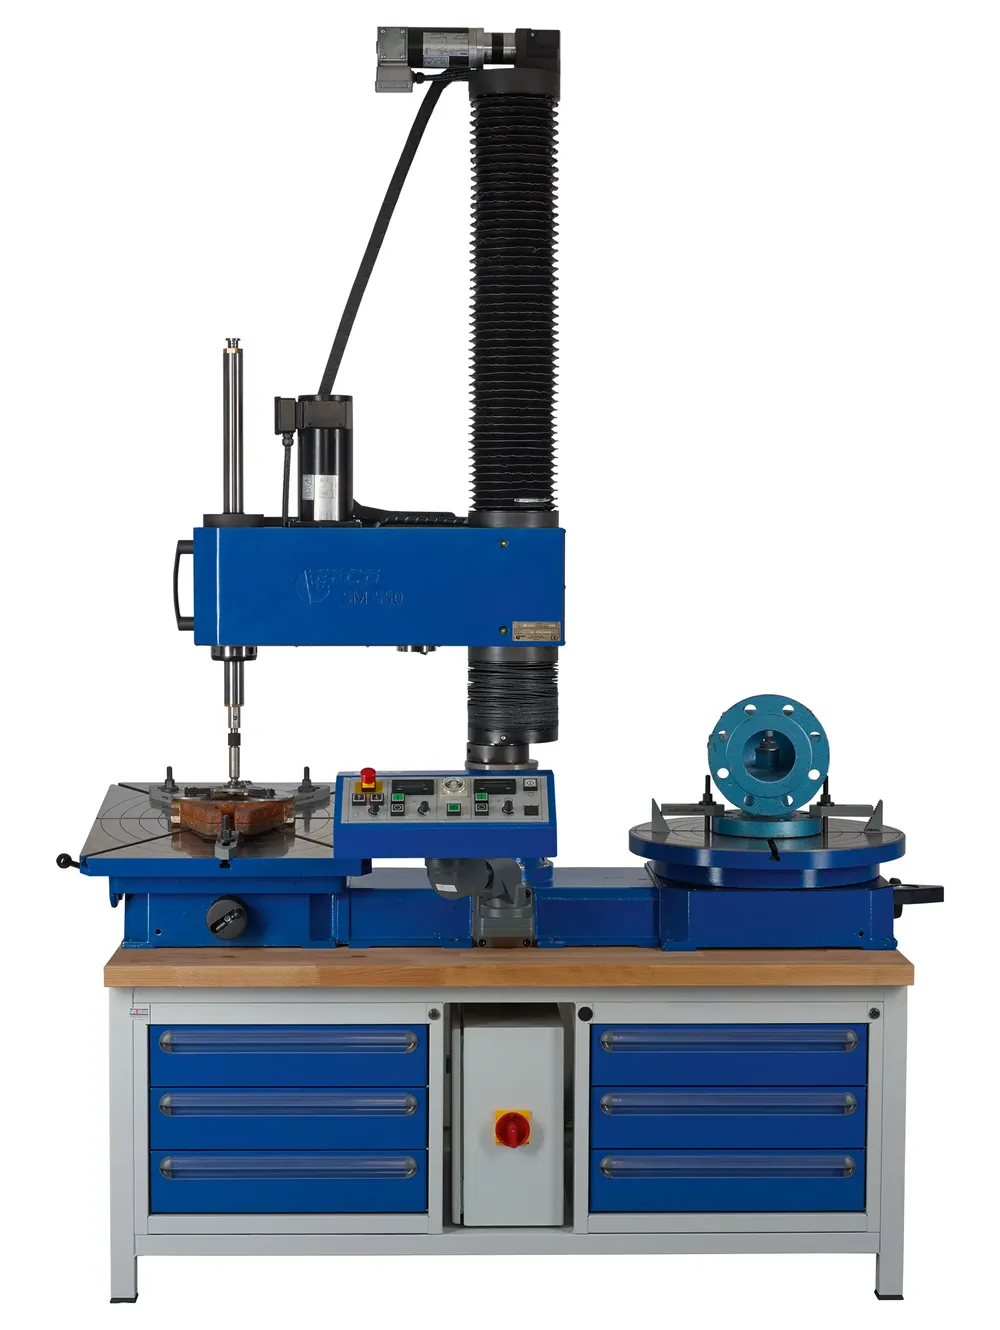
Цеховая шлифовка и притирка сёдел: наклонный и поворотный столы, эксцентрик, арматура до 2500 кг
| Исполнение | Столы | Арматура: Ø / высота / масса |
|---|---|---|
| СПУ 550 | наклонный 550 × 550 мм, ±12°, и/или поворотный Ø 550 мм | до Ø 900 мм / до 800 мм (наклонный стол), до 830 мм (поворотный) / до 450 кг |
| СПУ 750 | один или два наклонных 750 × 750 мм, ±12° | до Ø 950 мм / до 1000 мм / до 2500 кг |
Цена и срок — в КП
Ø до 600 мм
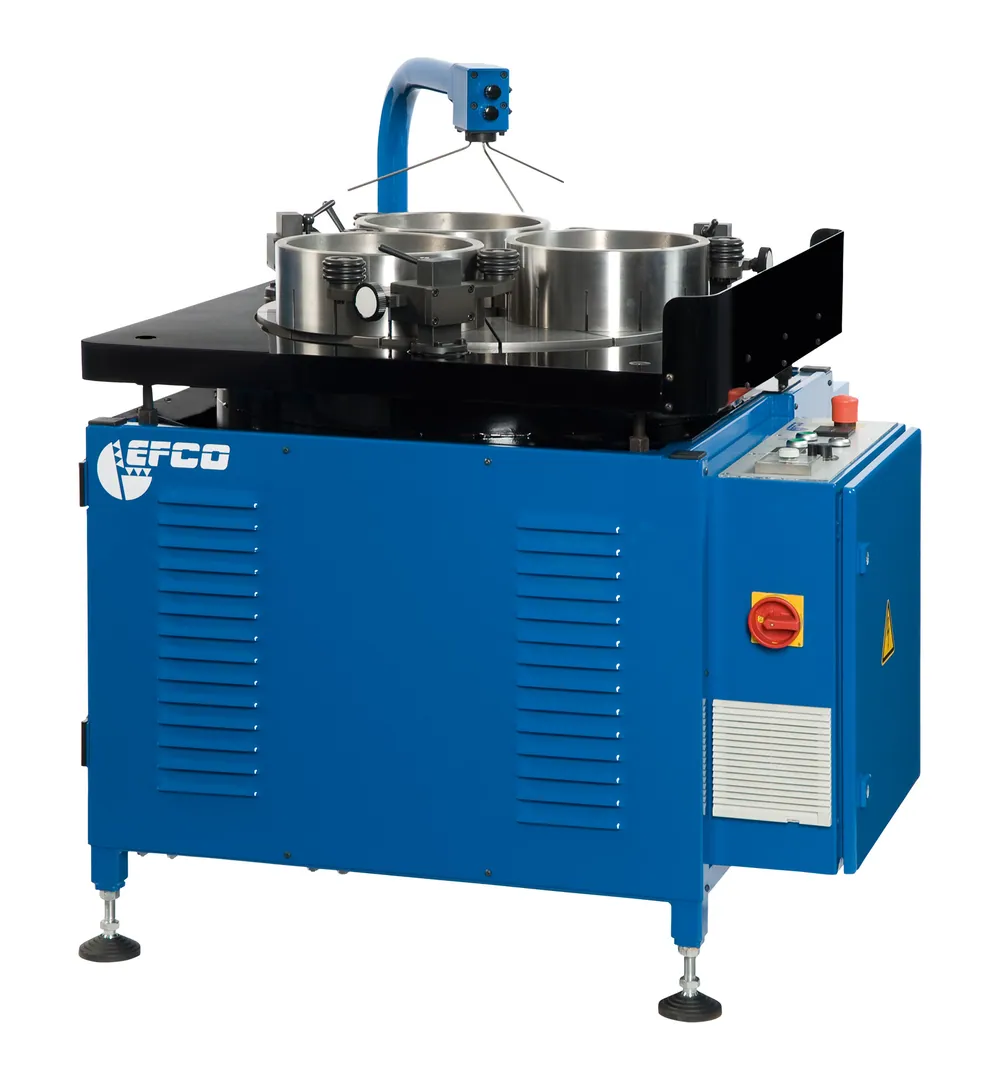
Притирка тарелок клапанов, торцевых уплотнений и шайб: круг 405–1515 мм, автоподача состава
| Исполнение | Притирочный круг | Макс. диаметр детали |
|---|---|---|
| ПСП 400 | Ø 405 мм | 120 мм |
| ПСП 600 | Ø 615 мм | 220 мм |
| ПСП 900 | Ø 915 мм | 350 мм |
| ПСП 1200 | Ø 1215 мм | 470 мм |
и ещё 1 — в карточке
Цена и срок — в КП
DN 32–600
Притирка шара и двух металлических сёдел крана одновременно: DN 32–600, шары до Ø 900 мм
| Исполнение | DN | Диаметр шара |
|---|---|---|
| ПСШ 8 | 32–200 | Ø 50–300 мм |
| ПСШ 12 | 32–300 | Ø 50–450 мм |
| ПСШ 16 | 150–400 | Ø 200–600 мм |
| ПСШ 24 | 200–600 | Ø 300–900 мм |
Цена и срок — в КП
Плоская шлифовка клиньев, тарелок клапанов и пластин: круг 600 или 1000 мм, детали до 200 кг
| Исполнение | Диаметр круга | Макс. масса детали |
|---|---|---|
| СШ 6 | 600 мм | 50 кг |
| СШ 10 | 1000 мм | 200 кг |
Цена и срок — в КП
Притирка без кабеля и шлангов: привод 18 В, два аккумулятора и быстрое зарядное устройство
Цена и срок — в КП
Диски для твёрдых сёдел, адаптер под сверлильный станок, инклинометр, зеркала, очистка клапанов и шпилек
Цена и срок — в КП
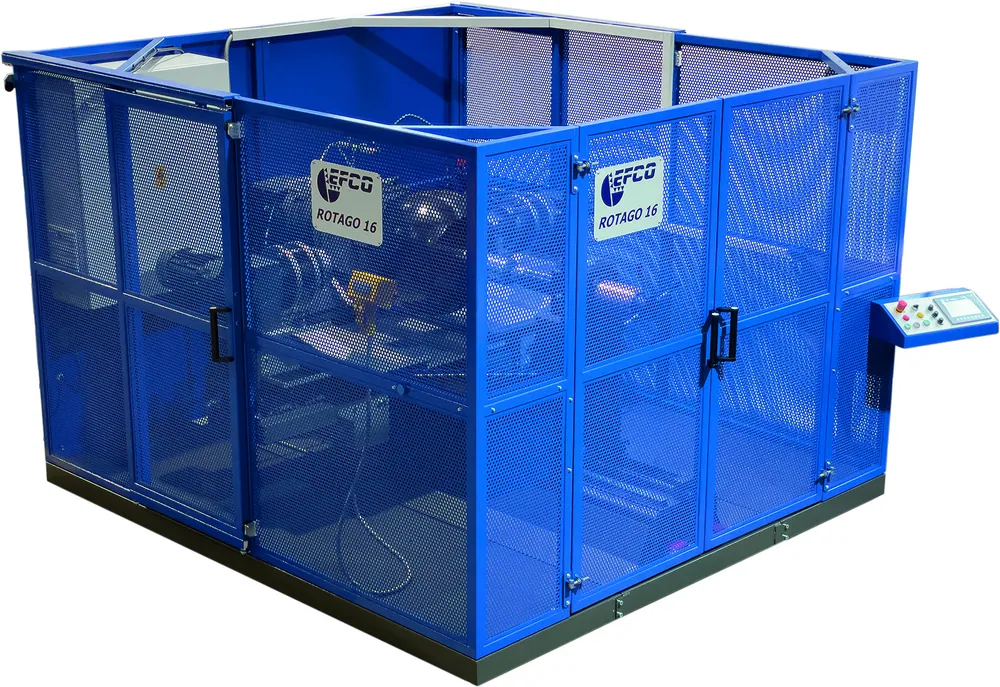
Цех в контейнере 15 м²: притирка задвижек, клапанов и деталей, стенд и протоколы испытаний
Цена и срок — в КП
Под эти условия моделей нет. Опишите задачу — подберём или изготовим под ТЗ.
| Модель | Диапазон | Главные цифры | Исполнений | Действие |
|---|---|---|---|---|
| ШПС 65 | DN 20–65 | DN: 20–65 стандарт; DN, специальное исполнение: 80; Глубина погружения: 200–400 мм | 1 | |
| ШПС 150 | DN 32–150 | DN: 32–150 стандарт; DN, специальное исполнение: 200; Глубина погружения: 400–600 мм | 1 | |
| ШПС 350 | DN 50–350 | — | 1 | |
| ШПС 700 | DN 250–700 | — | 1 | |
| ШПС 1200 | DN 500–1200 | DN: 500–1200 стандарт; DN, специальное исполнение: 2000; Глубина погружения: 1200–2200 мм | 1 | |
| ШПС-П | DN 8–1600 | DN: 8–1600 | 6 | |
| ШПС-К | DN 8–300 | DN: 8–300; Углы седла: 30–90; Центрирование: 3 | 7 | |
| ШПС-Л | DN 6–200 | DN: 6–200; Угол уплотнения: 2–140; Центрирование: 3 | 2 | |
| ШПК | DN 15–300 | DN: 15–300; Глубина погружения: 350 мм; Зажим патроном: 85–450 мм | 2 | |
| ШВС | сёдла задвижек DN 175–600 | DN: 175–600; Глубина погружения: 800–1600; Мин. зазор между сёдлами: 85–115 | 2 | |
| ШВП | сёдла клапанов и фланцы DN 20–1500 | DN: 20–1500; Глубина погружения: 250–1500 | 4 | |
| ТСС | Ø70–500 мм | Диаметр обработки: 70–500 мм; Глубина обработки: 1000 мм; Макс. глубина врезания: 35 мм | 2 | |
| СПУ | арматура до Ø 950 мм | Эксцентрик: 0–20 | 2 | |
| ПСП | притирка плоских деталей арматуры Ø до 600 мм | Притирочный круг: 405–1515; Макс. диаметр детали: 120–600; Макс. масса детали: 10–150 | 5 | |
| ПСШ | DN 32–600 | DN: 32–600; Диаметр шара: 50–900; Масса шара: 100–1500 | 4 | |
| СШ | плоская шлифовка клиньев и тарелок клапанов | Диаметр круга: 600–1000; Макс. масса детали: 50–200 | 2 | |
| Аккумуляторный привод для шлифовально-притирочных станков | — | — | 1 | |
| Оснастка для шлифования и притирки | — | — | 1 | |
| ПМА | притирка и испытания на объекте | — | 1 |
Выбор: тип уплотнения → DN → условия работы.
Клиновые и шиберные задвижки — линейка ШПС по DN: ШПС 65 (DN 20–65) → ШПС 150 (DN 32–150) → ШПС 350 (DN 50–350) → ШПС 700 (DN 250–700) → ШПС 1200 (DN 500–1200). Узкий корпус — смотрите минимальное расстояние между сёдлами (15–102 мм), глубокое седло — глубину погружения (200–1200 мм). Твёрдые наплавленные сёдла от 35 HRC — ШВС.
Клапаны. Плоские сёдла, тарелки и фланцы — ШПС-П, конические сёдла 30–90° — ШПС-К, линзовые 140° — ШПС-Л. Сильно повреждённые сёдла после наплавки — ШВП.
Предохранительные клапаны — ШПК на объекте, СПУ на стационарном участке. Шаровые краны — ПСШ.
Привод. Нет сети и сжатого воздуха — аккумуляторный привод 18 В для ШПС 150, ШПС-П S1, ШПС-К и ШПС-Л. От сети 230 В — ШПС 350 и ШПС 700, только от сжатого воздуха — ШПК 150 и ШВП. У остальных — сеть или воздух на выбор.
Где работать. Для мастерской — СПУ, ПСП, СШ и ПСШ, весь участок на выезде — передвижная мастерская ПМА.
Нужен не станок, а ремонт? Притирка сёдел задвижек и клапанов в корпусе на трубопроводе и испытание после ремонта
Ремонт запорной арматуры на месте: притирка задвижек, клапанов и испытание после ремонта
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
Ремонт арматуры: притирка и испытания
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Да. Переносной станок крепится к корпусу задвижки, снимают только крышку и клин. Станки линейки ШПС работают при горизонтальном и вертикальном положении арматуры.
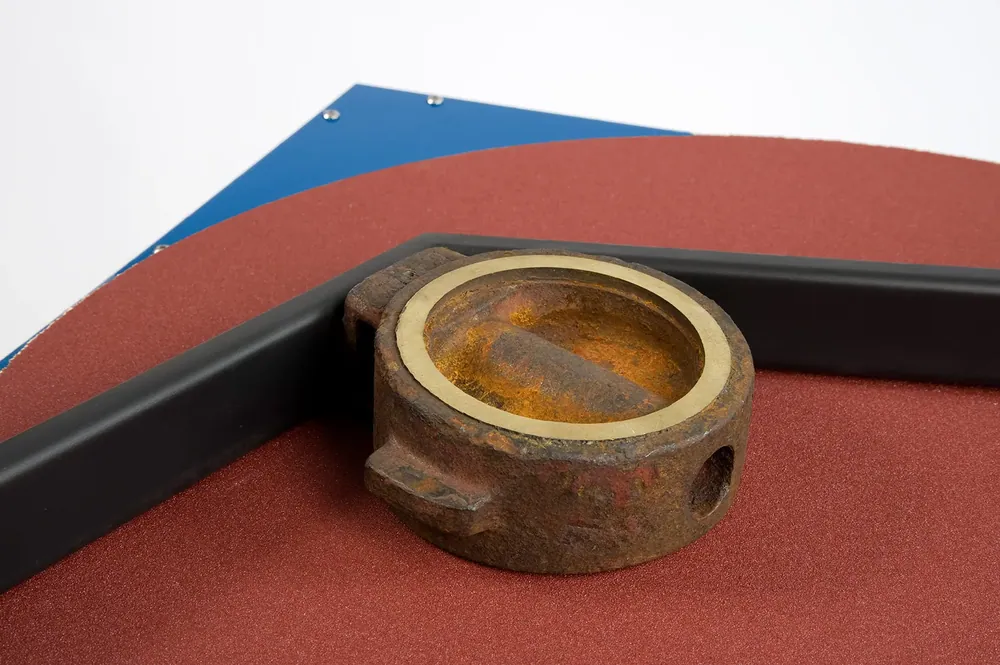
Шлифовка абразивными кольцами снимает риски и раковины и выводит плоскость седла. Притирка пастой доводит поверхность до плотного прилегания уплотнения.
Испытать на стенде. Вертикальные и горизонтальные стенды и стенд для испытания предохранительных клапанов — в разделе «Испытательные стенды»: подберём станок и стенд под один цикл ремонта.
Один станок весь диапазон не закроет: берут ШПС 350 и ШПС 700, они перекрываются на DN 250–350. Если задвижек крупнее DN 350 нет, хватит ШПС 350; если нет мельче DN 250 — ШПС 700.
ШПС 350 и ШПС 700 производим сами, гарантия на них — 12 месяцев. Остальные станки раздела поставляем: подбираем под задачу, обучаем персонал и обслуживаем, а условия гарантии на них — в коммерческом предложении.
Пришлите DN, тип арматуры и фото узла. При необходимости специалист выедет на объект для замера.
Пришлите перечень арматуры или опишите задачу: тип, DN, давление, где стоит и какое питание есть на объекте. Можно приложить фото седла или чертёж — подберём станок и стенд и пришлём КП с ценой и сроком поставки.