Притирка деталей: что это, чем отличается от доводки, способы и абразивы
Седло клапана осмотрели, рисок немного, но арматура всё равно пропускает. Скорее всего, не хватило последнего этапа: притирки деталей до плотного контакта, а не просто шлифовки. Притирка — это чистовая обработка свободным абразивом между деталью и притиром. Ниже — чем она отличается от доводки, какие материалы брать на каждом этапе, как проверить результат и в какой момент ручной способ пора заменить станком.
Техническая редакция ЗМС
01Притирка и доводка: в чём разница
Притирка — чистовая обработка, при которой абразивные зёрна свободно лежат между поверхностью детали и инструментом, притиром. Зёрна не закреплены, поэтому снимают очень тонкий слой и выравнивают микронеровности. Доводка — разновидность притирки, цель которой получить точную форму и размер и высокую чистоту поверхности. Определение дано по справочным источникам (см. «Источники»): единого стандарта на термин у нас нет.
| Признак | Притирка | Доводка |
|---|---|---|
| Задача | выровнять поверхность, сопрячь детали | довести форму, размер и чистоту до заданных |
| Съём | заметный, на начальных проходах | минимальный |
| Абразив | микропорошки и пасты средней зернистости | тонкие пасты |
| Когда | после шлифования седла | последним проходом |
Практический вывод: в техпроцессе ремонта арматуры доводка — последний проход той же притирки, а не отдельная операция. Если пропуск сохранился после «притирки», проверьте, дошли ли до тонкой пасты.
02Процесс притирки: этапы
Операция притирки уплотнительных поверхностей арматуры обычно идёт в таком порядке:
- Подготовка. Очистка от грязи, окалины и старой пасты. Нельзя оставлять частицы крупной зернистости, они дадут риски на финише.
- Шлифование. Глубокие риски и раковины снимает шлифовальный инструмент. У ШПС 350 — водостойкие шлифовальные кольца зернистостью P80, P280 и P500.
- Притирка. Притир и паста сглаживают след шлифовки и сопрягают седло с затвором. У ШПС 350 для этого — притирочные пасты на основе карбида бора.
- Доводка тонкой пастой. Убирает остаточную шероховатость.
- Промывка и контроль. Промывают детали от абразива и проверяют контакт.
- Испытание. Герметичность затвора после ремонта проверяют по нормам ГОСТ 9544-2015.
Практический вывод: переходить к следующей зернистости нужно только после того, как с поверхности ушёл след предыдущей. Лишний проход крупным абразивом стоит дороже, чем лишний проход тонкой пастой.
03Притир и абразивы: что чем делают
Притиры делают из чугуна или другого более мягкого материала, чем деталь: зёрна вдавливаются в притир и работают как режущие. Для арматуры чаще всего берут чугунные диски.
| Материал | Где применяется | Примечание |
|---|---|---|
| Электрокорунд белый, микропорошки М10–М14 | предварительная и чистовая притирка | в смеси с олеиновой кислотой |
| Карбид бора | притирочные пасты для уплотнительных поверхностей | применяется в комплектации ШПС 350 |
| Алмазные пасты | доводка, твёрдые и наплавленные поверхности | ГОСТ 25593-83 |
| Тонкие пасты с зерном до 8 мкм | окончательная доводка, зеркальная поверхность | по данным специализированных источников |
Зернистость абразивных материалов обозначают по ГОСТ 3647-80: у микропорошков индекс М соответствует верхнему пределу размера зерна основной фракции в микрометрах (от М63 до М5 и мельче). Чем крупнее число, тем грубее обработка. Для притирки сёдел и клиньев задвижек РД 34.39.601 (пп. 9.4.3, 9.4.4) указывает карбид бора и алмазные пасты разной зернистости.
Практический вывод: для каждой зернистости заведите отдельную ёмкость и отдельный притир. Смешивание крупного и мелкого абразива — частая причина рисок на финише и повторной притирки.
04Способы притирки деталей
- Ручная на плите. Деталь движется по плите или притиру вручную. Подходит для единичных деталей. Результат зависит от руки слесаря, а на деталях с большой площадью трудно сохранить плоскость.
- Ручная по месту. Притир или инструмент вращают вручную по седлу в корпусе. Нужен для малых клапанов, где другого доступа нет.
- Механическая переносным станком. Станок крепится к корпусу и вращает притирочный диск по седлу. Корпус остаётся на трубопроводе.
- Механическая на стационарном станке. Деталь устанавливают на стол станка. Подходит для потока арматуры в цеху и для плоских деталей.
Практический вывод: ручная притирка оправдана при единичных дефектах небольшого размера. Когда сёдла большие или их много в каждом ППР, ручной труд даёт нестабильное качество и растягивает сроки.
05Как контролировать результат притирки
- Контроль на краску. На притёртую поверхность наносят тонкий слой краски и прикладывают сопряжённую деталь. Равномерный отпечаток по всему кольцу — признак хорошего контакта.
- Интерференционная лампа и плоская стеклянная пластина. Проверяют плоскостность малых деталей по интерференционным полосам. Такой набор поставляется вместе с плоскопритирочным станком ПСП.
- Измерение шероховатости. Прибором — когда нужно сравнить результат с требованием чертежа или паспорта.
- Испытание на герметичность. Окончательный контроль: затвор держит давление по классу, заданному в документации (ГОСТ 9544-2015).
Практический вывод: визуальный осмотр не заменяет проверки. Закладывайте в техпроцесс хотя бы контроль на краску и итоговое испытание.
06Что такое притирочный станок
Притирочный станок — это оборудование, которое вращает притир и ведёт его по детали по заданной траектории: скорость, прижим и время задаёт оператор, а не рука слесаря. Благодаря этому одинаковые детали обрабатываются одинаково.
Станки делят по способу работы:
| Тип | Что обрабатывает | Карточка ЗМС |
|---|---|---|
| Плоскопритирочный | плоские детали: тарелки клапанов, торцевые уплотнения, шайбы | ПСП |
| Стационарный для сёдел | корпуса и затворы арматуры в цеху | СПУ |
| Мобильный на корпусе | седла установленной арматуры, на трубопроводе | ШПС-П и другие мобильные станки |
Мобильный притирочный станок — это станок, который привозят к арматуре, а не арматуру к станку: он крепится к корпусу и выравнивается по уплотнительной поверхности. Это экономит демонтаж и перевозку.
Практический вывод: сначала решите, где стоит арматура и что обрабатывается, плоская деталь или седло в корпусе. От ответа зависит тип станка.
Наши станки
07Как это делают на месте

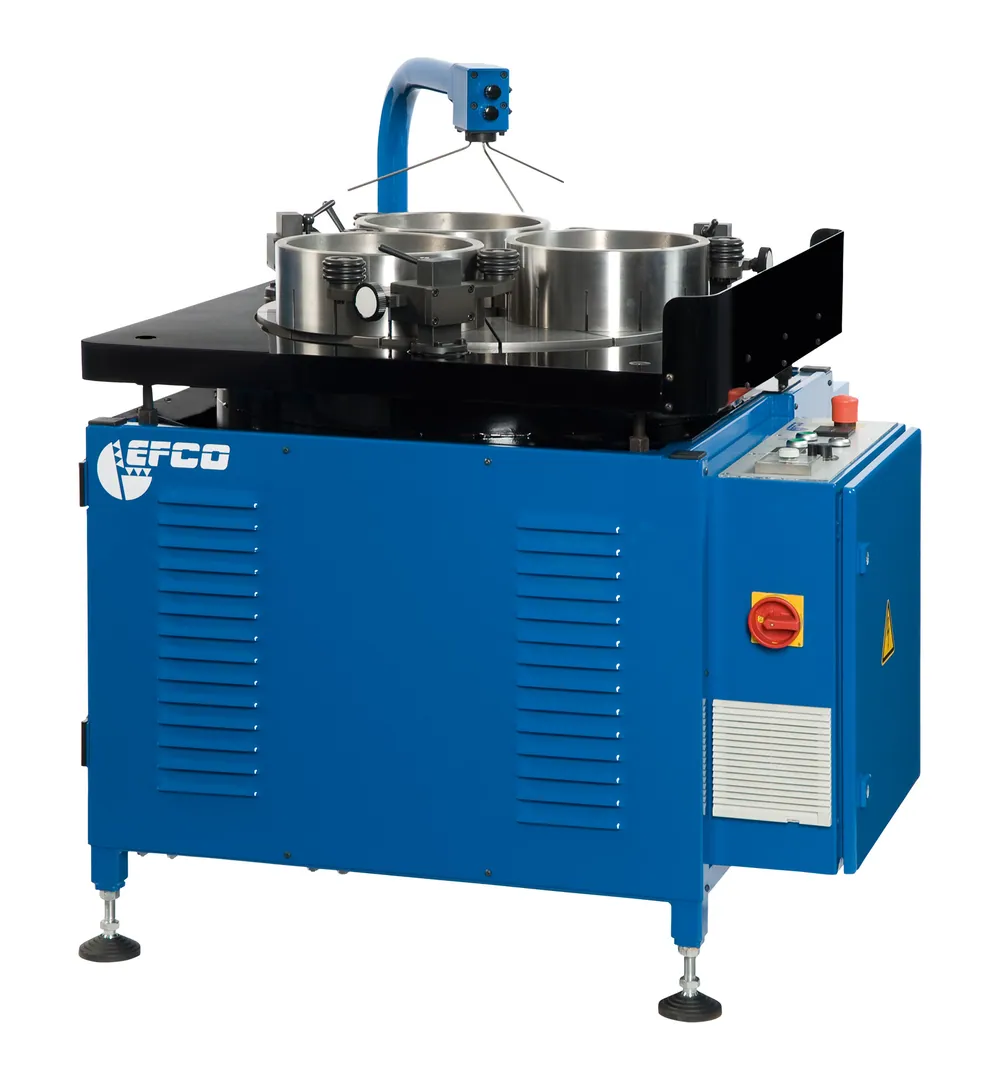
- ПСП — плоские детали до Ø 600 мм притирает по заданному режиму, а не «по руке»: состав подаётся автоматически, время задаёт таймер, скорость стола регулируется, и одинаковые детали выходят одинаковыми. Пять исполнений: от ПСП 400 с кругом 405 мм и питанием 230 В до ПСП 1500 с кругом 1515 мм для деталей массой до 150 кг; все исполнения, кроме ПСП 400, питаются от 380–480 В.
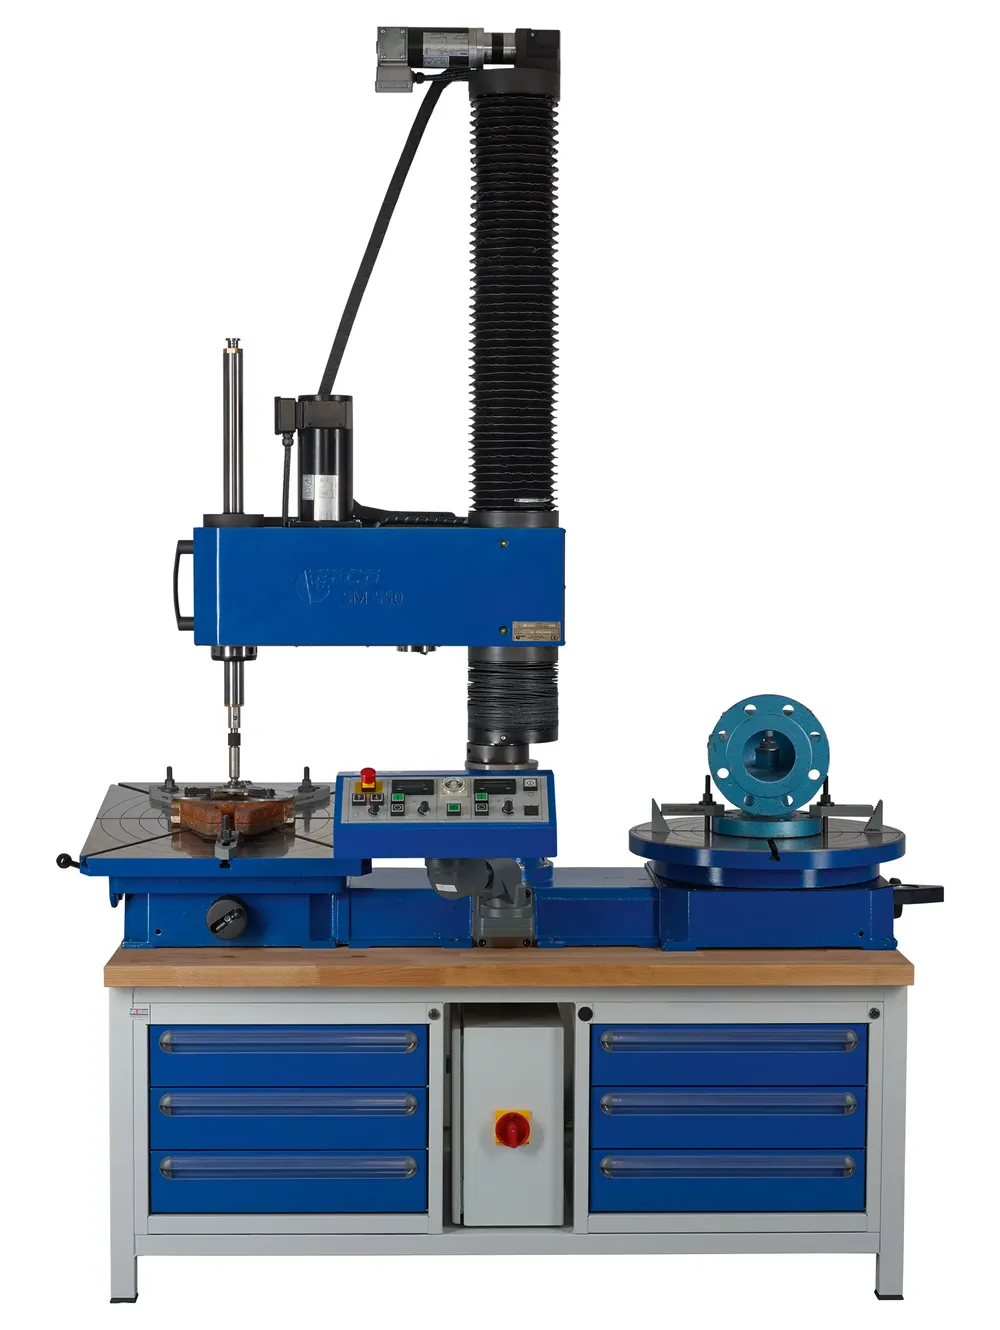
- СПУ — для цеха, куда арматура приходит партиями: корпус ставят на наклонный или поворотный стол, и один станок и шлифует, и притирает — второй для доводки не нужен. Два исполнения, арматура до Ø 950 мм и массой до 2500 кг. Предохранительные клапаны — без отдельного оборудования: шпиндель вращается с эксцентриковым ходом 0–20 мм.
- ШПС-П — шесть исполнений для плоских сёдел DN 8–1600 на установленной арматуре. Исполнения 1, 15, 2 и 3 и шлифуют, и притирают; у ШПС-П 1 есть реверс при притирке, чтобы не оставались риски. Привод — электрический 230 В или пневматический 6–7 бар, у ШПС-П S1 ещё и аккумуляторный 18 В.
Станки подбираем по перечню деталей, поставляем, обучаем персонал и обслуживаем; условия гарантии — в КП. Все исполнения — в разделе «Притирочные станки». Что именно притирают в задвижках, — в статье «Виды задвижек»; где у предохранительного клапана кончается притирка и нужна проточка — в статье «Ремонт предохранительного клапана».
Вопросы и ответы
Притирка деталей — что это?
Это чистовая обработка свободным абразивом между деталью и притиром. Её применяют, чтобы две поверхности, например седло и затвор арматуры, легли друг на друга без зазора.
Чем притирка отличается от доводки?
Доводка — разновидность притирки с минимальным съёмом, цель которой точная форма и высокая чистота поверхности. На практике это последний проход тонкой пастой.
Притирочный диск — что это?
Притирочный диск — это притир в форме диска, на который наносят абразив или пасту. Его прижимают к поверхности детали и вращают.
Притирочный инструмент — что это?
Это притиры, диски, кольца и державки, которыми ведут абразив по поверхности. В станках инструмент закреплён в шпинделе, при ручной работе — в руке или воротке.
Когда ручной притирки уже недостаточно?
Когда нужна одинаковая плоскость у партии деталей, когда седло велико или стоит глубоко в корпусе, когда притирка входит в каждый ППР. В этих случаях станок даёт воспроизводимый режим.
Можно ли притереть арматуру, не снимая её с трубопровода?
Да, при целом корпусе: мобильный станок крепится к нему и обрабатывает седло на месте. Подходит ли станок вашей арматуре, определяют по DN и глубине седла.
Подберём притирочный станок под ваши детали
Пришлите перечень деталей и арматуры: что притираете, диаметры, массу и где стоят. Подберём станок и пришлём КП с ценой и сроком поставки.
Источники: ГОСТ и нормативные документы
- Определения притирки и доводки, материалы и результаты — справочные публикации по ремонту арматуры (armtorg.ru, «Притирка и доводка уплотнительных поверхностей»; ru.wikipedia.org, «Притирание»). Единого стандарта на термины не нашли.
- ГОСТ 3647-80 «Материалы шлифовальные. Классификация. Зернистость и зерновой состав. Методы контроля» — обозначение зернистости.
- ГОСТ 25593-83 «Пасты алмазные. Технические условия» — область применения: шлифование, полирование и доводка.
- ГОСТ 9544-2015 «Арматура трубопроводная. Нормы герметичности затворов» — действует.
- РД 34.39.601 (СО 153-34.39.601) «Руководство по ремонту трубопроводной арматуры на давление 64–100 кгс/см²», 1975 — пп. 9.4.3, 9.4.4 (притирочные материалы).
Читайте также
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
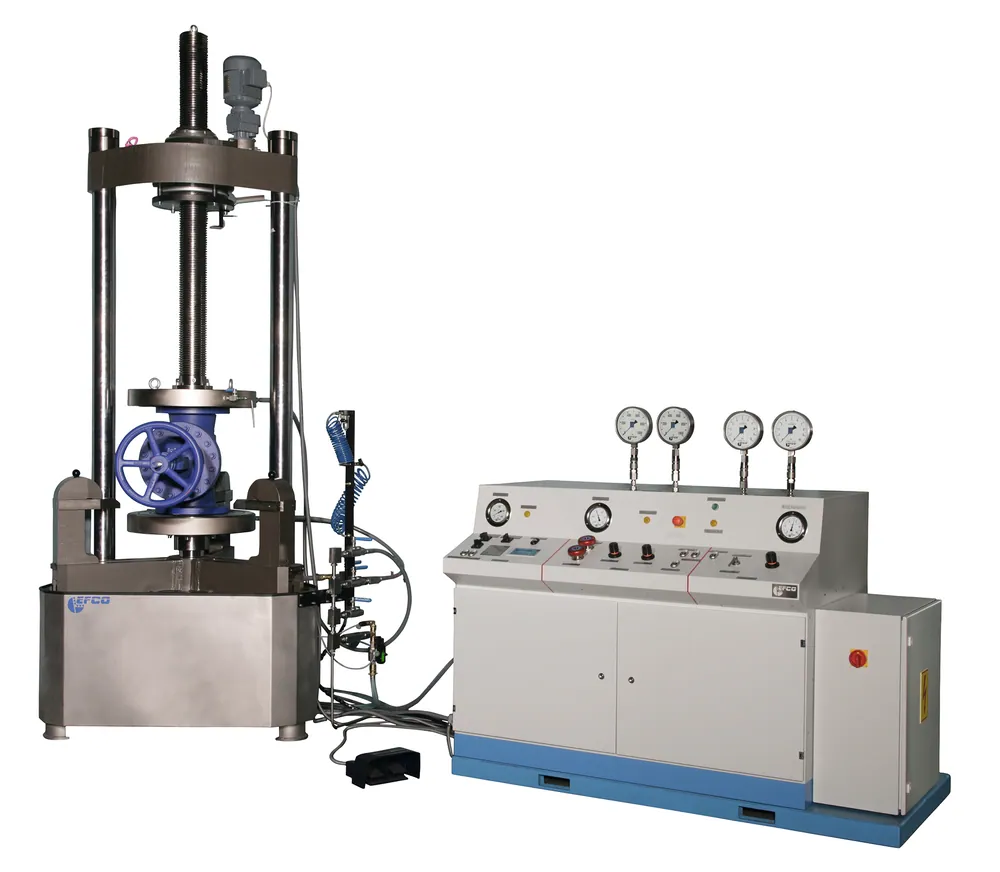 Ремонт арматуры: притирка и испытания
Испытание запорной арматуры: виды испытаний, давление, акт (ГОСТ 33257)Какие испытания проходит запорная арматура, при каком давлении и сколько держать, что записать в актСтатья · 13 мин чтения