Виды задвижек: клиновые, шиберные, параллельные — устройство и дефекты уплотнений
Задвижка закрыта, а за ней течёт. Чтобы понять, что чинить и каким станком, сначала нужно определить вид задвижки: у клиновой, параллельной и шиберной уплотнение работает по-разному, и дефекты у них разные. Ниже — виды задвижек по ГОСТ 24856-2014, устройство каждой, типичные дефекты уплотнений и подбор станка по DN.
Техническая редакция ЗМС
01Виды задвижек по ГОСТ 24856-2014
Задвижка — тип арматуры, у которой запирающий или регулирующий элемент перемещается перпендикулярно оси потока рабочей среды (п. 4.1). Затвор задвижки образуют седла в корпусе и подвижный запирающий элемент (п. 7.9).
Стандарт делит задвижки по конструкции (п. 5.5.1):
| Вид | Определение (кратко) | Пункт |
|---|---|---|
| Клиновая | уплотнительные поверхности затвора расположены под углом, запирающий элемент — клин | 5.5.1.1 |
| Клиновая двухдисковая | клин из двух соединённых дисков, самоустанавливающихся по седлам | 5.5.1.7 |
| С упругим клином | два диска с упругой связью или жёсткие диски с возможностью деформации | 5.5.1.8 |
| Параллельная | уплотнительные поверхности взаимно параллельны | 5.5.1.2 |
| Параллельная двухдисковая | два диска, прижимаемые к седлам специальным устройством | 5.5.1.9 |
| Шиберная | параллельная задвижка с запирающим элементом в виде пластины | 5.5.1.5 |
| Шланговая | поток перекрывается пережатием эластичного шланга | 5.5.1.6 |
| Поворотная | перекрытие вращательным движением запирающего элемента | 5.5.1.10 |
Отдельно по шпинделю: с выдвижным шпинделем (п. 5.5.1.3), у которого шток выходит за корпус, и с невыдвижным (п. 5.5.1.4), где резьба остаётся внутри корпуса.
Практический вывод: в ведомости дефектов указывайте вид задвижки по этой таблице, а не просто «задвижка». От него зависят износ, способ ремонта и состав комплекта для притирки.
02Клиновая задвижка: устройство
Клиновая задвижка устроена так: в корпусе стоят два седла, расположенные под углом друг к другу, между ними движется клин (п. 7.50). Шпиндель при закрытии опускает клин, и тот плотно садится между наклонными седлами. По практике это один из самых распространённых видов для воды, пара и нефтепродуктов.
Клин бывает трёх видов:
- жёсткий — цельный клин с неподвижно расположенными под углом друг к другу дисками (п. 7.51);
- двухдисковый — два диска, которые самоустанавливаются по седлам (п. 7.52);
- упругий — модификация цельного клина, в которой диски имеют упругую связь между собой и самоустанавливаются в седлах (п. 7.53).
Практический вывод: у жёсткого клина угол клина и угол седел должны совпасть, иначе затвор не сядет. После притирки седла это нужно проверять, а двухдисковый клин допускает небольшую неточность за счёт самоустановки.
03Параллельная и шиберная задвижки
У параллельной задвижки седла в корпусе параллельны друг другу. Запирающий элемент состоит из одного или двух дисков. У двухдисковой задвижки между дисками стоит распорное устройство: в закрытом положении оно раздвигает диски и прижимает их к седлам.
Шиберная задвижка — это параллельная задвижка, у которой запирающий элемент выполнен в виде пластины, шибера (п. 5.5.1.5, п. 7.40). Её нередко называют ножевым затвором, но по стандарту это не рекомендуемое название. По практике шиберную задвижку применяют на средах с твёрдыми включениями, где пластина срезает налипший слой.
Практический вывод: плоские поверхности параллельных и шиберных задвижек — диски, шибер, седла — проще притирать и контролировать на плоскости, чем наклонные поверхности клина.
04Какую задвижку выбрать: сравнение
Выбор определяет среда, давление и условия ремонта. Общие выводы без чисел:
| Вид | Сильная сторона | Слабая сторона при ремонте |
|---|---|---|
| Клиновая жёсткая | проста, широко распространена | нужно сохранить угол клина и седел |
| Клиновая двухдисковая | самоустанавливается, прощает неточность | больше деталей, диски нужно притирать парой |
| Параллельная двухдисковая | поверхности плоские | распорное устройство — дополнительный узел износа |
| Шиберная | работает на средах с взвесью | пластина и седло изнашиваются абразивом |
Точные пределы по давлению и температуре берите из паспорта конкретной задвижки.
Практический вывод: при замене задвижки на тот же вид сохраняется и методика ремонта. Если вы меняете вид, пересмотрите комплект для притирки.
05Типичные дефекты уплотнений задвижек
Дефекты возникают на уплотнительных поверхностях седла и запирающего элемента (п. 7.35). Ниже — то, что встречается на практике. Для задвижек на давление 64–100 кгс/см² РД 34.39.601 (пп. 9.4.3, 9.4.4) называет такие дефекты: у седла с наплавкой — трещины, отслоения и уменьшение высоты наплавленного слоя, у клина — зазоры, риски и вмятины на азотированной уплотнительной поверхности (до 0,3 мм — шлифовка и притирка, глубже — шлифовка, азотирование и притирка). Остальной перечень и причины даны по опыту ремонтников и справочным материалам, а не по нормативу.
| Дефект | Как выглядит | Вероятная причина |
|---|---|---|
| Риски и задиры | линии вдоль хода элемента | твёрдые частицы в среде, закрытие на мусоре |
| Эрозионный размыв | промоины на кромке седла | поток в приоткрытом положении |
| Раковины | глубокие точечные углубления | коррозия или кавитация |
| Неплотное прилегание | пропуск при целых поверхностях | перекос, несовпадение углов клина и седел |
| Износ распорного устройства | диски не прижимаются | износ деталей двухдисковой задвижки |
Если риски неглубокие, поверхность восстанавливают шлифованием и притиркой. Если выработка сквозная или корпус треснул, нужны наплавка или замена: притиркой такое не исправить.
Практический вывод: до начала работы осмотрите седла и замерьте глубину дефектов. Станок устраняет риски и раковины, но не геометрические дефекты корпуса.
06Как ремонтируют уплотнения задвижек
- Разборка и осмотр. Снимают крышку, вынимают запирающий элемент, смотрят седла и затвор.
- Седла. Шлифуют и притирают прямо в корпусе на станке. Корпус остаётся на трубопроводе.
- Клин, диски, шибер. Притирают отдельно на столе станка, пара должна совпасть по углу.
- Сборка и испытание. Проверяют ход, прилегание и герметичность затвора по ГОСТ 9544-2015.
Практический вывод: ремонт седла в корпусе экономит демонтаж, а притирка запирающего элемента на столе — то, что делает пару ответной. Закладывайте обе операции.
07Как подобрать станок по DN
Главное — диаметр, глубина и расстояние между седлами.
| Задача | Станок | Диапазон |
|---|---|---|
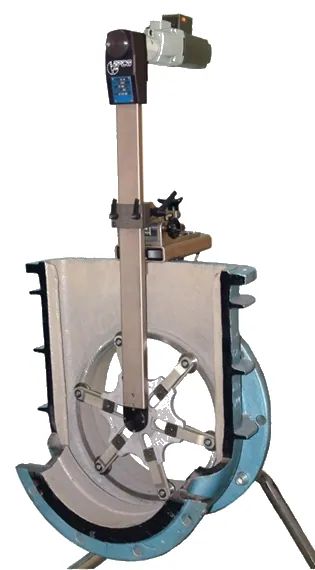
| Седла задвижек и обратных клапанов средних DN | ШПС 350 | DN 50–350, глубина до 600 мм |
| Седла крупных задвижек | ШПС 700 | DN 250–700, глубина до 1000 мм |
| Детали и седла в цеху | СПУ, ПСП | арматура до Ø 950 мм (СПУ), плоские детали до Ø 600 мм (ПСП) |
| Клапаны с коническим седлом | ШПС-К | DN 8–300 |
ШПС-К — для клапанов, а не задвижек: у задвижки седло плоское или наклонное.
Практический вывод: составьте по перечню арматуры таблицу DN и глубины седел. Диапазон DN 250–350 перекрывают оба ШПС, и выбор определяют глубина и объём работ. Сравнение — в статье «ШПС 350 или ШПС 700».
Наши станки
08Как это делают на месте
- ШПС 350 — все задвижки DN 50–350 одним станком: четыре диска в комплекте закрывают весь диапазон, оснастку под каждый размер докупать не нужно. Достаёт до седла на глубине 600 мм и входит в корпус, где между уплотнительными поверхностями всего 41 мм. Сеть 230 В, один оператор. Выпускаем сами, гарантия — 12 месяцев.
- ШПС 700 — крупная задвижка DN 250–700 остаётся на трубопроводе: не нужны грузоподъёмная техника и перевозка, станок достаёт до седла на глубине до 1000 мм. В комплекте по 180 колец P80, P280 и P500 — работу начинают без дозаказа. Тоже наше производство, гарантия — 12 месяцев.
- ШПС-К — если в ремонт идут и клапаны с коническим седлом DN 8–300: инструмент центрируется по седлу и восстанавливает конус под тем же углом — 30°, 40°, 60°, 75° или 90°.
Станки подбираем по перечню арматуры, обучаем слесарей и обслуживаем; условия гарантии — в КП. Остальные станки для седел — в разделе «Шлифовально-притирочные станки». Чем вид арматуры отличается от типа — в статье «Запорная арматура — это что».
Вопросы и ответы
Шиберная задвижка — что это?
Это параллельная задвижка, у которой запирающий элемент — пластина, шибер (ГОСТ 24856-2014, п. 5.5.1.5). По практике применяется там, где в среде есть твёрдые включения.
Клиновая задвижка: устройство в двух словах?
Корпус с двумя наклонными седлами, клин между ними и шпиндель, который его двигает. При закрытии клин садится между седлами и прижимается.
Чем клиновая задвижка отличается от параллельной?
У клиновой уплотнительные поверхности расположены под углом, у параллельной — параллельны (ГОСТ 24856-2014, пп. 5.5.1.1, 5.5.1.2). Отсюда разное усилие прижима и разные требования к притирке.
Какие дефекты уплотнений задвижек можно убрать притиркой?
Риски, задиры, неглубокие раковины и размыв кромки. Сквозную выработку, трещины корпуса и износ распорных деталей притиркой не исправить.
Можно ли притирать задвижку, не снимая её с трубопровода?
Седла — да, если корпус цел и станок достаёт до них по глубине и DN. Запирающий элемент для притирки вынимают.
Какой станок нужен для задвижки DN 300?
ШПС 350 перекрывает DN 50–350, ШПС 700 — DN 250–700. Для DN 300 подходят оба: выбор зависит от глубины седла, объёма работ и других задвижек в парке.
Подберём станок под ваши задвижки
Пришлите перечень задвижек: DN, вид, глубину седла и давление. Подберём станок под весь перечень и пришлём КП — с ценой и сроком поставки.
Источники: ГОСТ и нормативные документы
- ГОСТ 24856-2014 «Арматура трубопроводная. Термины и определения» — пп. 4.1, 5.5.1.1–5.5.1.10, 7.9, 7.35, 7.40, 7.50–7.53; введён с 01.04.2015. Текст сверен.
- ГОСТ 9544-2015 «Арматура трубопроводная. Нормы герметичности затворов» — действует.
- РД 34.39.601 (СО 153-34.39.601) «Руководство по ремонту трубопроводной арматуры на давление 64–100 кгс/см²», 1975 — пп. 9.4.3, 9.4.4 (дефекты седла и клина).
- Остальной перечень дефектов и причин — практика ремонта арматуры.
Читайте также
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Испытание запорной арматуры: виды испытаний, давление, акт (ГОСТ 33257)Какие испытания проходит запорная арматура, при каком давлении и сколько держать, что записать в актСтатья · 13 мин чтения