Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудование
Задвижка пропускает через затвор, сальник течёт, а до остановки установки месяц — решать, какой ремонт нужен и где его делать, приходится заранее. Виды ремонта запорной арматуры различаются объёмом работ и тем, восстанавливается ли ресурс. Ниже — что входит в каждый вид, какой дефект чем устраняют, как часто ремонтировать по правилам и что можно сделать на месте, не вырезая арматуру из трубопровода.
Техническая редакция ЗМС

01Виды ремонта запорной арматуры: от обслуживания до капитального
Термины задаёт ГОСТ 18322-2016, для оборудования под давлением те же виды закрепляют ФНП ОРПД (п. 96):
| Вид | Определение | Пример работ для задвижки |
|---|---|---|
| Техническое обслуживание | поддержание работоспособности при использовании (ГОСТ 18322, п. 2.1.1) | осмотр, подтяжка сальника, смазка шпинделя и привода |
| Текущий ремонт | плановый ремонт с заменой или восстановлением отдельных легкодоступных частей (п. 2.3.9) | замена набивки и прокладки, притирка затвора без вырезки |
| Средний ремонт | восстановление исправности и части ресурса, замена частей ограниченной номенклатуры, контроль состояния (п. 2.3.8) | разборка, дефектация, восстановление сёдел и клина, ремонт шпинделя и ходовой втулки, испытания |
| Капитальный ремонт | восстановление полного или близкого к полному ресурса с заменой или восстановлением любых частей, включая базовые (п. 2.3.7) | полная разборка, замена или наплавка сёдел, обработка корпуса, испытания в объёме новой арматуры |
| Неплановый и аварийный | ремонт без предварительного назначения, в том числе при внезапной поломке (пп. 2.3.12, 2.3.14) | устранение течи или заклинивания |
Какие работы к какому виду относить, закрепляет положение о ППР предприятия. Вид и объём ремонта уточняют по результатам осмотра, ревизии и дефектации (ФНП ОРПД, п. 96), а при ремонте по техническому состоянию от них зависит и момент начала (ГОСТ 18322, п. 2.3.13). На ТЭС руководство по ремонту арматуры 1975 года выделяет два основных вида — капитальный и текущий (РД 34.39.601, разд. 6).
02Запорная арматура: устройство и типовые дефекты
Затвор — седло в корпусе и запирающий элемент (клин, тарелка, золотник); его двигает шпиндель через резьбовую втулку, по шпинделю среду держит сальник, разъём «корпус — крышка» — прокладка. Перечень дефектов, которые проверяют в первую очередь, — по РД 34.39.601 (разд. 7–9) и ФНП для технологических трубопроводов:
| Узел и дефект | Признак | Как ремонтируют | Где |
|---|---|---|---|
| Уплотнительные поверхности сёдел и запирающего элемента: риски, раковины, эрозия при целом корпусе | пропуск через затвор | шлифовка и притирка в корпусе | на месте |
| Наплавка седла: трещины, отслоения, уменьшение высоты слоя | пропуск, дефекты видны при разборке | вырезка седла, наплавка, обработка, притирка (РД 34.39.601, п. 9.4.3) | мастерская; вырезку вварного кольца — и на месте |
| Шпиндель: задиры под набивкой, эрозия, искривление | течь по штоку, тугой ход | обработка или замена | мастерская |
| Резьбовая втулка шпинделя: износ резьбы | люфт, заедание | замена втулки | мастерская |
| Сальник: износ набивки | течь по штоку | замена набивки | на месте |
| Корпус: стенка тоньше отбраковочной | толщинометрия | отбраковка, замена арматуры (ФНП, п. 190) | — |
| Крепёж: трещины, срыв резьбы, изгиб шпилек | осмотр | отбраковка и замена (ФНП, п. 193) | на месте |
Притирать уплотнительные поверхности нужно специальными притирами — притирка одной детали по другой не допускается; на притёртых поверхностях запорной арматуры не должно быть дефектов, видимых невооружённым глазом (РД 34.39.601, разд. 9).
03Виды ремонта задвижек
У задвижки сёдла стоят в глубине корпуса, поэтому вариантов ремонта затвора три:
- Притирка сёдел в корпусе. Если повреждены только уплотнительные поверхности, задвижку не вырезают: снимают крышку, вынимают клин, станок крепят на корпус. Клин притирают отдельно.
- Замена вварного седельного кольца. Когда кольцо шлифовкой и притиркой уже не восстановить, его вырезают в корпусе и ставят новое. Для седла задвижки Ду 150 с наплавкой РД 34.39.601 после притирки требует прилегания по плоскости не менее 0,8–0,9 ширины уплотнительной поверхности (п. 9.4.3).
- Вырезка задвижки — когда утонел корпус, есть трещины или нужна наплавка и термообработка в цехе.
Какие дефекты уплотнений бывают у клиновых, параллельных и шиберных задвижек и какой станок нужен под их DN, — в статье «Виды задвижек».
04Ремонт запорной арматуры: периодичность
Для оборудования под давлением плановый ремонт ведут по утверждённому графику с периодичностью из НД и технической документации (ФНП ОРПД, п. 96). На технологических трубопроводах ревизию и ремонт арматуры проводят в период освидетельствования трубопровода, если это не противоречит документации изготовителя (ФНП для технологических трубопроводов, п. 188). Освидетельствование — не реже, чем указано в п. 177:
| Транспортируемая среда | Коррозия более 0,5 мм/год | от 0,1 до 0,5 мм/год | не более 0,1 мм/год |
|---|---|---|---|
| Токсичные, горючие, окисляющие, опасные для окружающей среды, органические теплоносители | раз в год | раз в 2 года | раз в 4 года |
| Трудногорючие и негорючие | раз в 3 года | раз в 6 лет | раз в 8 лет |
Отсрочка освидетельствования — не больше 12 месяцев и только решением технического руководителя (п. 178). Если документации изготовителя нет, ревизия включает внешний осмотр, осмотр внутренней поверхности, разборку, притирку уплотнительных поверхностей, сборку и испытания (п. 189).
05Ремонт арматуры на месте: когда выгоднее, чем в цехе
Ещё в 1975 году руководство по ремонту арматуры ТЭС связывало технический уровень ремонта с ремонтом основной части арматуры на месте установки, без вырезки из трубопроводов, и с обменным фондом (РД 34.39.601, разд. 7). ГОСТ 18322-2016 называет такой ремонт ремонтом в полевых условиях: в месте, не оборудованном стационарными средствами, силами специальных бригад с комплектами запасных частей и, при необходимости, переносными средствами (п. 2.3.17).
| Критерий | Ремонт на месте | Вырезка и ремонт в цехе |
|---|---|---|
| Работы на трубопроводе | только разборка арматуры | резка и сварка; контроль швов и испытание трубопровода на прочность и плотность (ФНП, п. 186) |
| Испытание арматуры (трубопроводы пара и горячей воды) | рабочим давлением | давлением 1,25 Рр (ФНП ОРПД, п. 384) |
| Что можно сделать | притирка сёдел и клина, вырезка вварных колец, сальник, прокладки, испытание на передвижном стенде | всё, плюс наплавка, термообработка, изготовление деталей |
| Что нужно | переносные станки, передвижной стенд или мастерская в контейнере | стационарные станки и стенды |
После 01.01.2027 п. 384 проверьте по новым правилам: нынешние ФНП ОРПД действуют до этой даты. Давления и время испытаний после ремонта — в статье «Испытание запорной арматуры».
Наши станки
06Как это делают на месте
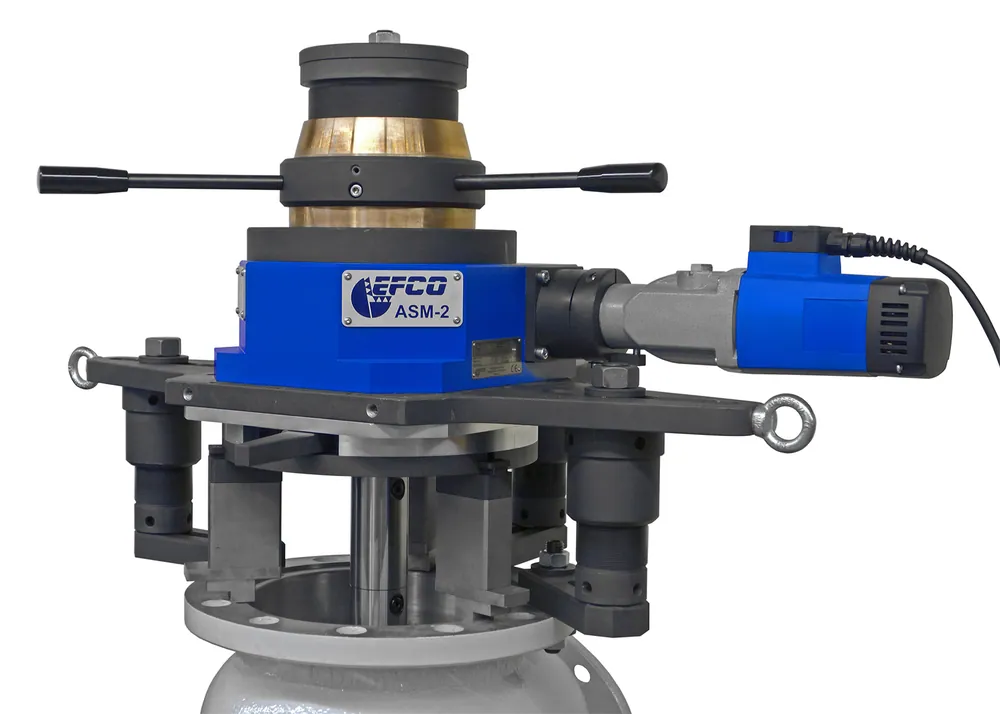
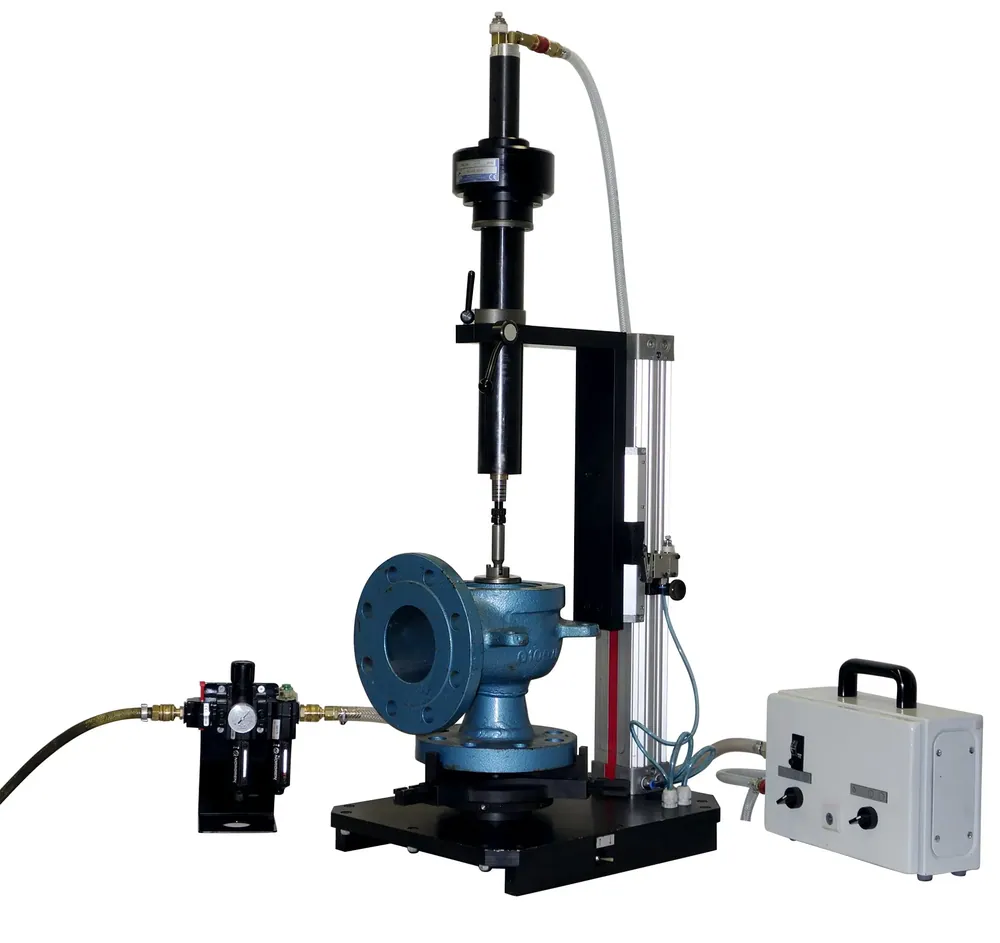
- ШПС 350 — притирка задвижек и обратных клапанов DN 50–350 в корпусе, без снятия с трубопровода: глубина погружения 600 мм, хватает 41 мм между уплотнительными поверхностями. Работает от сети 230 В, управляет один оператор, станок с оснасткой едет в одном чемодане. Наше производство, гарантия 12 месяцев, слесарей заказчика обучаем.
- ТСС — переносной токарный станок вырезает изношенное вварное седельное кольцо прямо в корпусе: кольца Ø70–500 мм, глубина обработки до 1000 мм, врезание до 35 мм. Привод — сеть 230 В или сжатый воздух 6–7 бар.
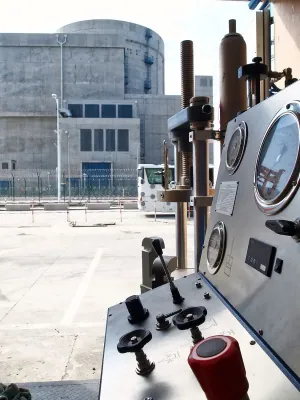
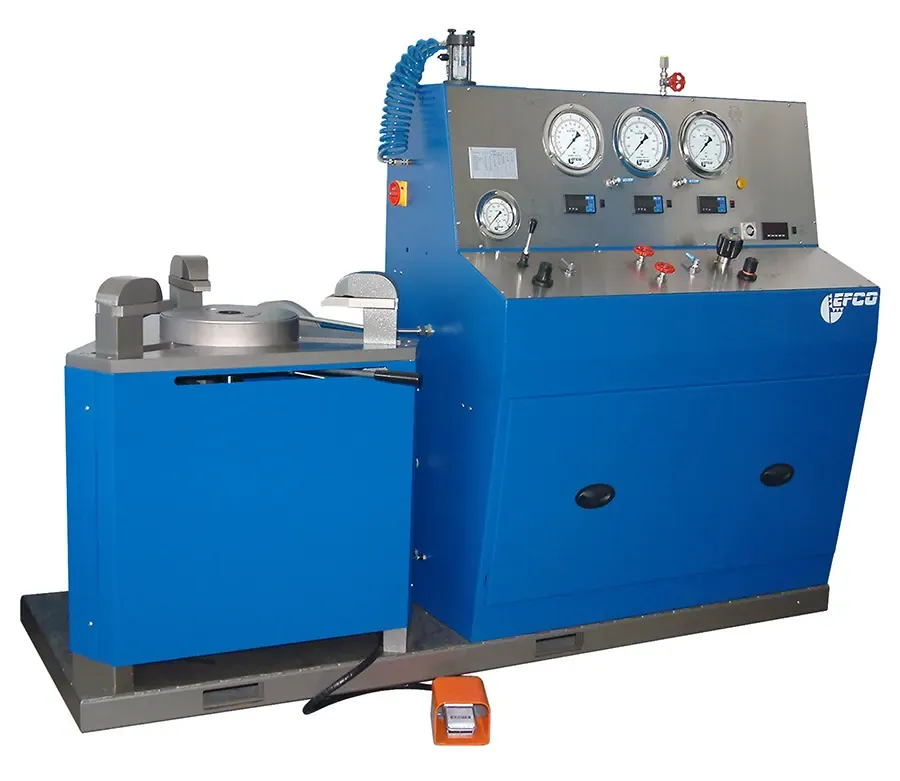
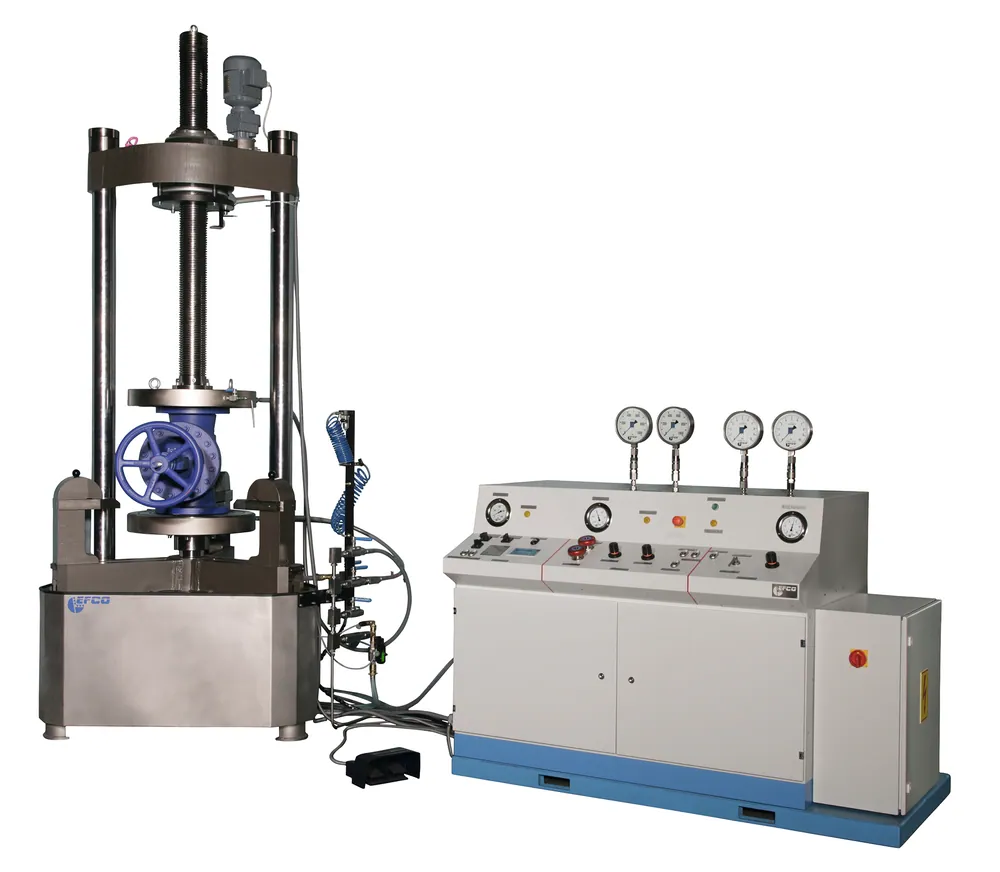
- СИА-В — отремонтированную арматуру испытывают у себя, без перевозки и очереди на чужой стенд: запорную, регулирующую и предохранительную DN 50–600, водой до 1380 бар, воздухом и азотом до 300 бар.
- ПМА — мастерская в контейнере площадью 15 м² для удалённых объектов: притирочные станки для клапанов, плоских и конических сёдел и задвижек, стенд СИА-В 15 и система записи испытаний. Арматуру ремонтируют, испытывают и оформляют протокол, не вывозя с площадки.
ТСС, СИА-В и ПМА поставляем, состав подбираем по перечню арматуры, персонал обучаем; условия гарантии — в КП. Станки для сёдел задвижек и клапанов других размеров — в разделе «Шлифовально-притирочные станки».
Вопросы и ответы
Что такое ремонт задвижек ЗКЛ?
ЗКЛ — обозначение литых клиновых задвижек; число в обозначении обычно соответствует PN в кгс/см² (в нормах такой расшифровки нет, уточняйте по паспорту). Ремонт обычный для клиновой задвижки: сальник, прокладка, а при пропуске через затвор — притирка сёдел в корпусе и клина. Сёдла DN 50–350 притирают на месте станком ШПС 350.
Что входит в ремонт арматуры ТЭЦ?
Трубопроводы пара и горячей воды подпадают под ФНП ОРПД: ремонт арматуры ведут по наряду-допуску (п. 383), сведения вносят в ремонтный журнал (п. 381), после ремонта арматуру испытывают на герметичность (п. 384). Капитальный и текущий ремонт арматуры ТЭС на давление 64–100 кгс/см² описывает РД 34.39.601.
Ремонт арматуры АЭС — это что и для чего?
Восстановление работоспособности и ресурса арматуры атомных станций по отдельным нормам в области использования атомной энергии. Методы те же — дефектация, восстановление уплотнительных поверхностей, испытания, — но ГОСТ 33257 даёт для арматуры АС свои условия: испытательная среда для затвора — вода или воздух, затвор (кроме предохранительной арматуры) испытывают при максимальном перепаде давления (табл. 3, сноска 3; п. 8.7.1.8).
Как часто ремонтировать запорную арматуру?
По графику ППР предприятия на основе руководства по эксплуатации изготовителя. На технологических трубопроводах ревизию арматуры совмещают с освидетельствованием — от раза в год до раза в 8 лет в зависимости от среды и скорости коррозии (ФНП, пп. 177, 188).
Что выгоднее: отремонтировать задвижку или заменить?
Если корпус цел, а дефекты — на уплотнительных поверхностях, сальнике и прокладке, ремонт на месте обходится без вырезки, сварки и повторного испытания трубопровода. Замена нужна, когда стенка корпуса тоньше отбраковочной или есть трещины. Пришлите перечень арматуры — посчитаем, во что обойдутся станки, и срок окупаемости против подрядчика.
Соберём комплект для ремонта арматуры на месте
Пришлите перечень арматуры с DN, PN и типовыми дефектами — подберём станки для сёдел, стенд или мастерскую в контейнере и пришлём КП с ценой и сроком поставки.
Источники: ГОСТ и нормативные документы
- ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения», введён 01.09.2017 взамен ГОСТ 18322-78 — пп. 2.1.1, 2.3.7–2.3.9, 2.3.12–2.3.14, 2.3.17.
- ФНП «Правила промышленной безопасности при использовании оборудования, работающего под избыточным давлением», приказ Ростехнадзора от 15.12.2020 № 536, действуют с 01.01.2021 до 01.01.2027 — пп. 96, 381, 383, 384.
- ФНП «Правила безопасной эксплуатации технологических трубопроводов», приказ Ростехнадзора от 21.12.2021 № 444, действуют с 01.09.2022 до 01.09.2028 — пп. 177, 178, 186, 188–190, 193.
- РД 34.39.601 (СО 153-34.39.601) «Руководство по ремонту трубопроводной арматуры на давление 64–100 кгс/см²», Главэнергоремонт, 1975 — разд. 6, 7, 9, п. 9.4.3.
- ГОСТ 33257-2015 «Арматура трубопроводная. Методы контроля и испытаний», введён 01.04.2016 — п. 8.7.1.8, таблица 3 (сноска 3).
Читайте также
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Испытание запорной арматуры: виды испытаний, давление, акт (ГОСТ 33257)Какие испытания проходит запорная арматура, при каком давлении и сколько держать, что записать в актСтатья · 13 мин чтения
 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения