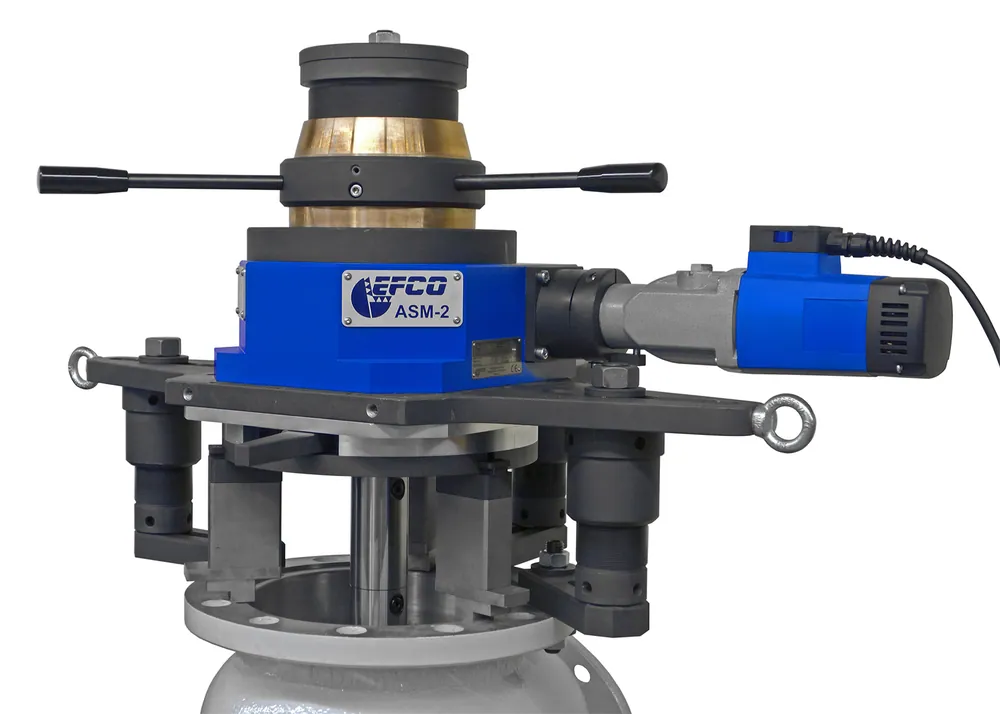
Переносной токарный станок для сёдел арматуры ТСС — Ø70–500 мм
Вырезка вварных седельных колец Ø70–500 мм в корпусе арматуры: глубина до 1000 мм, на месте и в цехе
 1 / 2
Исполнения
Выберите строку — кнопка «КП» запросит предложение на это исполнение.
| Исполнение | Диаметр обработки, мм | Глубина обработки, мм | Макс. глубина врезания, мм | Привод | Действие |
|---|---|---|---|---|---|
| 70–250 | 1000 | 35 | электрический 230 В, 50 Гц или пневматический 6–7 бар | ||
| 100–500 | 1000 | 35 | электрический 230 В, 50 Гц или пневматический 6–7 бар | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | |||||
Какие задачи решает
Когда вварное седельное кольцо изношено так, что шлифовкой и притиркой его уже не восстановить, остаётся одно — заменить его. Переносной токарный станок ТСС вырезает старое кольцо прямо в корпусе арматуры, на месте установки или в мастерской. Станок работает с кольцами Ø70–500 мм на глубине до 1000 мм.
- Вырезка вварных седельных колец в корпусах клапанов под замену.
- Подготовка корпуса арматуры к установке нового седла.
- Работа с глубоко расположенными сёдлами — глубина обработки до 1000 мм.
- Ремонт запорной арматуры на атомных и тепловых электростанциях, в химии и нефтехимии.
- Обработка сёдел в металлоконструкциях на верфях и на нефтяных промыслах.
Почему выбирают ТСС
Корпус арматуры не надо везти в цех
Станок ставится прямо на арматуру — на объекте или в мастерской, — и старое кольцо вырезается в корпусе.
Ставится без отдельной центровки
Специальная система центрирования и крепления подходит почти ко всей арматуре — дополнительно выверять станок не нужно.
Справляется с вварным кольцом
Осевые канавочные резцы врезаются в металл на глубину до 35 мм и отделяют кольцо от корпуса.
Рез идёт по оси седла
Прецизионный токарно-шлифовальный шпиндель на подшипниках держит ось обработки — кольцо вырезается соосно седлу.
Меньше времени на уход за станком
Двигатели с высоким крутящим моментом почти не требуют обслуживания, конструкция рассчитана на долгую работу.
Работает от сети или от сжатого воздуха
Электрический привод 230 В — для площадок с сетью, пневматический на 6–7 бар — если на объекте есть сжатый воздух. Подберём исполнение и обучим персонал. Условия гарантии — в коммерческом предложении.
Как выбрать исполнение
Выбор зависит от диаметра седельного кольца. Кольца Ø70–250 мм — ТСС 1, кольца Ø100–500 мм — ТСС 2. Глубина обработки у обоих — 1000 мм, глубина врезания — до 35 мм.
Кому подойдёт
Атомным и тепловым электростанциям
замена сёдел арматуры в плановый ремонт без вывоза корпуса.
Сервисным компаниям по ремонту трубопроводной арматуры
станок для выездных работ и для мастерской.
Химии, нефтехимии, нефтяным промыслам и верфям
ремонт арматуры на месте, там, где она стоит.
Кому лучше другая модель
Если седло можно восстановить, его не вырезают, а шлифуют и притирают: для задвижек — линейка ШПС, для плоских сёдел — ШПС-П, для конических — ШПС-К. Сильно повреждённые сёдла после наплавки шлифуют станком ШВП.
Как проходит работа
- Открываете корпус арматуры и получаете доступ к седлу.
- Устанавливаете ТСС на корпус — система центрирования выставляет его по оси без дополнительной выверки.
- Подводите осевой канавочный резец к седельному кольцу.
- Врезаетесь на глубину до 35 мм и отделяете кольцо от корпуса.
- Извлекаете старое кольцо. После установки нового седло шлифуют и притирают станками ШПС, а арматуру испытывают на стенде.
Похожие модели
Другие станки раздела «Шлифовально-притирочные станки для арматуры».
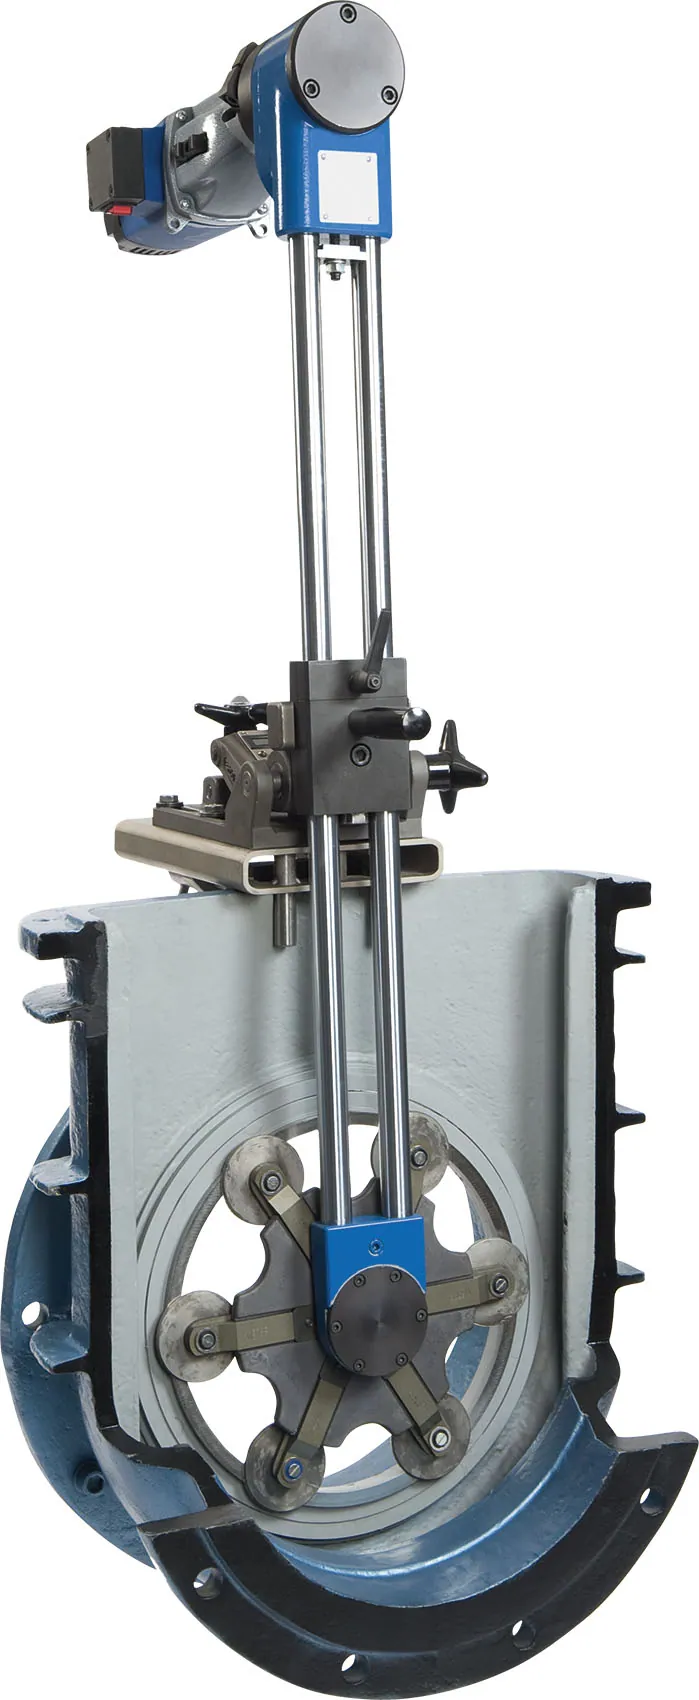
ШПС 65
DN 20–65Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
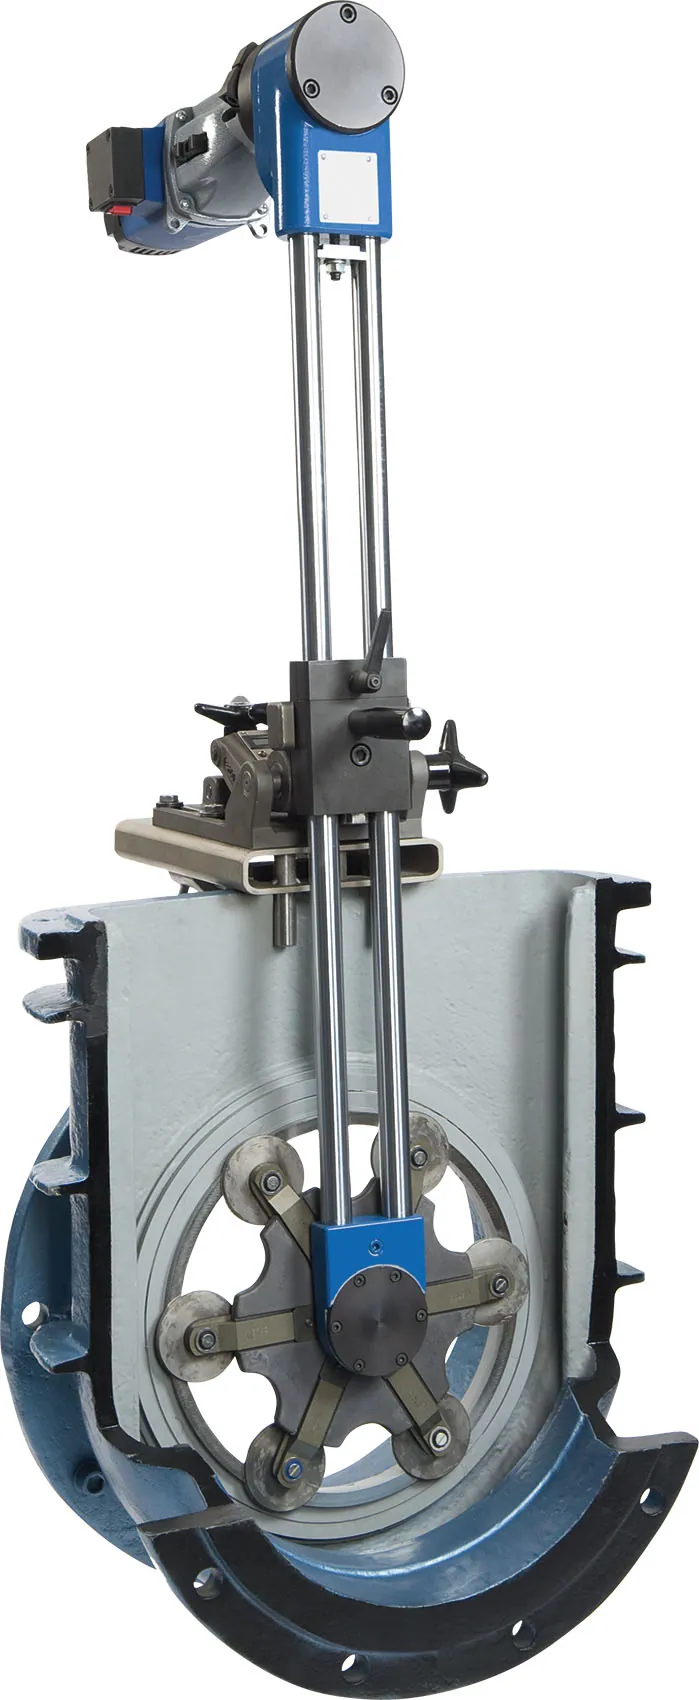
ШПС 150
DN 32–150Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора

ШПС 350
DN 50–350Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
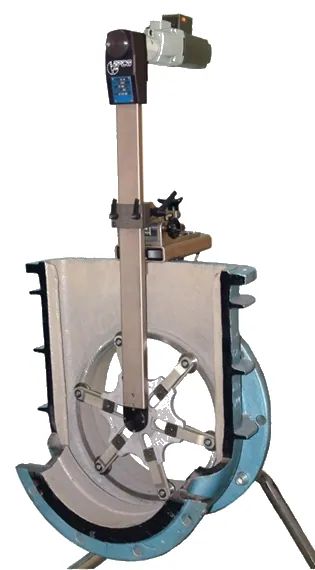
ШПС 700
DN 250–700Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
Статьи по теме
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
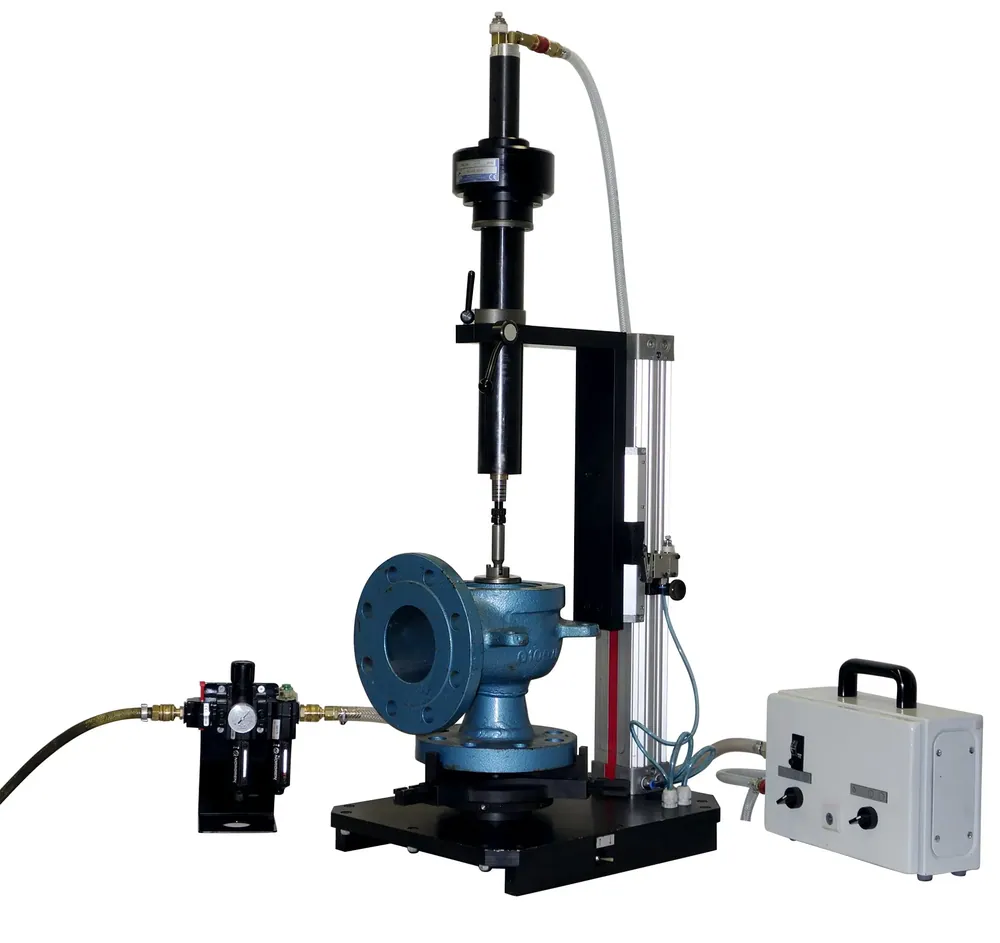 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
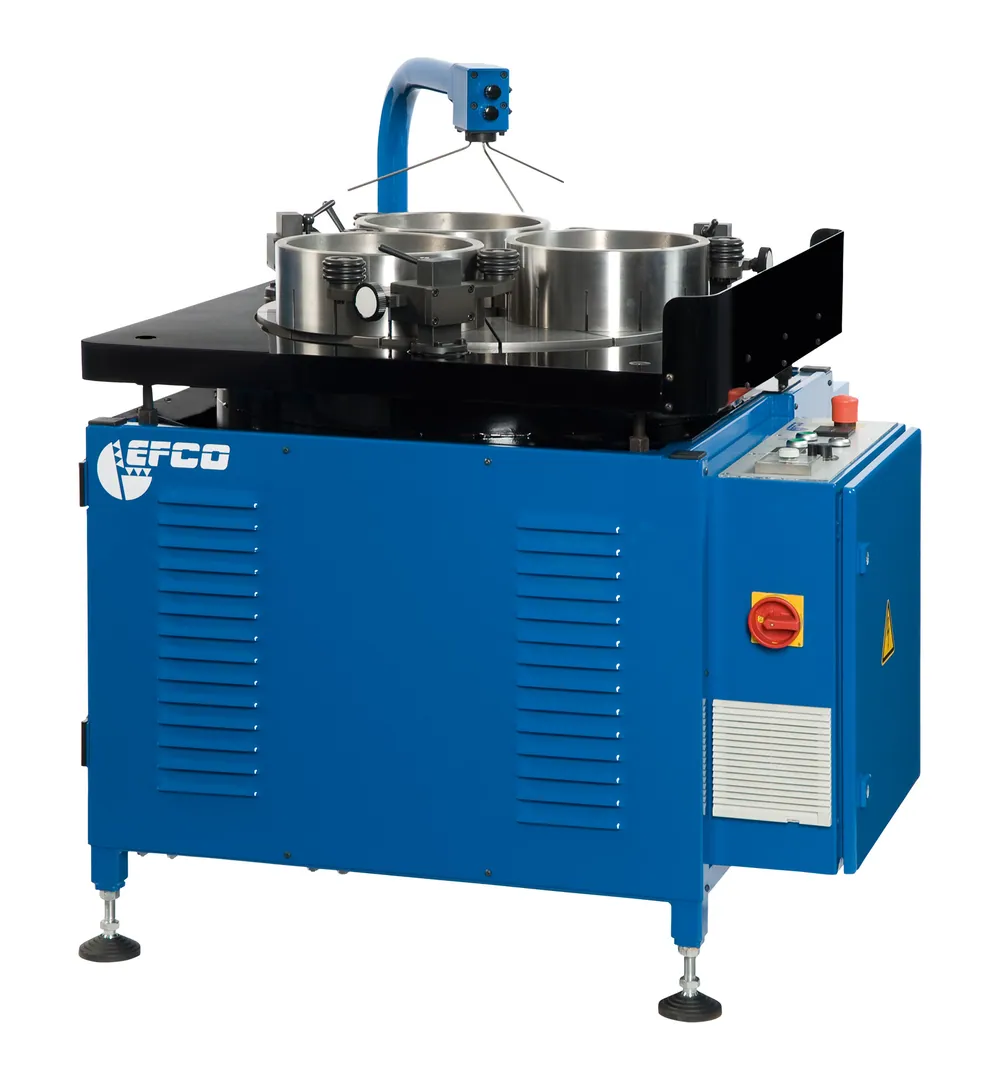 Ремонт арматуры: притирка и испытания
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Вопросы и ответы
Когда седло нужно вырезать, а не притирать?
Когда износ или повреждение глубже, чем может снять шлифовка. Тогда кольцо вырезают и ставят новое, а корпус арматуры остаётся в работе.
Нужно ли снимать арматуру с трубопровода?
Нет. ТСС работает на месте, а при необходимости и в мастерской.
Какая глубина обработки?
Глубина обработки — 1000 мм, глубина врезания резца — до 35 мм. Это одинаково для обоих исполнений.
Какой привод выбрать?
Электрический 230 В — если на объекте есть сеть. Пневматический на 6–7 бар — если есть сжатый воздух.
Что делать после вырезки?
Установить новое седельное кольцо, затем прошлифовать и притереть его станками ШПС и испытать арматуру на стенде. Подберём весь комплект оборудования под ваш цикл ремонта.
Подберём станок под ваши сёдла
Напишите тип арматуры, диаметр седельного кольца и глубину его расположения или пришлите фото — пришлём КП с ценой и сроком поставки.