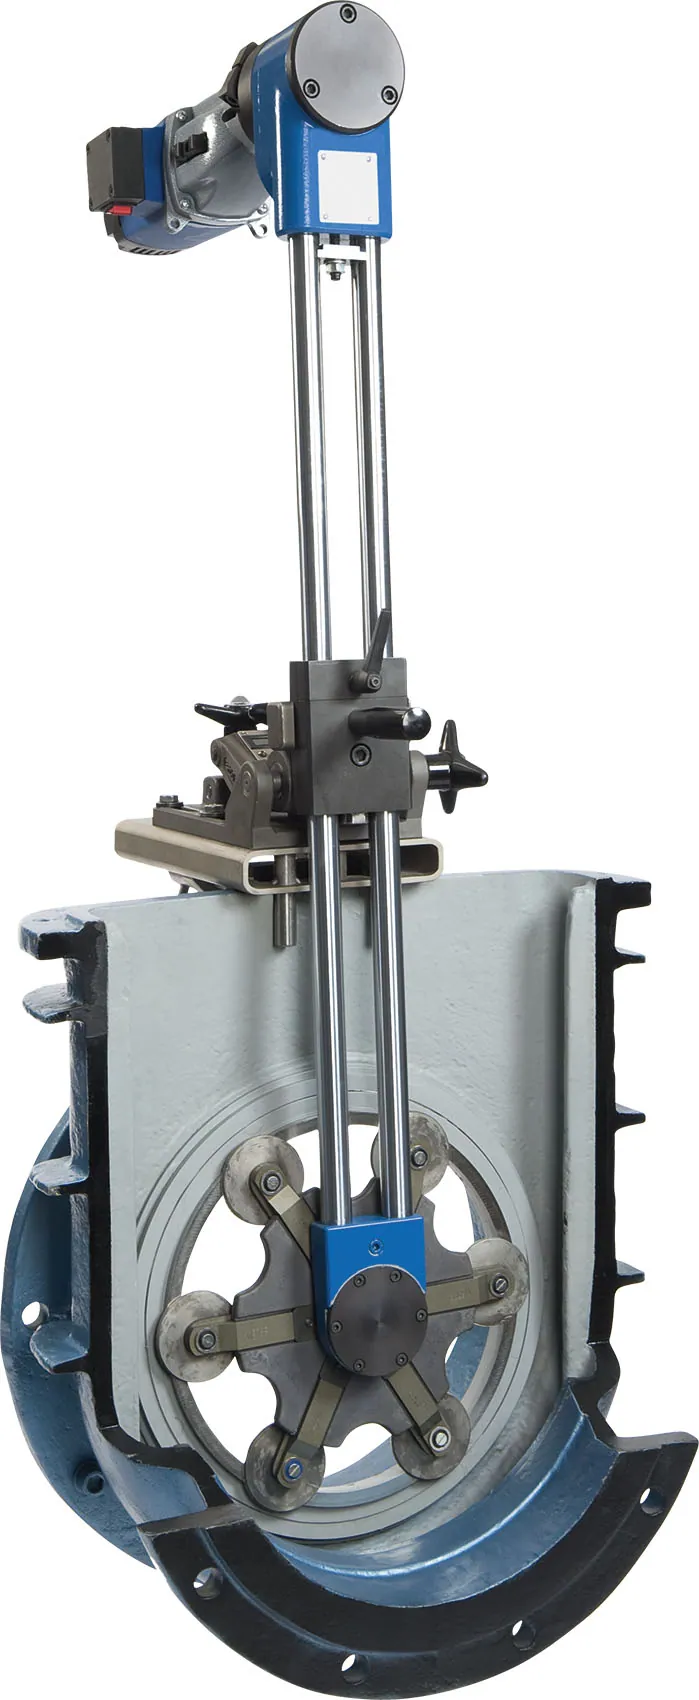
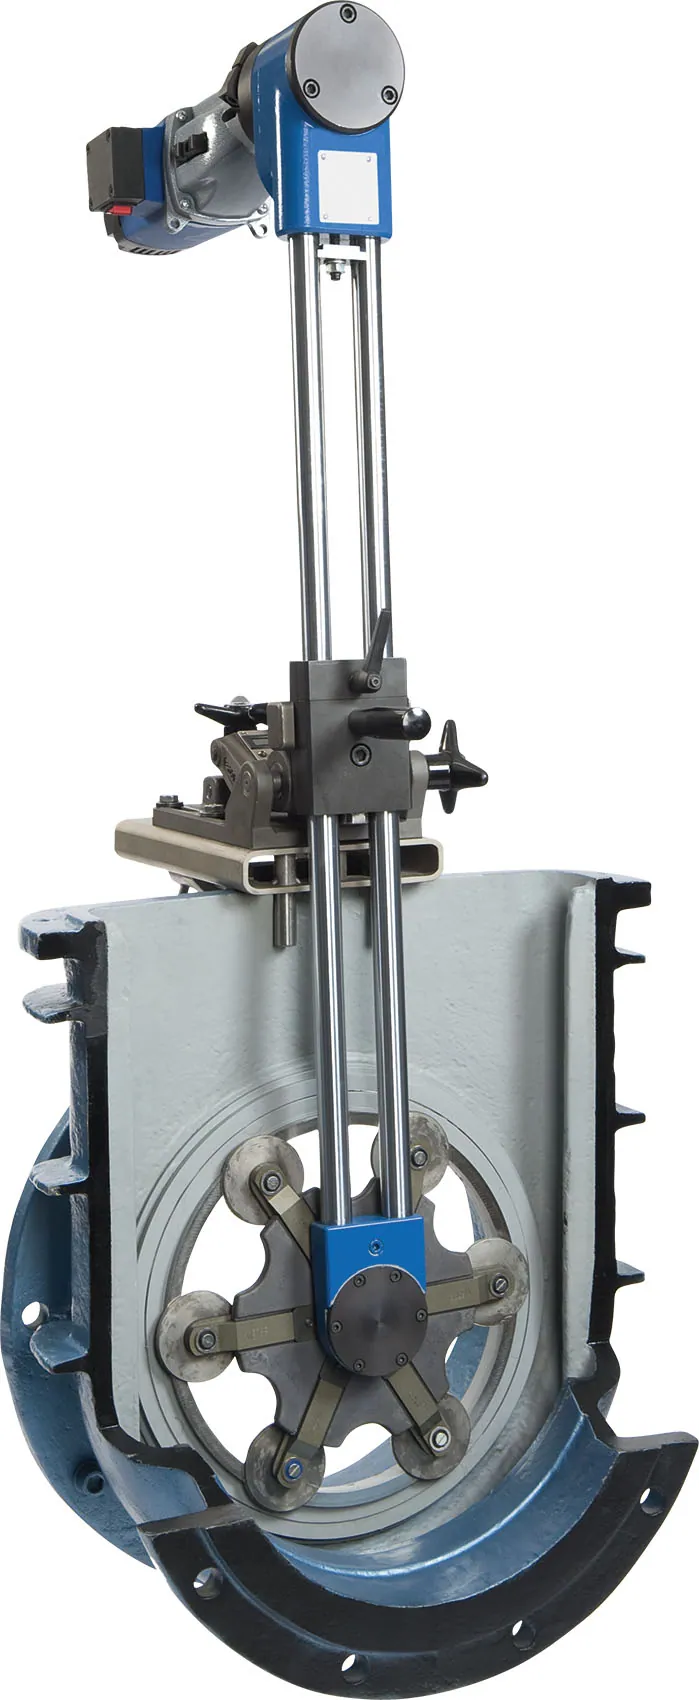
Шлифовально-притирочный станок для малых задвижек ШПС 65 — DN 20–65
Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
 1 / 3
Исполнения
| Исполнение | DN, стандарт | DN, специальное исполнение | Глубина погружения, мм | Мин. расстояние между уплотнительными поверхностями, мм | Привод | Действие |
|---|---|---|---|---|---|---|
| 20–65 | до 80 | 200 (спец. до 400) | 15 | электрический 230 В, 50 Гц или пневматический 6–7 бар | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | ||||||
Какие задачи решает
Протекающую задвижку DN 20–65 часто просто меняют: снимают с линии, покупают новую и заново проверяют соединения. Шлифовально-притирочный станок ШПС 65 предлагает другой путь — восстанавливает уплотнительные поверхности сёдел прямо в корпусе. Он входит в корпус с расстоянием между сёдлами от 15 мм и работает от сети 230 В или от сжатого воздуха.
- Шлифовка и притирка сёдел в корпусах клиновых и шиберных задвижек DN 20–65, в специальном исполнении — до DN 80.
- Восстановление уплотнительных поверхностей клиньев.
- Ремонт сёдел обратных клапанов малых диаметров.
- Шлифовка и притирка уплотнительных поверхностей фланцев задвижек.
- Работа в узких корпусах: минимальное расстояние между уплотнительными поверхностями — 15 мм.
- Притирка седла после шлифовки — притирочными дисками, шпинделями и пастой.
Почему выбирают ШПС 65
Задвижка остаётся на трубопроводе
Станок крепится к корпусу независимо от конструкции задвижки и положения, в котором она смонтирована. Ремонт задвижки обходится без снятия арматуры и покупки новой.
Проходит там, где крупные станки не встанут
15 мм между уплотнительными поверхностями — самое малое значение в линейке ШПС: у ШПС 150 — 31 мм, у ШПС 350 — 41 мм.
Работает от розетки или от пневмосети
Электропривод 230 В — для цеха и площадок с сетью. Пневмопривод на 6–7 бар — если на объекте есть магистраль сжатого воздуха.
Один станок и для мелких, и для глубоких корпусов
Стандартная глубина погружения — 200 мм. Если седло сидит глубже, закажите специальное исполнение до 400 мм — второй станок под глубокие корпуса не понадобится.
Шлифовка, притирка и проверка — у одного поставщика
Сменный инструмент недорогой, шлифовальные материалы и пасту подберём под материал сёдел, а для испытания задвижки после ремонта предложим стенд из нашего каталога. Слесарей обучим работе на станке. Условия гарантии — в коммерческом предложении.
Кому подойдёт
Ремонтной службе ТЭС, НПЗ, химического завода
ремонт арматуры на месте: малые задвижки восстанавливаются в плановый ремонт.
Сервисным и инспекционным компаниям
станок для выездного ремонта малой запорной арматуры.
Судостроению и судоремонту
арматура судовых систем ремонтируется на верфи и на борту.
Кому лучше другая модель
Задвижки больше DN 65 (в специальном исполнении — DN 80) — выбирайте ШПС 150 на DN 32–150. Для клапанов с плоским седлом есть ШПС-П, с коническим — ШПС-К.
Как проходит работа
- Снимаете крышку и достаёте клин — корпус малой задвижки остаётся на линии, фланцы трубопровода не разбираете.
- Крепите станок к корпусу и выставляете шлифовальный инструмент по седлу.
- Шлифуете седло, пока не уйдут риски и следы эрозии.
- Доводите седло притирочным диском и пастой.
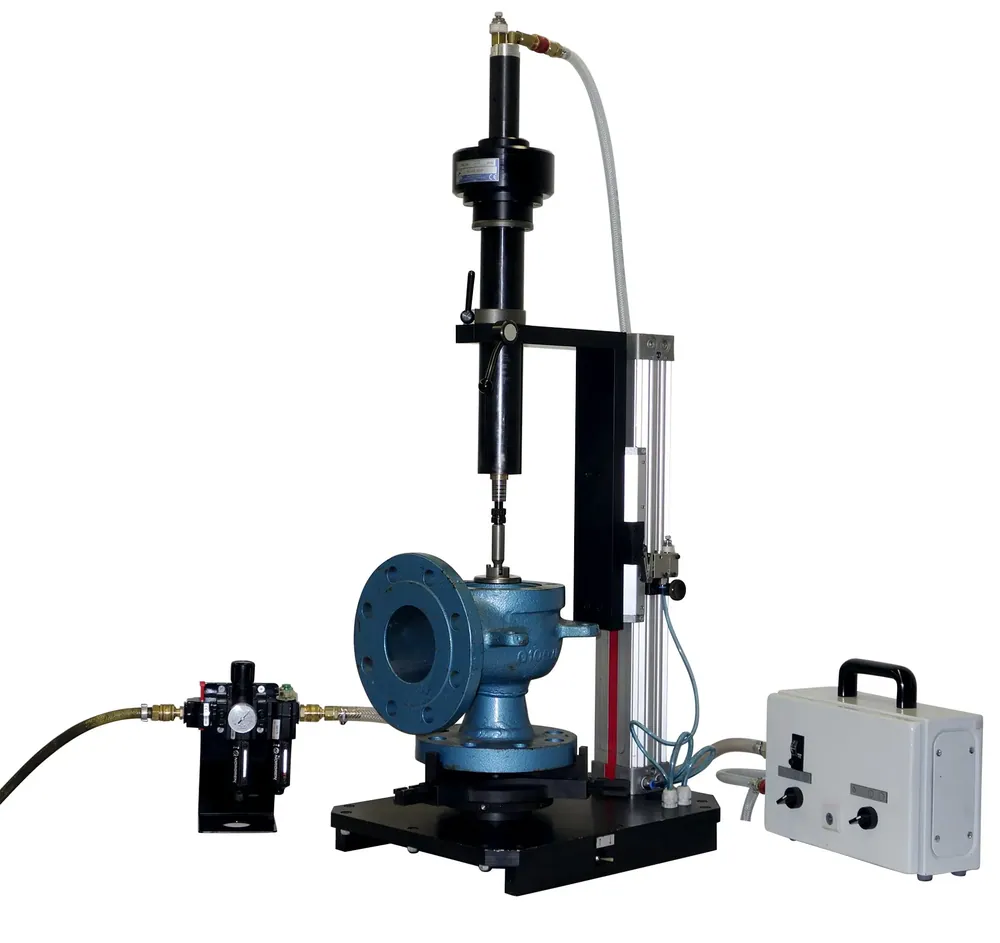
- Собираете задвижку и проверяете герметичность на испытательном стенде.
Похожие модели
Другие станки раздела «Шлифовально-притирочные станки для арматуры».
ШПС 150
DN 32–150Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора

ШПС 350
DN 50–350Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
ШПС 700
DN 250–700Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
ШПС 1200
DN 500–1200Магистральные задвижки DN 500–1200 (спец. до DN 2000) на месте: глубина погружения до 2200 мм
Статьи по теме
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
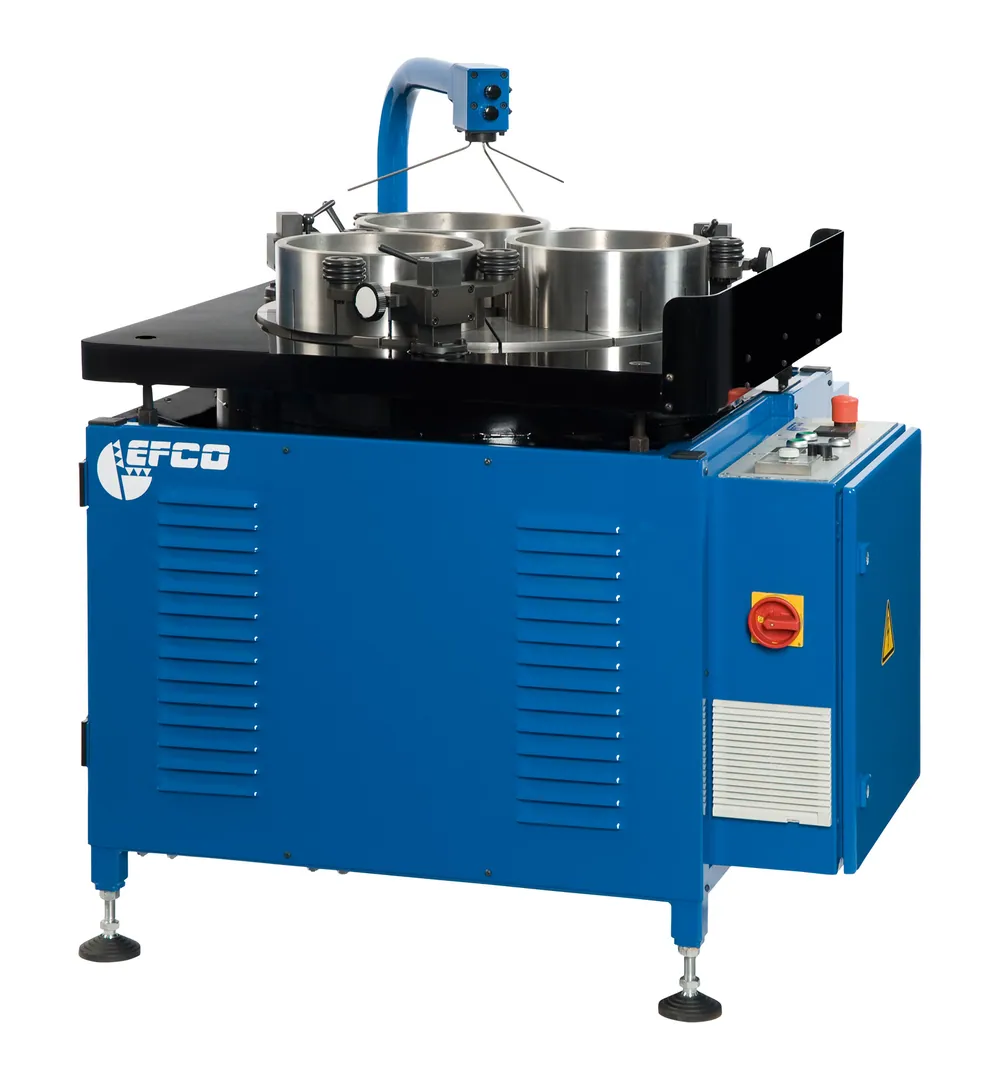
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Вопросы и ответы
Чем ШПС 65 отличается от ШПС 150?
Диапазоном и габаритом. ШПС 65 работает с задвижками DN 20–65 и входит в корпус с расстоянием между сёдлами от 15 мм. ШПС 150 рассчитан на DN 32–150, требует от 31 мм и достаёт глубже — до 400 мм в стандарте.
Нужен ли на объекте сжатый воздух?
Нет. Станок выпускается с электрическим приводом 230 В или с пневматическим на 6–7 бар — привод выбираете при заказе.
Можно ли обработать задвижку DN 80?
Да, в специальном исполнении станок работает до DN 80. Укажите это в заявке.
Подходит ли станок для сёдел с фаской?
Да. Для уплотнительных поверхностей с фаской 3° или 5° есть специальные шлифовальные круги — подберём их вместе со станком.
Можно ли прошлифовать клин и фланец тем же станком?
Да. Кроме сёдел в корпусе, ШПС 65 шлифует и притирает уплотнительные поверхности клиньев и фланцев задвижек.
Как понять, войдёт ли станок в наши задвижки?
Пришлите DN, расстояние между сёдлами и глубину до седла или фото корпуса — сверим с характеристиками. Если размеров нет, специалист при необходимости выедет на объект для замера.
Подберём исполнение под ваши задвижки
Пришлите перечень задвижек с DN или фото корпуса и напишите, какой привод доступен на объекте, — подберём исполнение и пришлём КП с ценой и сроком поставки.