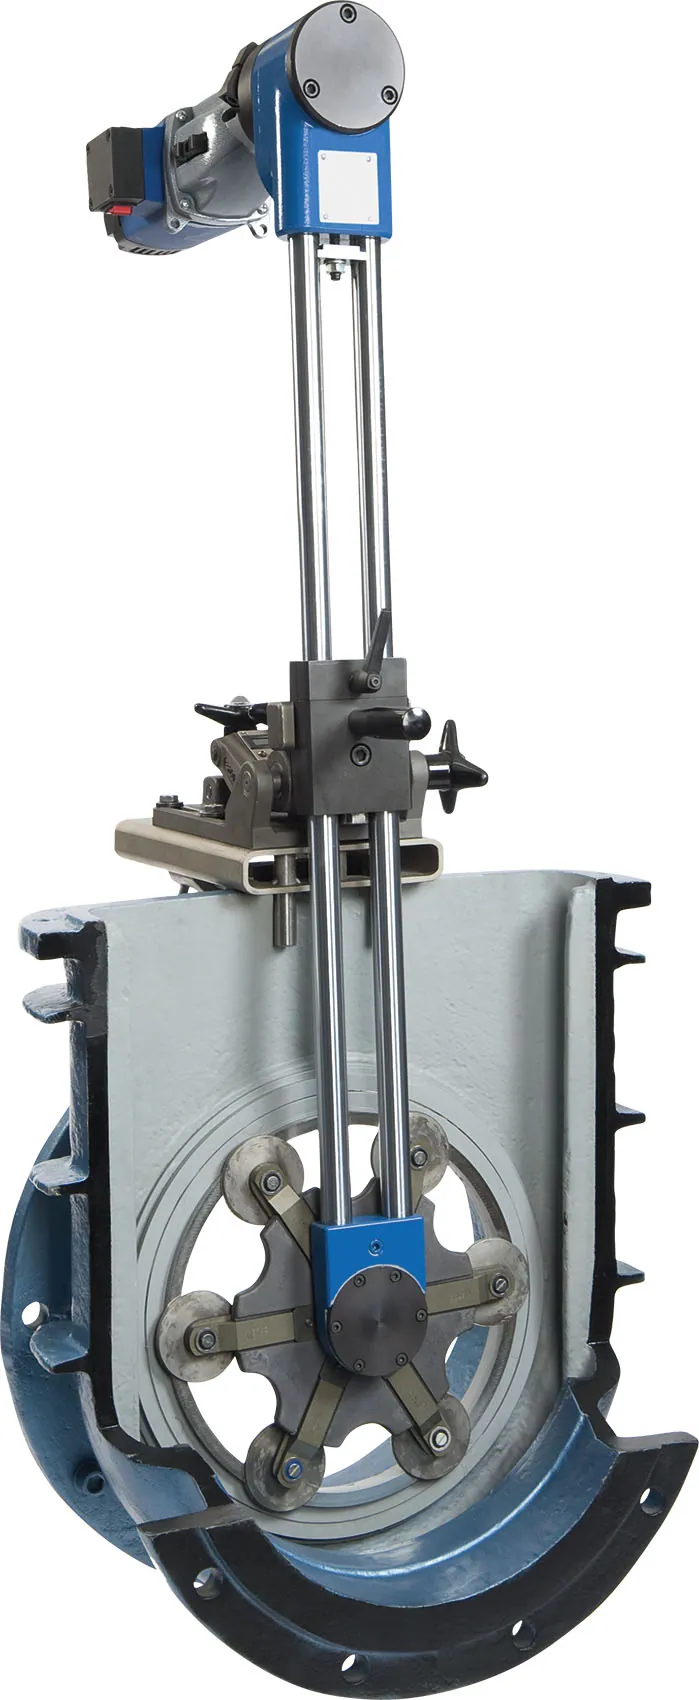
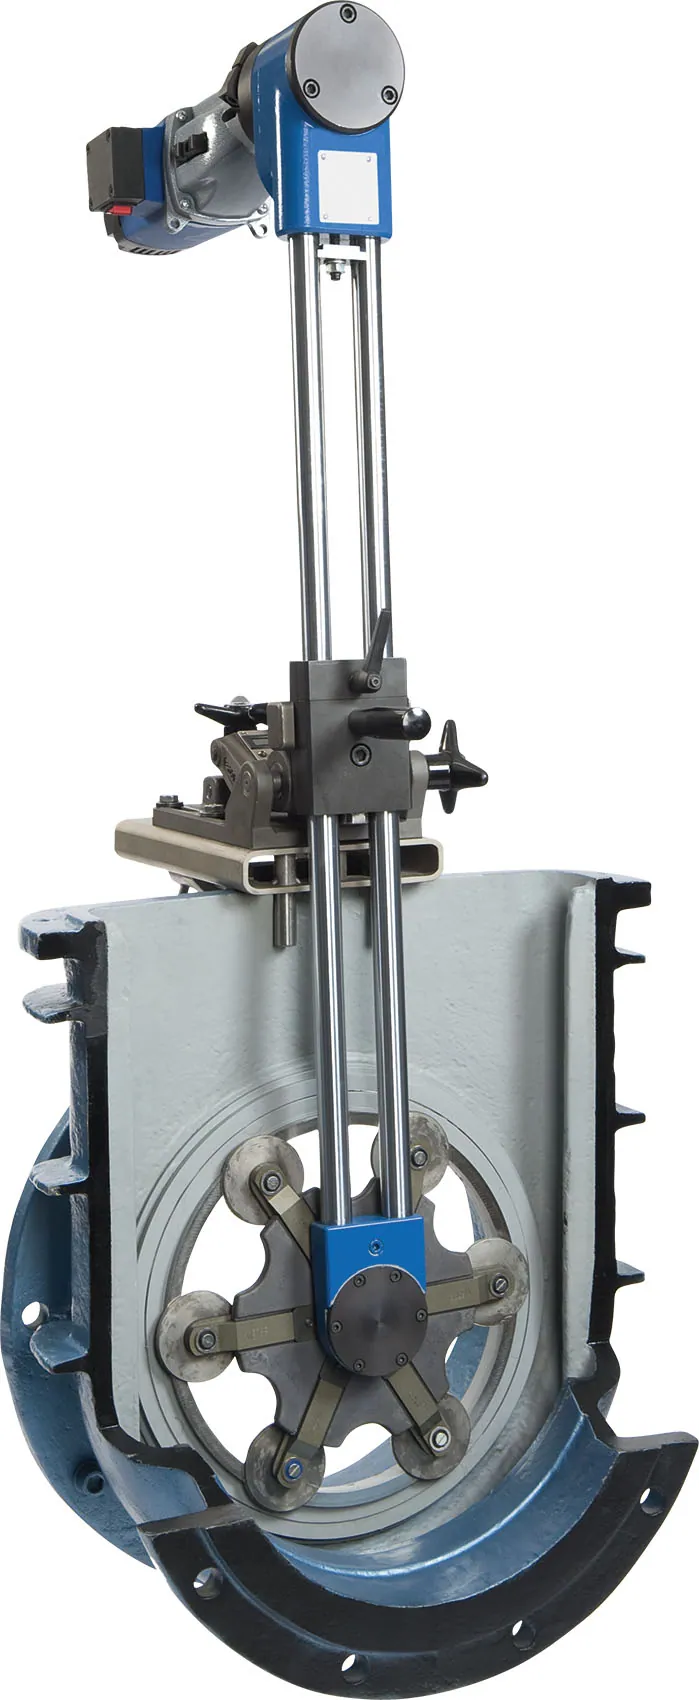
Шлифовально-притирочный станок для задвижек ШПС 150 — DN 32–150
Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора
 1 / 3
Исполнения
| Исполнение | DN, стандарт | DN, специальное исполнение | Глубина погружения, мм | Мин. расстояние между уплотнительными поверхностями, мм | Привод | Действие |
|---|---|---|---|---|---|---|
| 32–150 | до 200 | 400 (спец. до 600) | 31 | электрический 230 В, 50 Гц; пневматический 6–7 бар; аккумуляторный 18 В | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | ||||||
Какие задачи решает
Задвижка DN 100 на обвязке насоса пропускает, а до планового ремонта ещё далеко. Шлифовально-притирочный станок ШПС 150 позволяет не откладывать ремонт: сёдла задвижек DN 32–150 восстанавливаются прямо в корпусе, задвижка остаётся на обвязке. Станок работает от сети, сжатого воздуха или аккумулятора — в том числе там, куда кабель не дотянуть.
- Шлифовка и притирка сёдел клиновых и шиберных задвижек DN 32–150, в специальном исполнении — до DN 200.
- Восстановление уплотнительных поверхностей клиньев задвижек.
- Ремонт сёдел обратных клапанов, в том числе поворотных с большим углом наклона седла — с адаптером.
- Шлифовка и притирка плоских уплотнительных поверхностей в корпусах клапанов — с дополнительным рычагом.
- Обработка уплотнительных поверхностей фланцев задвижек.
- Притирка седла после шлифовки — притирочными дисками и пастой.
Почему выбирают ШПС 150
Работает без сети и без сжатого воздуха
Кроме электрического привода 230 В и пневмопривода на 6–7 бар, есть аккумуляторный привод 18 В. Им удобно работать на эстакаде или в стеснённом месте, куда неудобно тянуть кабель и шланг.
Проходит в тесные и глубокие корпуса
Зазор между сёдлами — от 31 мм, глубина погружения — 400 мм, в специальном исполнении — 600 мм. Одним станком закрываете и тесные, и глубокие задвижки своего диапазона.
Один станок — несколько видов арматуры
С адаптером для обратных клапанов и дополнительным рычагом для плоских сёдел станок закрывает задвижки, обратные и запорные клапаны одного диапазона.
Повторяемый результат
Опция — цифровой рычаг прижима: он точно воспроизводит заданное усилие, и каждая задвижка обрабатывается в одном режиме.
Станок, оснастка и стенд — одним заказом
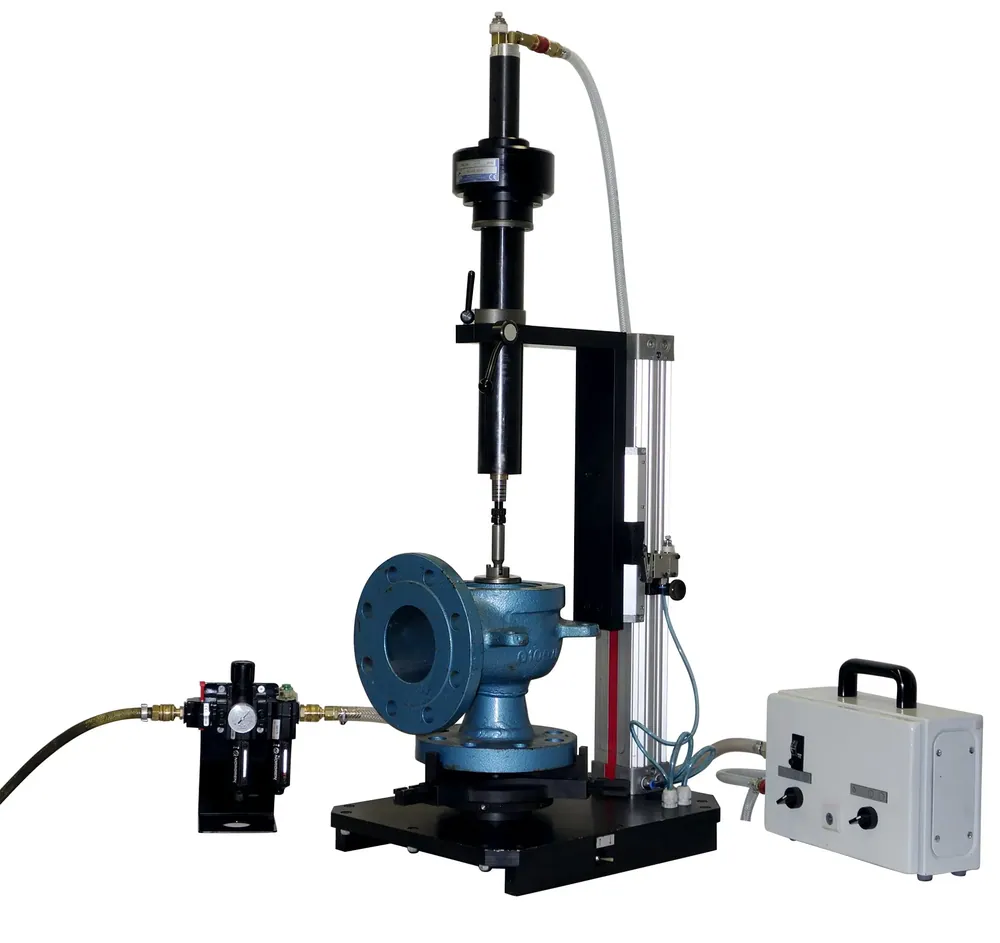
По перечню задвижек и клапанов подберём адаптер, рычаг и абразив, а для проверки после ремонта — испытательный стенд. Слесарей обучим. Условия гарантии — в коммерческом предложении.
Кому подойдёт
Ремонтной службе ТЭС, НПЗ и химии, где много задвижек средних диаметров: ремонт запорной арматуры своими силами, без вывоза в цех.
Сервисным и инспекционным компаниям
ремонт арматуры на месте: один станок для выездов с разной арматурой и разными условиями питания.
Судоремонту
работа на борту с аккумуляторным или пневматическим приводом.
Кому лучше другая модель
Задвижки DN 20–32 и корпуса уже 31 мм — ШПС 65. Задвижки крупнее DN 150 — ШПС 350 (DN 50–350, глубина 600 мм), его мы выпускаем сами.
Как проходит работа
- Вскрываете задвижку: крышка и клин снимаются, корпус остаётся на обвязке насоса или трубопровода.
- Закрепляете станок на корпусе и выставляете инструмент по седлу с учётом его наклона.
- Выбираете привод под условия объекта и задаёте прижим.
- Шлифуете уплотнительную поверхность, затем доводите притирочным диском с пастой.
- Собираете задвижку и испытываете её на стенде.
Похожие модели
Другие станки раздела «Шлифовально-притирочные станки для арматуры».
ШПС 65
DN 20–65Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод

ШПС 350
DN 50–350Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
ШПС 700
DN 250–700Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
ШПС 1200
DN 500–1200Магистральные задвижки DN 500–1200 (спец. до DN 2000) на месте: глубина погружения до 2200 мм
Статьи по теме
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
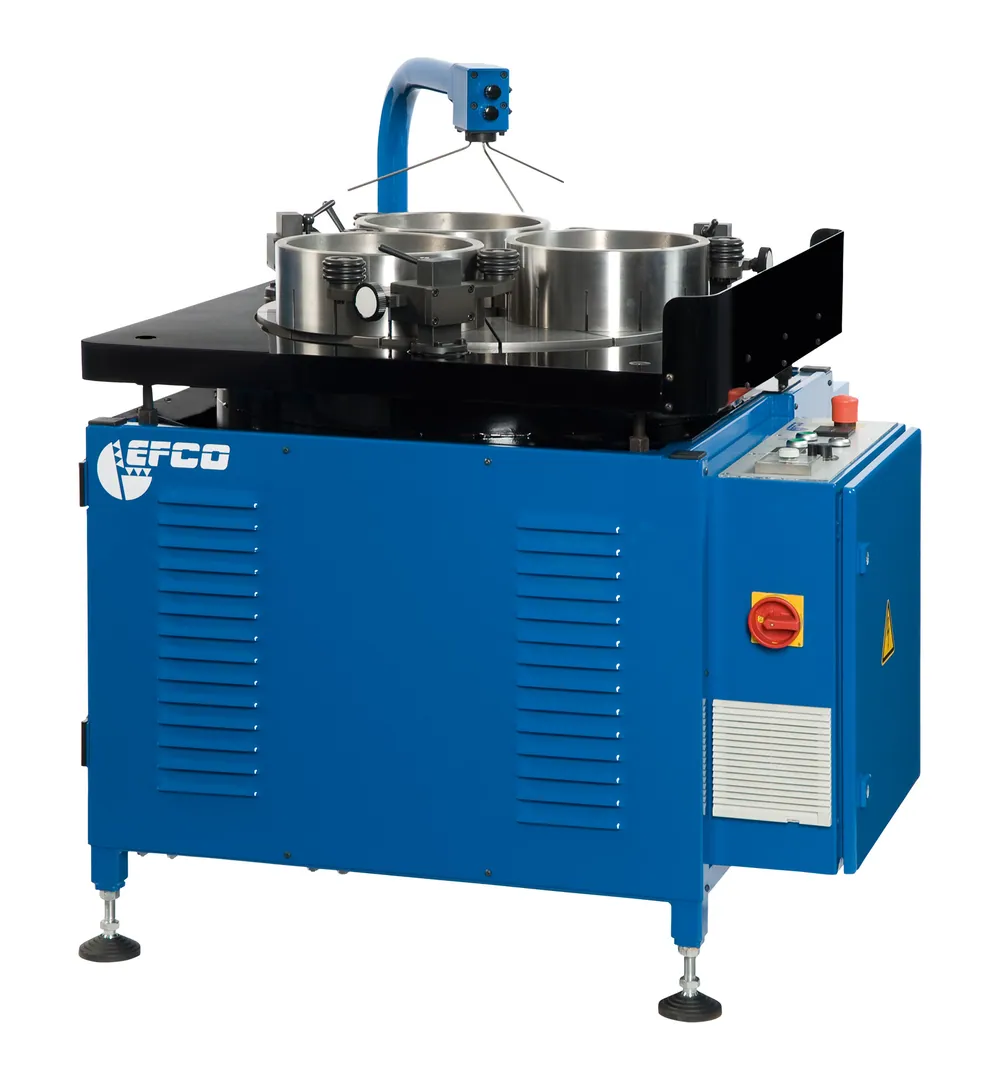
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Вопросы и ответы
Чем ШПС 150 отличается от ШПС 350?
ШПС 150 входит в корпуса с расстоянием между сёдлами от 31 мм и может работать от аккумулятора или сжатого воздуха. ШПС 350 закрывает DN 50–350 с глубиной 600 мм и работает от сети 230 В. Для задвижек DN 50–150 подходят оба — решают узость корпуса и условия питания.
Можно ли работать, если на месте нет ни сети, ни сжатого воздуха?
Да, с аккумуляторным приводом 18 В. В его комплект входят две батареи и быстрое зарядное устройство: пока одна работает, вторая заряжается.
Как выставить станок по наклонному седлу клиновой задвижки?
Угол седла удобно измерить цифровым инклинометром из раздела «Оснастка для шлифования и притирки», затем выставить по нему инструмент.
Можно ли обработать задвижку DN 200?
Да, в специальном исполнении — до DN 200 и глубины 600 мм. Укажите это в заявке.
Что нужно из расходников?
Шлифовальные материалы под шпиндели и притирочная паста. Подберём их под материал сёдел и отгрузим вместе со станком.
Подберём исполнение и привод под ваш объект
Пришлите перечень задвижек с DN и глубиной сёдел или фото корпуса и напишите, какое питание есть на объекте, — пришлём КП с ценой и сроком поставки.