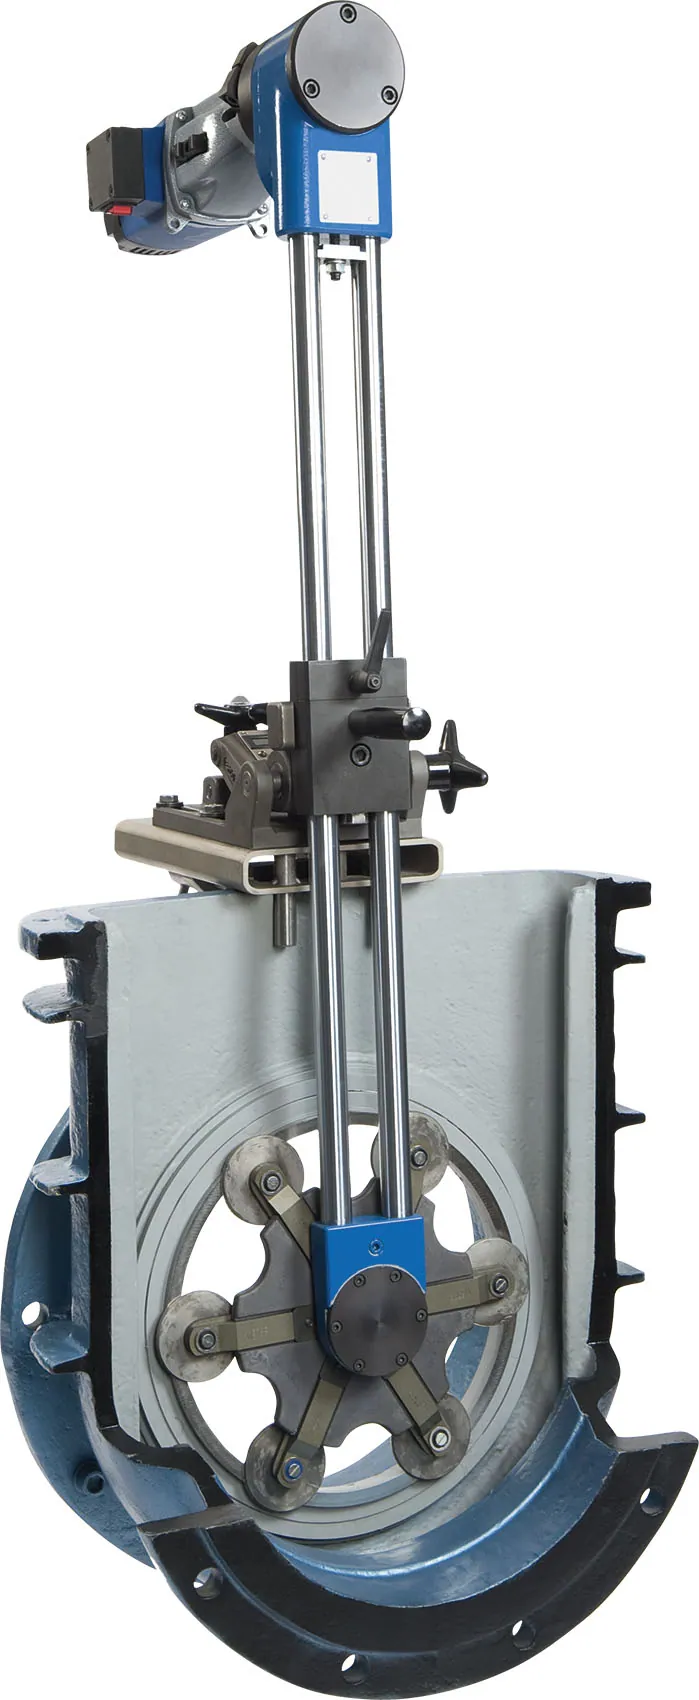
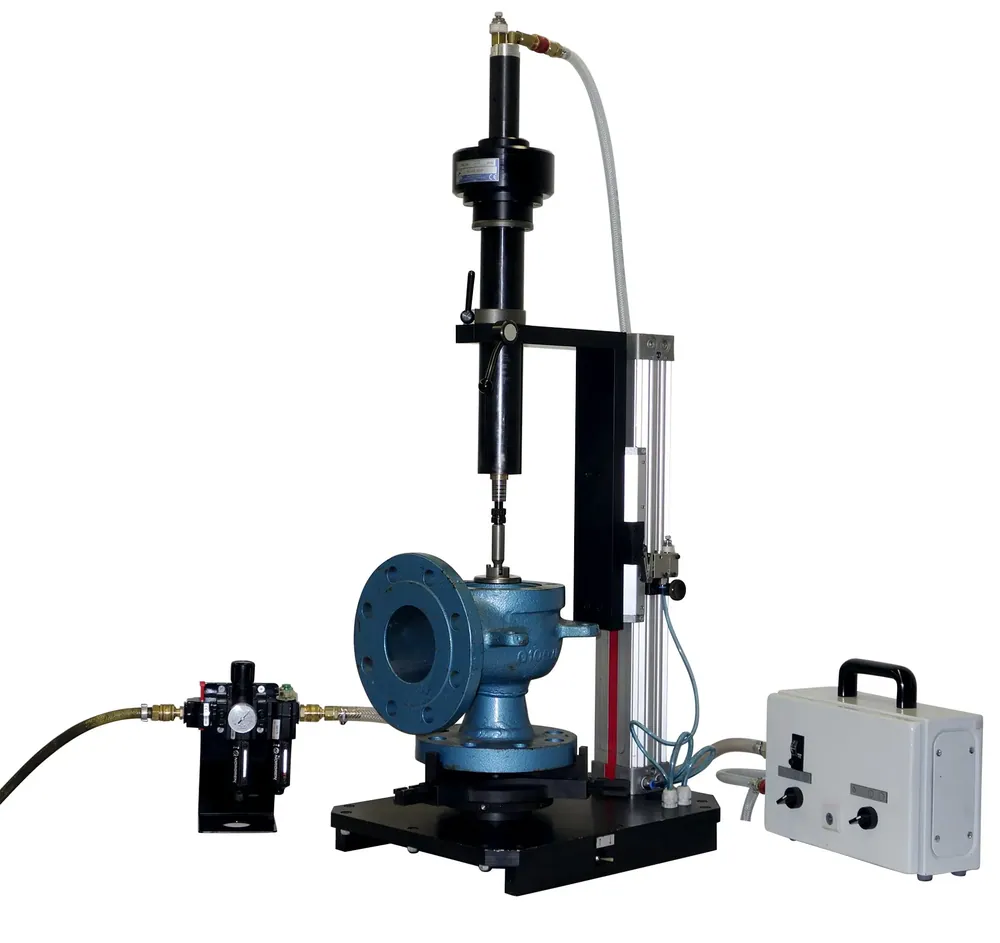
Переносной станок для высокоскоростного шлифования ШВС — сёдла задвижек DN 175–600
Шлифовка твёрдых сёдел задвижек DN 175–600 на месте: от сети, сжатого воздуха или аккумулятора
 1 / 2
Исполнения
Выберите строку — кнопка «КП» запросит предложение на это исполнение.
| Исполнение | DN | Глубина погружения | Мин. зазор между сёдлами | Привод | Действие |
|---|---|---|---|---|---|
| 175–400 | 800 мм, специальная — до 1200 мм | 85 мм | электрический 230 В; пневматический 6–7 бар; аккумуляторный 18 В | ||
| 225–600 | 1000 мм, специальная — до 1600 мм | 115 мм | электрический 230 В; пневматический 6–7 бар | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | |||||
Какие задачи решает
Твёрдую наплавку от 35 HRC притирочный абразив снимает медленно, и ремонт задвижки высокого давления легко выходит за сроки ППР. Переносной станок для высокоскоростного шлифования ШВС работает иначе: приводные шпиндели с покрытием из кубического нитрида бора дают большой съём металла прямо в корпусе, на трубопроводе, и ремонт проще уложить в остановку.
- Шлифовка изношенных сёдел задвижек высокого давления DN 175–600 без вырезки корпуса из трубопровода.
- Восстановление твёрдых уплотнительных поверхностей — от 35 HRC, в том числе наплавленных.
- Шлифовка уплотнительных поверхностей клиньев задвижек разных конструкций.
- Ремонт сёдел обратных клапанов.
- Работа в глубоких корпусах — в специальном исполнении погружение до 1600 мм.
- Обработка стали, нержавеющей стали и литых материалов.
Почему выбирают ШВС
Короче простой задвижки
Шпиндели с покрытием из кубического нитрида бора дают высокую скорость шлифования и очень большой съём металла. Изготовитель оценивает экономию времени до 90 %.
Ремонт арматуры на месте, без вырезки
Станок зажимается в корпусе независимо от конструкции задвижки и её монтажного положения. Не нужны резка, повторная врезка и контроль новых швов.
Привод под условия площадки
Электрический 230 В, пневматический 6–7 бар, а у ШВС 15 — ещё и аккумуляторный 18 В: можно работать там, где нет ни сети, ни сжатого воздуха.
Недорогой инструмент, простое управление
Шлифовальный инструмент стоит недорого, а работать на станке может ваш слесарь-ремонтник — приглашать подрядчика на каждую задвижку не нужно.
Проверим, войдёт ли станок
По перечню задвижек — DN, глубина до седла, зазор между сёдлами — подберём исполнение, при необходимости специалист выедет на замер. Слесарей обучим, стенд для испытаний после ремонта подберём там же. Условия гарантии — в коммерческом предложении.
Кому подойдёт
Ремонтным службам ТЭС, НПЗ, химических и нефтегазовых предприятий с задвижками высокого давления на твёрдой наплавке: ремонт задвижки на месте вместо вырезки и отправки в цех.
Сервисным компаниям, которые ведут капитальный ремонт задвижек на объектах заказчика: одно исполнение закрывает DN 175–400, другое — DN 225–600.
Бригадам на удалённых участках
ШВС 15 с аккумуляторным приводом работает без кабелей и шлангов.
Кому лучше другая модель
Если наплавки нет и износ небольшой, хватит притирочного станка линейки ШПС. Для плоских и конических сёдел клапанов и фланцев — ШВП. Если седельное кольцо нужно вырезать и заменить — переносной токарный станок ТСС.
Как проходит работа
- Снимаете крышку задвижки, извлекаете клин и очищаете корпус.
- Зажимаете станок в корпусе и опускаете планетарный диск со шлифовальными шпинделями к седлу.
- Выставляете диск по уплотнительной поверхности и шлифуете седло до устранения дефектов.
- Переходите ко второму седлу; уплотнительные поверхности клина шлифуете отдельно.
- Проверяете прилегание клина к сёдлам и собираете задвижку.
Похожие модели
Другие станки раздела «Шлифовально-притирочные станки для арматуры».
ШПС 65
DN 20–65Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
ШПС 150
DN 32–150Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора

ШПС 350
DN 50–350Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
ШПС 700
DN 250–700Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
Статьи по теме
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Вопросы и ответы
Чем ШВС отличается от притирочного станка ШПС?
ШПС притирает сёдла абразивом на планетарном диске. У ШВС на диске стоят приводные высокоскоростные шпиндели с покрытием из кубического нитрида бора. Они снимают больше металла и справляются с твёрдыми поверхностями от 35 HRC.
Можно ли работать без сети 230 В?
Да. Оба исполнения работают от сжатого воздуха 6–7 бар, ШВС 15 — ещё и от аккумуляторного привода 18 В.
Достанет ли станок до седла в глубоком корпусе?
Стандартная глубина погружения — 800 мм у ШВС 15 и 1000 мм у ШВС 2. Для глубоких корпусов есть специальные исполнения — до 1200 и 1600 мм.
Какой нужен зазор между сёдлами?
Не меньше 85 мм для ШВС 15 и 115 мм для ШВС 2. Пришлите чертёж или размеры задвижки — проверим, войдёт ли станок.
Подходит ли ШВС для ремонта обратного клапана?
Да, станок шлифует и сёдла обратных клапанов.
Какое обслуживание нужно станку?
Перед работой проверяете шлифовальные шпиндели, после смены очищаете станок. Так изношенные детали видны заранее, а точность шлифования сохраняется. Шпиндели и инструмент поставляем.
Подберём ШВС под ваши задвижки
Пришлите перечень задвижек с DN, давлением, глубиной до седла и зазором между сёдлами или чертёж задвижки — подберём исполнение и привод и пришлём КП с ценой и сроком поставки.