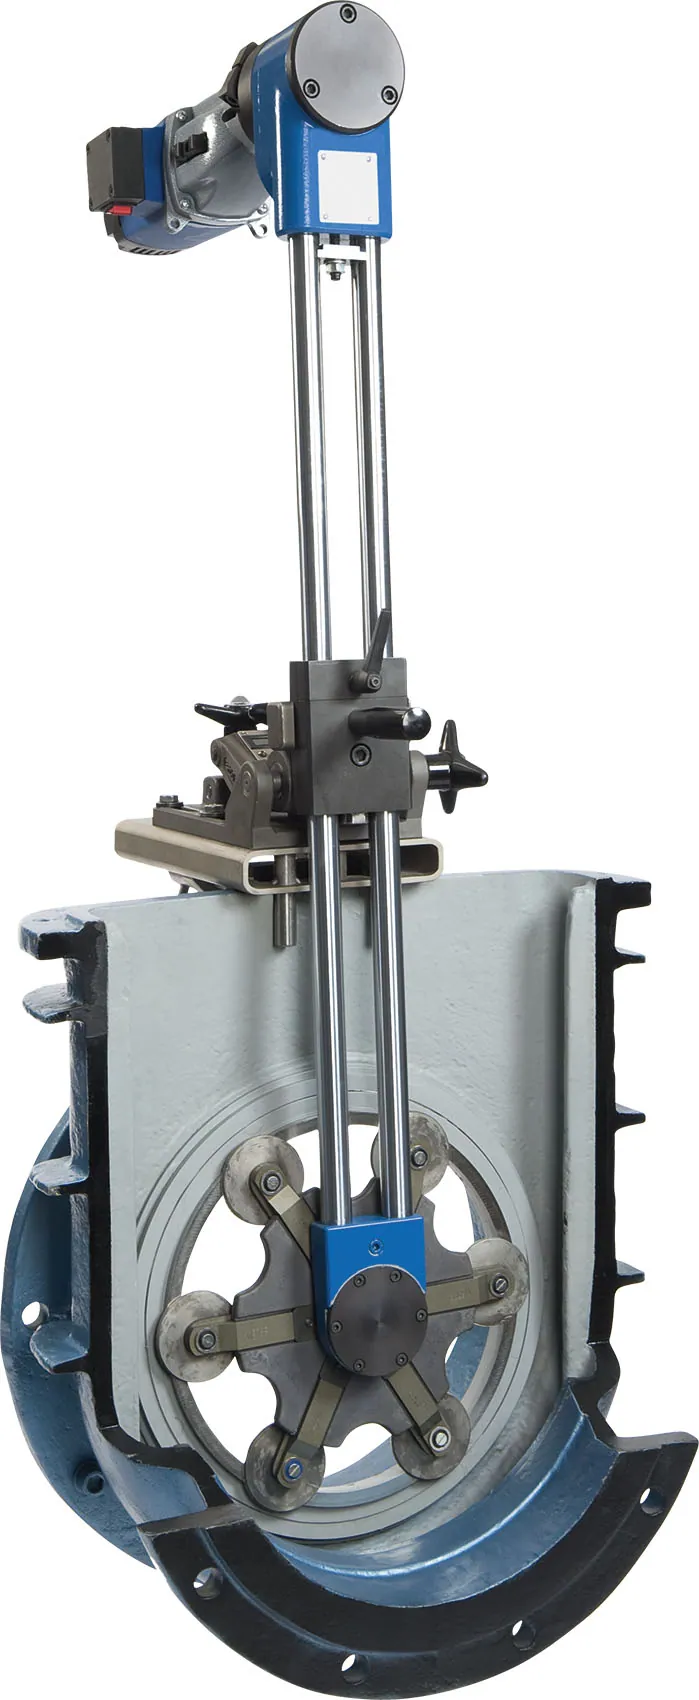
Высокоскоростной прецизионный шлифовальный станок ШВП — сёдла клапанов и фланцы DN 20–1500
Шлифовка плоских и конических сёдел и фланцев DN 20–1500 после наплавки, головка до 30 000 об/мин
 1 / 3
Исполнения
Выберите строку — кнопка «КП» запросит предложение на это исполнение.
| Исполнение | DN | Глубина погружения | Диаметр крепления | Привод | Действие |
|---|---|---|---|---|---|
| 20–150 | 250 мм | Ø 200–540 мм | пневматический 6–7 бар | ||
| 50–400 | 650 мм | Ø 290–600 мм | пневматический 6–7 бар | ||
| 250–800 | 1000 мм | Ø 290–1150 мм | пневматический 6–7 бар | ||
| 500–1500 | 1500 мм | Ø 500–1700 мм | пневматический 6–7 бар | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | |||||
Какие задачи решает
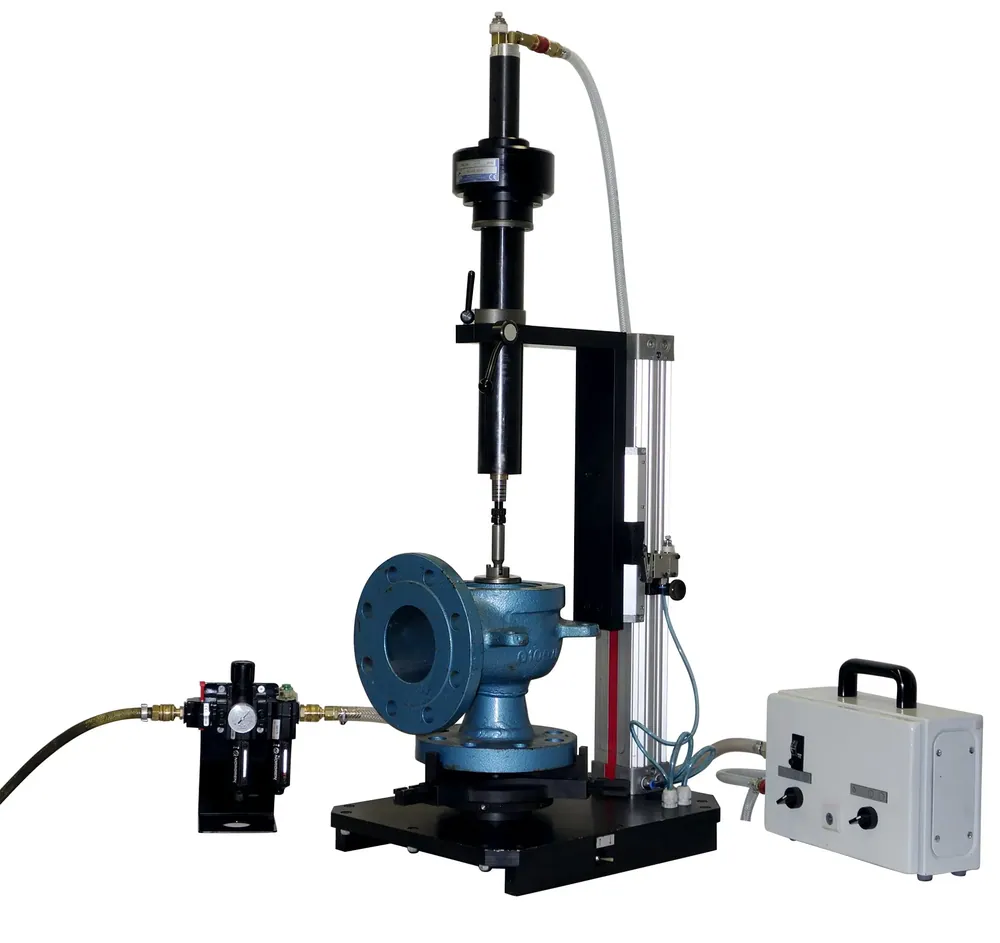
После наплавки седло клапана нужно точно прошлифовать, и обычно ради этого арматуру вырезают и везут в механический цех. Высокоскоростной прецизионный шлифовальный станок ШВП делает эту работу там, где стоит клапан: крепится на корпус или фланец и шлифует плоские и конические уплотнительные поверхности головкой до 30 000 об/мин. Четыре исполнения закрывают DN 20–1500.
- Шлифовка плоских и конических сёдел в корпусах клапанов DN 20–1500.
- Чистовая обработка уплотнительных поверхностей после наплавки.
- Восстановление сильно повреждённых сёдел: неровности, задиры, следы коррозии.
- Шлифовка уплотнительных поверхностей фланцевых соединений.
- Шлифовка цилиндрических отверстий в корпусах — с дополнительным устройством.
- Работа со сталью, нержавеющей сталью, дуплексом, чугуном, поверхностями с покрытием, бронзой и латунью.
Почему выбирают ШВП
Как бы ни стоял клапан
Станок работает на трубопроводе и в мастерской, в любом монтажном положении арматуры — переставлять её под станок не нужно.
Герметичность после ремонта
Точная регулировка по высоте и центровка, шпиндель на подшипниках с низкой вибрацией и бесступенчатая регулировка скорости дают высокую концентричность и ровную поверхность без задиров.
Крупная арматура — тоже на месте
Глубина погружения — от 250 мм у ШВП 05 до 1500 мм у ШВП 3, крепление — на диаметрах до 1700 мм.
Один станок на разные поверхности
Плоские и конические сёдла, фланцы, а с опцией — отверстия. Под каждую задачу есть свой шлифовальный инструмент.
Нужен только сжатый воздух
Все исполнения работают от 6–7 бар — от магистрали или компрессора, без силового кабеля к месту работ.
Исполнение по чертежу, стенд — в том же каталоге
По DN седла, глубине и диаметру крепления подберём одно из четырёх исполнений и инструмент, а для испытания клапана после шлифовки — стенд. Персонал обучим. Условия гарантии — в коммерческом предложении.
Кому подойдёт
Электростанциям
ремонт трубопроводной арматуры энергоблоков в ППР без вырезки.
НПЗ и химическим предприятиям
ремонт запорной арматуры после наплавки прямо на установке.
Арматурным заводам и ремонтным мастерским
прецизионная шлифовка сёдел в цехе.
Кому лучше другая модель
Для сёдел задвижек под клин — станки ШПС, а для твёрдых наплавок в задвижках — ШВС. Для притирки конических сёдел без глубоких повреждений — ШПС-К, для линзовых сёдел — ШПС-Л, для предохранительных клапанов — ШПК.
Как проходит работа
- Крепите станок на корпус клапана или фланец: диапазон крепления — от Ø 200–540 мм у ШВП 05 до Ø 500–1700 мм у ШВП 3.
- Центрируете шпиндель по оси седла и выставляете высоту.
- Шлифуете седло с постоянной подачей, скорость подбираете под материал.
- При необходимости устройством для шлифования отверстий обрабатываете цилиндрическую поверхность.
- После работы очищаете станок, проверяете точность хода шпинделя и подачу воздуха.
Похожие модели
Другие станки раздела «Шлифовально-притирочные станки для арматуры».
ШПС 65
DN 20–65Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
ШПС 150
DN 32–150Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора

ШПС 350
DN 50–350Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
ШПС 700
DN 250–700Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
Статьи по теме
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Вопросы и ответы
Какую скорость развивает шлифовальная головка?
От 10 000 до 30 000 об/мин, скорость регулируется бесступенчато.
Подходит ли ШВП для шлифовки сёдел клапанов после наплавки?
Да, это одна из основных задач ШВП: станок рассчитан на точное шлифование сильно повреждённых и наплавленных уплотнительных поверхностей.
Что нужно на объекте для работы?
Сжатый воздух давлением 6–7 бар. Все исполнения — с пневматическим приводом.
Как выбрать исполнение?
По трём параметрам: DN седла, глубина от места крепления до седла и диаметр, на котором закрепится станок. Пришлите чертёж — подберём.
Шлифует ли ШВП отверстия?
Да, с дополнительным устройством для шлифования отверстий — его заказывают как опцию.
Подберём ШВП под вашу арматуру
Пришлите перечень клапанов с DN, давлением и видом седла или чертёж — подберём исполнение и инструмент и пришлём КП с ценой и сроком поставки.