Как работает расточно-наплавочный станок и комплекс: от выверки до чистовой расточки (с видео)
Покупая комплекс, вы платите за одно: разбитое отверстие должно выходить в H7 прямо на технике — без цеха и без повторной выверки оси. Разберём, как работает расточно-наплавочный станок: из каких узлов он состоит, что делает каждый узел от выверки до чистовой расточки, какая работа остаётся оператору и чем отличаются комплексы с дрелью и с сервоприводом. В конце — ролики с реальной работой.
Техническая редакция ЗМС

01Расточно-наплавочный комплекс — это
Расточно-наплавочный комплекс — это расточной и наплавочный станки на общих опорах. Борштанга растачивает отверстие, наплавочная штанга с горелкой наращивает металл, и всё это — без перестановки опор и повторной выверки оси.
Наплавку ведёт сварочный полуавтомат в среде защитного газа (MIG). Станок вращает горелку с заданной скоростью и ведёт её вдоль оси с заданным шагом. Движение горелки и подачу проволоки выполняют механизмы, а сварщик задаёт режим — по терминологии ГОСТ Р ИСО 857-1-2009 это уже не ручная и не частично механизированная наплавка: она относится к полностью механизированной (п. 6.3) или автоматической (п. 6.4) — в зависимости от того, меняет ли оператор параметры по ходу работы.
02Как работает расточно-наплавочный станок: узлы
| Узел | Что делает | КРН 200 | КРН 400С |
|---|---|---|---|
| Главная и задняя опоры | держат борштангу или наплавочную штангу по обе стороны отверстия | есть | есть |
| Центровочная система | выставляет борштангу по оси отверстия | есть | есть |
| Борштанга с державками | несёт резец с твердосплавной пластиной | Ø30 × 1200 мм, ход 400 мм | Ø40 × 1500 мм, ход 500 мм |
| Привод вращения борштанги | вращает резец | ваша электродрель | сервомотор 1,5 кВт, 0–300 об/мин |
| Привод подачи | двигает борштангу вдоль оси, вращает наплавочную штангу | шаговый двигатель 0,8 кВт, 0–1,0 мм/об, реверс | то же |
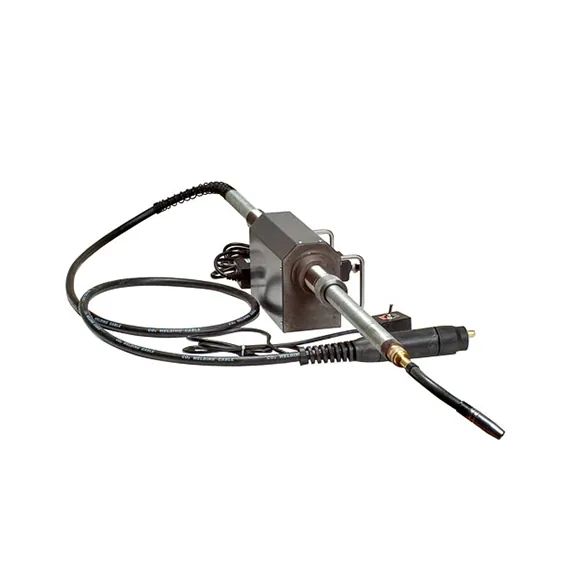
| Наплавочный модуль и штанга | ведут горелку внутри отверстия | штанга Ø30 × 1000 мм с питающим кабелем | то же |
| Режимы наплавки | — | автоматический, ручной | автоматический, ручной, секторный |
| Станция управления и пульт | задают обороты и подачу | есть | есть |
Сварочный полуавтомат в комплект не входит — у многих он уже есть. Нужен аппарат на 200 А со стабилизатором напряжения, евроразъёмом горелки и раздельной регулировкой тока и подачи проволоки Ø0,8–1,2 мм.
03От выверки до чистовой расточки: что происходит на каждом этапе
| Этап | Что работает | Что делает оператор | Чем контролируют |
|---|---|---|---|
| 1. Установка и выверка | опоры, центровочная система | ставит опоры по обе стороны отверстия, проводит борштангу и центрует её | положение борштанги относительно отверстия |
| 2. Черновая расточка | привод вращения и шаговая подача | задаёт обороты и подачу, снимает овал до чистого металла | диаметр штихмасом, не вынимая борштангу |
| 3. Переход на наплавку | наплавочная штанга на тех же опорах | меняет борштангу на штангу, подключает полуавтомат | ось остаётся прежней |
| 4. Наплавка | шаговый двигатель вращает и подаёт горелку | выбирает режим, ток и подачу проволоки | ровность валиков, отсутствие несплавлений |
| 5. Чистовая расточка | борштанга снова в опорах | выводит отверстие в размер последними проходами | квалитет H7, шероховатость Ra 1,6 |
| 6. Доработка | приспособление для подрезки торца | подрезает торцы, нарезает канавки под стопорные кольца, снимает фаски 5×45° | размеры по чертежу |
Отдельный наплавочный станок МНК 400 крепят к опоре вашего расточного переходным фланцем — это 5–7 минут, и ось остаётся той же, что при расточке. Сколько металла наплавлять и какие припуски оставлять, разобрано в статье о технологии восстановления отверстий.
04Автоматическая наплавка отверстий: как ложится металл
Автоматическая наплавка отверстий идёт так: горелка вращается внутри отверстия и одновременно смещается вдоль оси — металл ложится спиральным валиком. Шаг спирали равен осевой подаче за оборот. Когда шаг меньше ширины валика, соседние витки перекрываются и образуют сплошной слой.
Пример для МНК 400 (вращение 0–4 об/мин, подача 0–12 мм/мин): при 2 об/мин и 6 мм/мин шаг составит 3 мм на оборот. Рабочий режим подбирают под проволоку и ширину валика на обучении.
Какой режим наплавки выбрать:
- автоматический — отверстие изношено по всей длине: слой одной толщины от торца до торца;
- ручной — износ местный: металл добавляют только на этот участок;
- секторный (КРН 400С) — отверстие разбито в одну сторону: валики ложатся только на изношенный сектор, и проволока не уходит на целую часть.
05Наплавочный станок отдельно или комплекс
| Вариант | Расточка | Наплавка | Подача при расточке | Масса |
|---|---|---|---|---|
| МРС 200Р + МНК 400 | Ø40–200 мм, от дрели | Ø30–400 мм, на опоре или штативе | ручная | 20 + 7 кг |
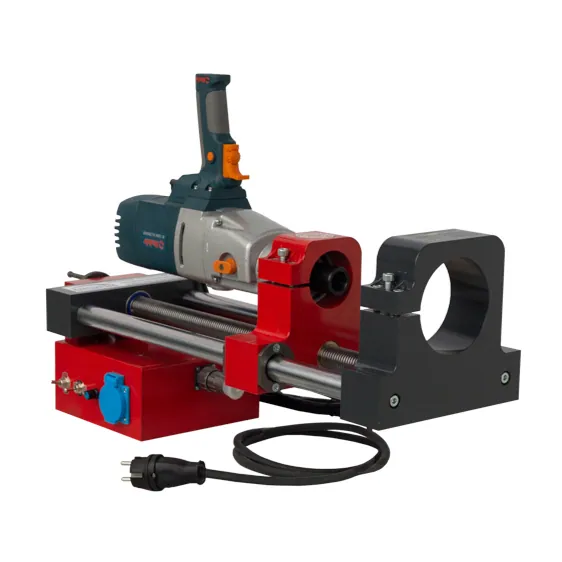
| КРН 200 | Ø40–200 мм, от дрели | Ø30–200 мм, два режима | шаговый двигатель | 25 кг |
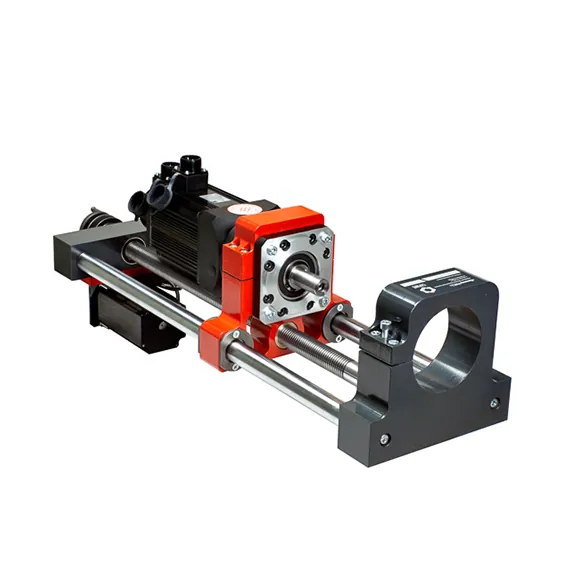
| КРН 400С | Ø50–400 мм, сервомотор 1,5 кВт | Ø30–400 мм, три режима | шаговый двигатель | 45 кг |
Расточной станок уже есть — достаточно добавить МНК 400. Начинаете с нуля и ремонтов немного — КРН 200. Работаете каждый день или встречаются отверстия больше 200 мм — сразу КРН 400С: привод от дрели позже на сервопривод не меняется.
06Видео: комплекс в работе
- Расточка и наплавка отверстия ковша экскаватора, 54 с — расточной станок снимает овал, затем наплавочный наращивает слой.
- Наплавка посадочного места под втулку, 26 с — расточка закончена, горелка идёт по спирали внутри отверстия гидроножниц.
- Расточка шарниров фронтального погрузчика, 2 мин 12 с — работа на технике.
Какие шарниры экскаватора изнашиваются первыми и как их замерить, — в статье о восстановлении проушин экскаватора.
Наши станки
07Как это делают на месте
- КРН 200 — весь ремонт отверстия одним комплектом 25 кг: расточка Ø40–200, наплавка Ø30–200 мм. Борштангу вращает ваша дрель, поэтому за второй мотор вы не платите. Клиенты пишут, что комплекс работает годами: на ремонте дорожно-строительной техники — с 2019 года без отказов, у предпринимателя — с 2022 года, в том числе зимой при −15 °C.
- КРН 400С — сервомотор 1,5 кВт (0–300 об/мин) вместо дрели и отверстия до Ø400 мм. Обороты и подачу задают на станции управления или на пульте, дальше режим держит комплекс.
- МНК 400 — 7 кг: добавляет к вашему расточному станку наплавку Ø30–400 мм по уже выставленной оси.
КРН и МНК мы разрабатываем и выпускаем сами, на станки есть патенты. Гарантия — 36 месяцев, на электронику — 24. Станки линейки отмечены дипломами: I степени конкурса «Лучший продукт выставок» и победителя конкурса «Лидер высоких технологий». Все модели — в разделе «Мобильные расточно-наплавочные комплексы».
Вопросы и ответы
Нужно ли заново выверять ось после наплавки?
Нет. Наплавочная штанга работает на тех же опорах, что и борштанга, а отдельный станок МНК 400 ставится на опору расточного через переходной фланец.
Какая точность после чистовой расточки?
H7 по диаметру и Ra 1,6 по шероховатости: новую втулку ставят сразу, дорабатывать отверстие не нужно.
Что нужно на площадке, кроме комплекса?
Сварочный полуавтомат с требованиями выше и сеть 220 В; в поле с наплавкой подходит генератор от 9 кВт. Для КРН 200 нужна ещё электродрель — она, как и полуавтомат, в комплект не входит, но при необходимости поставим её вместе с комплексом.
Как быстро можно научиться работать на комплексе?
На бесплатном обучении на производстве — до 8 часов, с сертификатом — вы сами выполните расточку и наплавку под присмотром мастера. После покупки консультируем в мессенджерах; владелец КРН 400С благодарил нас в письме именно за обучение и сопровождение.
Расточно-наплавочный комплекс — это то же, что наплавочный станок?
Нет. Наплавочный станок, например МНК 400, только наплавляет: его ставят на опору расточного станка или на штатив. Комплекс КРН объединяет расточку и наплавку — опоры, борштанга, наплавочная штанга и привод подачи работают одним набором.
Посмотрите комплекс в работе
Приезжайте на производство — расточку и наплавку на комплексе выполните сами под присмотром мастера. Не получается приехать — покажем станки и цех на онлайн-экскурсии. Напишите, какие диаметры ремонтируете и когда вам удобно, — согласуем время.
Источники: ГОСТ и нормативные документы
- ГОСТ Р ИСО 857-1-2009 «Сварка и родственные процессы. Словарь. Часть 1. Процессы сварки металлов. Термины и определения», введён с 01.07.2010 — п. 4.2.4.14 (дуговая сварка в инертном газе плавящимся электродом, процесс 131), п. 6.3 и 6.4 (степень механизации).
- ГОСТ 25346-2013 (ISO 286-1:2010) «Основные нормы взаимозаменяемости. Система допусков на линейные размеры», введён с 01.07.2015 — квалитет 7, основное отверстие H.
- ГОСТ 2789-73 «Шероховатость поверхности. Параметры и характеристики» — параметр Ra.
- Благодарственные письма клиентов (комплексы в работе с 2019 и 2022 годов, работа при −15 °C, обучение и сопровождение); дипломы I степени конкурса «Лучший продукт выставок» и победителя конкурса «Лидер высоких технологий»; ролики RuTube.
Читайте также
 Расточка и наплавка
Как выбрать мобильный расточной станок: 7 параметров и типичные ошибки7 параметров выбора мобильного расточного станка и ошибки, из-за которых станок не тянет ваши отверстияКак выбрать · 10 мин чтения
 Расточка и наплавка
Технология восстановления отверстий расточкой и наплавкой: шаг за шагом на местеРасточка — наплавка — расточка в размер: порядок работ, припуски и ошибки при ремонте отверстий на местеСтатья · 9 мин чтения
 Расточка и наплавка
Восстановление проушин и отверстий стрелы экскаватора на месте: расточка и наплавкаКакие проушины экскаватора разбивает первыми, как оценить износ и восстановить отверстия прямо на техникеСтатья · 9 мин чтения