Технология восстановления отверстий расточкой и наплавкой: шаг за шагом на месте
Проушина разбита в овал, палец болтается, а замена детали — это демонтаж и недели ожидания. Разбираем технологию восстановления отверстий прямо на технике: когда хватит расточки, когда нужна наплавка, сколько металла наплавлять и как вывести отверстие в H7 под новую втулку. Порядок работ — по шагам, припуски — из технологической литературы по ремонту машин.
Техническая редакция ЗМС
01Способ восстановления отверстий: расточка, втулка или наплавка
Всё решает один вопрос: каким будет отверстие после того, как черновой проход снимет овал и задиры. Если правильный цилиндр получается в пределах размера, под который есть палец или втулка, наплавка не нужна. Если нет — металл наращивают.
| Способ | Когда подходит | Что получаете | Ограничение |
|---|---|---|---|
| Расточка под ремонтный размер | Износ небольшой, есть палец и втулка увеличенного диаметра | Самый короткий ремонт: только расточка | Нужны нестандартные палец и втулка |
| Расточка под ремонтную втулку | Стенка проушины позволяет увеличить отверстие | Штатный палец, сменная втулка | Стенка становится тоньше |
| Наплавка и расточка в номинал | Износ больше припуска, сильный овал, задиры | Исходный размер детали, штатные палец и втулка | Нужны сварочный полуавтомат и наплавочный модуль |
Наплавка по ГОСТ Р ИСО 857-1-2009 (п. 3.1.3) — создание сваркой слоя металла на детали для получения желаемых свойств или размеров. Восстановление отверстий наплавкой возвращает деталь к чертёжному размеру и не требует нестандартных пальцев — поэтому при сильном износе проушины выбирают его.
02Технология восстановления отверстий на месте: 7 шагов
1. Осмотр и замеры
Измерьте отверстие в двух взаимно перпендикулярных направлениях и в нескольких сечениях по длине: так видны овал и конусность. Осмотрите проушину на трещины — трещина требует отдельного ремонта до восстановления отверстия.
2. Подготовка узла
Выпрессуйте палец и старую втулку, очистите отверстие и торцы от грязи и смазки. Масло и грязь в зоне наплавки ухудшают металл шва.
3. Установка опор и выверка оси
Опоры ставят по обе стороны проушины, борштангу центровочной системой выставляют по оси отверстия. Эта ось — база для всех следующих операций. По правилам технологии ремонта при обработке одной поверхности на разных операциях базы не должны меняться, поэтому опоры не снимают до конца работы.
4. Черновая расточка
Первый проход снимает овал, задиры и загрязнённый слой до чистого металла. Получается правильный цилиндр, на который наплавленный слой ляжет равномерно.
5. Наплавка
Вместо борштанги ставят наплавочную штангу и подключают сварочный полуавтомат. У комплексов КРН наплавка идёт на тех же опорах, наплавочный станок МНК 400 встаёт на опору расточного станка через переходной фланец за 5–7 минут — ось второй раз не выверяют.
Автоматический режим кладёт равномерный слой по всей длине, ручной добавляет металл на отдельный участок. У КРН 400С есть и секторный режим — только по изношенной стороне, без лишнего металла на целой части.
6. Расточка в размер
Наплавленная поверхность грубая: по справочным данным, после наплавки точность — 15–17-й квалитет при шероховатости Rz 160–320 мкм. Каждый следующий метод обработки повышает точность на 1–3 квалитета, поэтому отверстие выводят в размер несколькими проходами: черновым, получистовым и чистовым. На станках МРС 200Р, 200А, 400С и комплексах КРН 200, КРН 400С чистовой проход даёт H7 при Ra 1,6: новую втулку запрессовывают сразу, без доводки.
7. Контроль и сборка
Диаметр между проходами меряют штихмасом, не вынимая борштангу из опор. Для Ø80H7 годный размер — от 80,000 до 80,030 мм. Затем подрезают торцы, снимают фаски, при необходимости нарезают канавки под стопорные кольца, запрессовывают втулку и ставят палец.
Тот же порядок — наплавка, затем расточка в размер прямо на узле — применяют в депо к коническим поверхностям тележек 18-522А: статья «Ремонт тележек на месте».
03Расточка и наплавка отверстий: сколько металла наплавлять
Толщина наплавки на сторону = недостающий до номинала металл после черновой расточки + припуск на последующую обработку резанием. Средние припуски по способам наплавки:
| Способ наплавки | Средний односторонний припуск на мехобработку, мм |
|---|---|
| Ручная электродуговая | 1,7 |
| Ручная газовая | 1,5 |
| Под слоем флюса | 1,0 |
| Вибродуговая | 1,0 |
| В среде углекислого газа | 1,0 |
| Плазменная | 0,7 |
Пример расчёта. Номинал отверстия Ø80 мм, после черновой расточки — Ø84 мм: до номинала не хватает 2 мм на сторону. Плюс припуск 1,0 мм на сторону при наплавке в среде углекислого газа — наплавить нужно около 3 мм на сторону, то есть после наплавки внутренний диаметр около Ø78 мм (84 − 2 × 3). Дальше — расточка с Ø78 до Ø80H7 в несколько проходов.
Табличный припуск — средний. Перед чистовой расточкой проверьте, что по всей длине и окружности наплавленный металл перекрывает чистовой размер: участок без наплавки после расточки останется ямой.
04Ремонт отверстий наплавкой: оборудование и материалы
- Сварочный полуавтомат — ток 200 А, встроенный стабилизатор напряжения, евроразъём горелки, раздельная регулировка тока и подачи проволоки. В стандартный комплект наплавочных станков он не входит; если своего нет, поставим полуавтомат вместе со станком.
- Проволока — Ø0,8–1,2 мм. Марку стальной сварочной проволоки по ГОСТ 2246-70 выбирают по стали детали. Для наплавки в углекислом газе применяют проволоки с раскислителями — кремнием и марганцем, например Св-08ГС, Св-10ГС, Св-18ХГСА.
- Ток и защита — наплавку в среде углекислого газа ведут на постоянном токе обратной полярности. Газ оттесняет воздух и защищает зону сварки от азота и кислорода.
- Питание в поле — генератор от 9 кВт тянет и комплекс, и полуавтомат.
05Почему восстановленное отверстие снова разбивает
- Наплавили без черновой расточки. Слой ложится неравномерно, а грязь и окислы остаются под ним.
- Перевыставили ось между наплавкой и расточкой. Отверстие уходит от исходной оси; наплавка на тех же опорах это исключает.
- Наплавили мало. После чистовой расточки на поверхности остаются участки основного изношенного металла.
- Вывели размер одним проходом. С грубой наплавленной поверхности за один проход H7 не получить.
- Поставили старый палец. Изношенный палец быстро разобьёт новое отверстие — палец меняют вместе с втулкой.
Наши станки
06Как это делают на месте

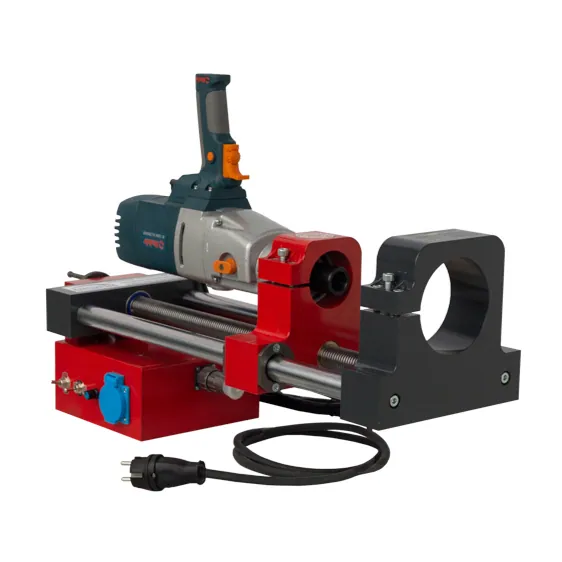
- КРН 200 — расточка Ø40–200 мм и наплавка Ø30–200 мм одним комплектом, 25 кг, вращение борштанги от дрели, подача от шагового двигателя 0–1,0 мм/об. Для частного мастера, который начинает сразу с полного цикла. На предприятии по ремонту дорожно-строительной техники работает с 2019 года без отказов, у частного мастера — с 2022 года, в том числе при −15 °C.
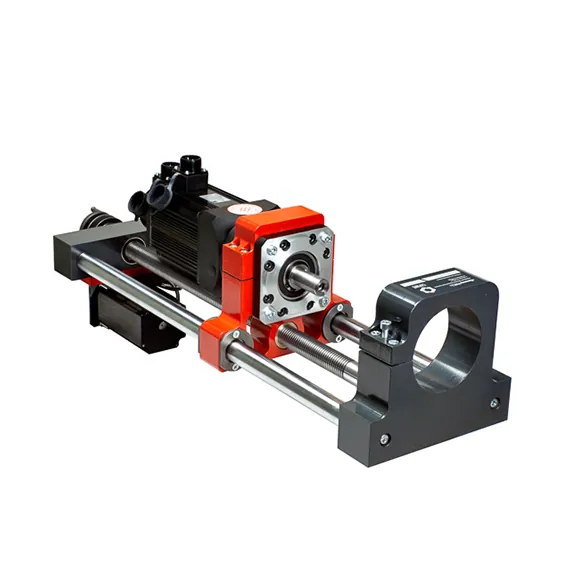
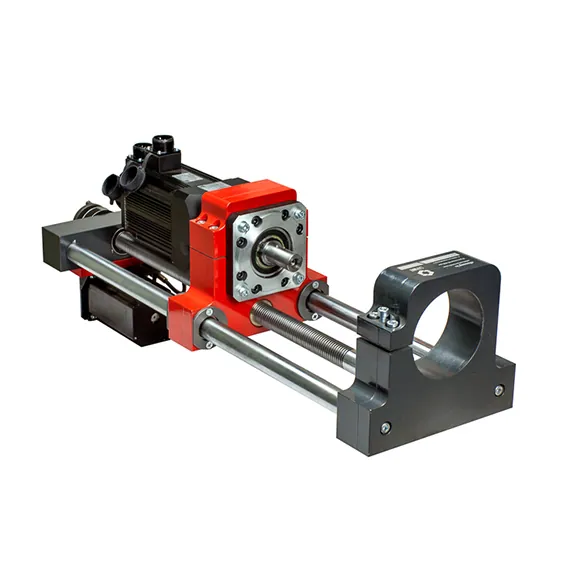
- КРН 400С — расточка Ø50–400 мм, наплавка Ø30–400 мм, сервопривод 1,5 кВт, три режима наплавки: автоматический, ручной и секторный. Для сервисов, где восстановление отверстий наплавкой — почти каждый ремонт.
- МНК 400 — наплавка отверстий Ø30–400 мм, 7 кг: добавляет наплавку к вашему расточному станку. Вращение горелки 0–4 об/мин и подача 0–12 мм/мин задаются плавно.
- МРС 400С — расточка Ø50–400 мм с сервоприводом и автоподачей; вместе с МНК 400 закрывает полный цикл. Как выбрать расточной станок под свои диаметры — в отдельной статье.
Все комплексы — в разделе расточно-наплавочных станков. Это наши собственные линейки: гарантия на станок — 36 месяцев, на электронику — 24, бесплатное обучение на производстве до 8 часов — расточку и наплавку вы выполните сами под присмотром мастера.
Вопросы и ответы
Расточка и наплавка отверстий — это что?
Это ремонт изношенного отверстия без замены детали: черновой расточкой снимают овал, наплавкой наращивают металл, а затем растачивают отверстие в номинальный размер под втулку или палец. На мобильном оборудовании всё делают прямо на технике.
Есть ли ГОСТ на расточку и наплавку отверстий?
Единого стандарта на эту операцию нет. Точность отверстия задают по ГОСТ 25346-2013 (например, H7), шероховатость — по ГОСТ 2789-73, термин «наплавка» определён в ГОСТ Р ИСО 857-1-2009, проволока — по ГОСТ 2246-70. Требования к ремонту конкретной машины изготовитель указывает в ремонтной документации — её виды установлены ГОСТ 2.602-2013.
Можно ли наплавить отверстие без расточного станка?
Да. У МНК 400 в комплекте штатив — независимая установочная система. Но перед наплавкой и после неё отверстие всё равно растачивают, поэтому удобнее работать на опорах расточного станка.
Какой генератор нужен для работы в поле?
От 9 кВт: его хватит на комплекс и сварочный полуавтомат вместе.
Что делать, если износ небольшой?
Если после черновой расточки отверстие укладывается в размер, под который есть втулка, наплавка не нужна — достаточно расточить и запрессовать втулку. Станки МРС делают это без наплавочного модуля.
Подберём комплекс под ваши отверстия
Напишите, какую технику ремонтируете и какие диаметры восстанавливаете, или пришлите фото разбитого узла — подберём комплекс, оснастку и полуавтомат и пришлём КП с ценой и сроком отгрузки.
Источники: ГОСТ и нормативные документы
- ГОСТ Р ИСО 857-1-2009 «Сварка и родственные процессы. Словарь. Часть 1. Процессы сварки металлов. Термины и определения», введён с 01.07.2010 — п. 3.1.3 «Наплавка (сваркой)». Прежний ГОСТ 2601-84 в этой части в РФ с 01.07.2010 не применяется.
- ГОСТ 25346-2013 (ISO 286-1:2010), введён с 01.07.2015 — п. 3.4.1.1 (нулевое нижнее отклонение основного отверстия), таблица 1 (IT7 = 30 мкм для размеров св. 50 до 80 мм).
- ГОСТ 2789-73 «Шероховатость поверхности. Параметры и характеристики» — параметры Ra, Rz.
- ГОСТ 2246-70 «Проволока стальная сварочная. Технические условия».
- ГОСТ 2.602-2013 «ЕСКД. Ремонтные документы» — виды ремонтных документов.
- Чеботарёв М. И., Кадыров М. Р., Андреев А. В. Организация процесса восстановления деталей при ремонте машин: учеб. пособие. — Краснодар: КубГАУ, 2017. — разд. 1.3, правила 1 и 6 (базы и повышение точности по переходам); табл. 1.2 (средние припуски после наплавки); рис. 1.6–1.7 (точность и шероховатость после наплавки); разд. 3.5.1 (наплавка в среде углекислого газа).
Читайте также
 Расточка и наплавка
Как выбрать мобильный расточной станок: 7 параметров и типичные ошибки7 параметров выбора мобильного расточного станка и ошибки, из-за которых станок не тянет ваши отверстияКак выбрать · 10 мин чтения
 Расточка и наплавка
Восстановление проушин и отверстий стрелы экскаватора на месте: расточка и наплавкаКакие проушины экскаватора разбивает первыми, как оценить износ и восстановить отверстия прямо на техникеСтатья · 9 мин чтения
 Расточка и наплавка
Наплавка металла: что это, виды и способы — ручная, полуавтоматическая, автоматическаяЧто такое наплавка по ГОСТ, какие бывают виды и способы и чем станок лучше ручной работы на ремонте деталейСтатья · 11 мин чтения