Наплавка металла: что это, виды и способы — ручная, полуавтоматическая, автоматическая
Разбитую проушину, изношенную шейку вала или посадочное место под подшипник не всегда нужно менять: наплавка возвращает детали размер или даёт поверхности свойства, которых нет у основного металла. Ниже — что такое наплавка по действующим ГОСТ, какие бывают её виды и способы, чем ручная отличается от автоматической и что можно наплавить на месте, не снимая деталь.
Техническая редакция ЗМС
01Наплавка — это: определение по ГОСТ
Наплавка — это наращивание слоя металла на деталь ради нужного размера или свойств. Термин закреплён двумя действующими стандартами.
- ГОСТ Р ИСО 857-1-2009, п. 3.1.3: наплавка (сваркой) — «создание сваркой слоя металла на детали для получения желаемых свойств или размеров».
- ГОСТ Р 58904-2020, п. 2.1.9.1: наплавка — «наплавка материала на поверхность для получения необходимых свойств и (или) размеров». Понятие шире: по примечанию к п. 2.1.9.11 плакирующий слой получают не только сваркой, но и горячей прокаткой или сваркой взрывом.
Многие статьи до сих пор ссылаются на ГОСТ 2601-84. С 1 июля 2010 года в России он не применяется в части ряда терминов — вместо него действуют ГОСТ Р ИСО 857-1-2009, ГОСТ Р ИСО 17659-2009 и ГОСТ Р 58904-2020.
Из определения следуют две задачи, и от них зависит выбор способа и материала:
- вернуть размер — нарастить изношенное отверстие, шейку, торец;
- дать свойства — износостойкость, коррозионную стойкость или теплостойкость рабочего слоя.
От сварки наплавку отличает цель: металл не соединяет детали, а наращивает поверхность.
02Виды наплавки по назначению: термины ГОСТ Р 58904-2020
| Вид (пункт стандарта) | Для чего | Где встречается на ремонте |
|---|---|---|
| Наварка (2.1.9.7) | получить или восстановить требуемые размеры | проушины и шарниры спецтехники, шейки валов, посадочные места под подшипники и втулки |
| Наплавка твёрдого слоя (2.1.9.8) | увеличить износостойкость и (или) ударопрочность | режущие кромки ковшей, ножи, детали, работающие в абразиве |
| Коррозионно-стойкая наплавка сваркой (2.1.9.4) | повысить коррозионную стойкость | уплотнительные поверхности арматуры, детали насосов |
| Теплостойкая наплавка сваркой (2.1.9.3) | повысить теплостойкость | детали, работающие при нагреве |
| Наплавка промежуточного металла и буферного слоя на кромки (2.1.9.5, 2.1.9.6) | подготовить кромки к сварке, в том числе разнородных материалов | сварка разнородных сталей |
| Ленточная наплавка (2.1.9.9) | наплавить большую площадь ленточным электродом | плакирование крупных поверхностей |
| Плакирование (2.1.9.11) | получить плакирующий слой на основном материале | корпуса аппаратов, обечайки, листы |
В ремонте техники чаще всего нужна наварка: металл возвращает размер, а точную посадку дают расточка или проточка после наплавки.
03Способы наплавки: чем плавят металл
Источник тепла определяет, какую деталь и где можно наплавить. Номера процессов — по ГОСТ Р ИСО 857-1-2009.
| Способ (номер процесса) | Как идёт процесс | Где уместен | На месте или в цеху |
|---|---|---|---|
| Ручная дуговая покрытым электродом (111) | сварщик ведёт электрод вручную | короткие участки, сложная форма | на месте можно, но скорость и ровность слоя зависят от сварщика |
| Дуговая плавящимся электродом в защитном газе: MIG (131), MAG (135), порошковой проволокой (136) | проволоку подаёт механизм полуавтомата, газ защищает сварочную ванну | отверстия, валы, торцы, посадочные места | на месте — по этой схеме работают мобильные наплавочные станки |
| Дуговая под флюсом (12) | дуга горит под слоем флюса | крупные валы, катки, ролики | как правило, в цеху: флюс должен лежать на поверхности, деталь вращают под головкой |
| Плазменная (15) | нагрев сжатой дугой, присадка — порошок или проволока | тонкие износостойкие слои, уплотнения | обычно в цеху |
| Электрошлаковая (72) | тепло выделяет шлаковая ванна | массивные детали, толстые слои | в цеху |
| Газовая (3) | теплота горения газа в смеси с кислородом | небольшие детали | возможно, но медленно |
| Лазерная (52) | луч плавит присадочный материал | тонкие слои с малым нагревом детали | в цеху, на специальных установках |
Для ремонта отверстий и валов на месте почти всегда выбирают наплавку проволокой в защитном газе: полуавтомат есть в большинстве мастерских, а горелку можно поставить на станок.
04Ручная, полуавтоматическая и автоматическая наплавка: в чём разница
ГОСТ Р ИСО 857-1-2009 (раздел 6) делит процессы по степени механизации. Цеховые названия ложатся на него так:
| Как называют в цеху | Термин ГОСТ (пункт) | Что делает сварщик | Что получается на отверстии или валу |
|---|---|---|---|
| Ручная | ручная сварка (6.1) | сам ведёт электрод или горелку | валики разной высоты, большой и неровный припуск на обработку |
| Полуавтоматическая | частично механизированная (6.2): механизирована подача проволоки | ведёт горелку рукой | быстрее ручной, но шаг зависит от руки, а внутри длинного отверстия работать неудобно |
| Автоматическая | автоматическая (6.4): механизированы все операции, ручная регулировка параметров в ходе сварки невозможна | задаёт режим и следит за процессом | горелка идёт по спирали с постоянным шагом, слой ровный по всей длине |
Между ними стандарт выделяет полностью механизированную сварку (6.3), где механизированы все главные операции, кроме загрузки и выгрузки деталей, а параметры можно менять по ходу работы.
05Автоматическая наплавка на станке: что она даёт
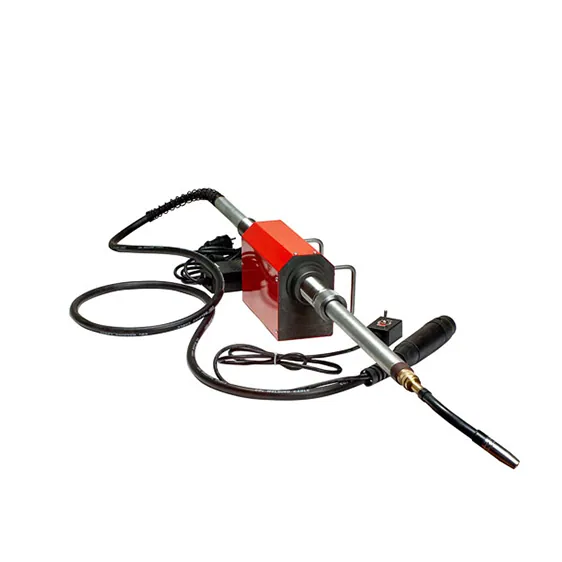
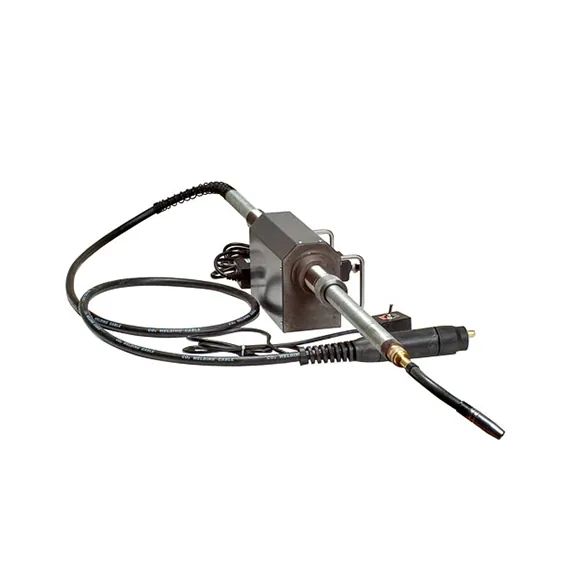
Горелка полуавтомата закреплена на станке: он поворачивает её внутри отверстия и с каждым оборотом сдвигает вдоль оси на один и тот же шаг, поэтому валик идёт ровной спиралью.
- Ровный припуск. Слой одинаковой толщины — на чистовую расточку уходит меньше проходов и пластин.
- Без лишнего металла. Не нужно класть с запасом на неровности: всё, что наплавлено сверх размера, потом снимают резцом.
- Результат не зависит от руки. Сварщик задаёт режим, постоянство шага держит привод.
- Та же ось, что при расточке. Наплавочный станок ставят на опору расточного — второй раз ось не выверяют.
Как наплавка встроена в цикл расточки, показано в статье о работе расточно-наплавочного комплекса.
06Наплавка проушин и посадочных отверстий
Наплавка проушин нужна, когда отверстие разбито в овал сильнее, чем позволяет расточка под имеющуюся втулку. Схема одна: черновая расточка до чистого металла, наплавка, чистовая расточка в размер. Порядок работ и припуски для разных способов наплавки разобраны в статье о технологии восстановления отверстий.
Если износ односторонний, металл кладут только на изношенную сторону: секторный режим есть у расточно-наплавочного комплекса КРН 400С.
07Наплавка валов, пальцев и торцов
Наружная наплавка восстанавливает шейки валов, пальцы и оси, торцевая — торцы бобышек и ступиц, по которым набирается осевой люфт. МНК 750 наплавляет снаружи Ø20–750 мм и торцы Ø30–500 мм, АНК 360 — снаружи Ø20–750 мм и торцы Ø20–600 мм. После наплавки вала проверяют биение, а шейку протачивают в размер.
08Наплавка уплотнительных поверхностей арматуры

Наплавка уплотнительных поверхностей — это нанесение износостойкого или коррозионно-стойкого слоя на сёдла, клинья и диски трубопроводной арматуры: от него зависит герметичность затвора. Требования к наплавке и контролю наплавленного слоя задаёт ГОСТ 33258-2015.
Такую наплавку обычно выполняют на заводе или в ремонтном цехе по технологии изготовителя арматуры. На месте чаще восстанавливают геометрию: протачивают изношенную поверхность, если после этого толщина слоя остаётся в пределах документации, и притирают. Проточку сёдел прямо в корпусе выполняет переносной станок ПТС, о притирке — отдельная статья.
09Что влияет на качество наплавленного слоя
- Подготовка. Изношенный слой, масло, краску и ржавчину снимают до чистого металла — расточкой или проточкой.
- Материал. Проволоку и защитный газ подбирают под металл детали и нужные свойства слоя.
- Режим. Ток, напряжение, скорость подачи проволоки и шаг подбирают так, чтобы соседние валики перекрывались без несплавлений.
- Нагрев. На валу и тонкостенной детали следят за деформацией.
- Полуавтомат. Под станки МНК и комплексы КРН подойдёт ваш аппарат, если он даёт 200 А, имеет стабилизатор напряжения и евроразъём для горелки, а ток и подачу проволоки Ø0,8–1,2 мм настраивают по отдельности.
Наши станки
10Как это делают на месте
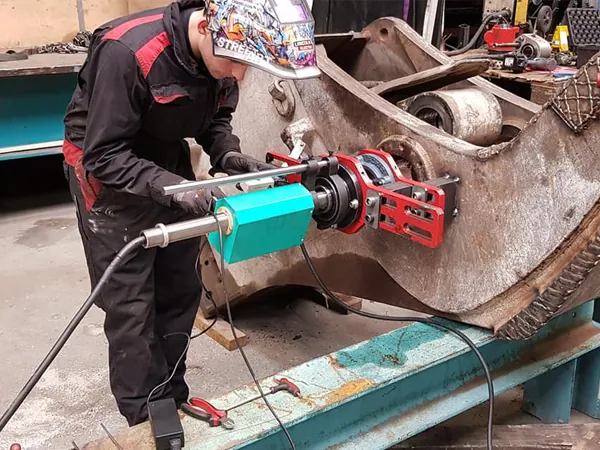
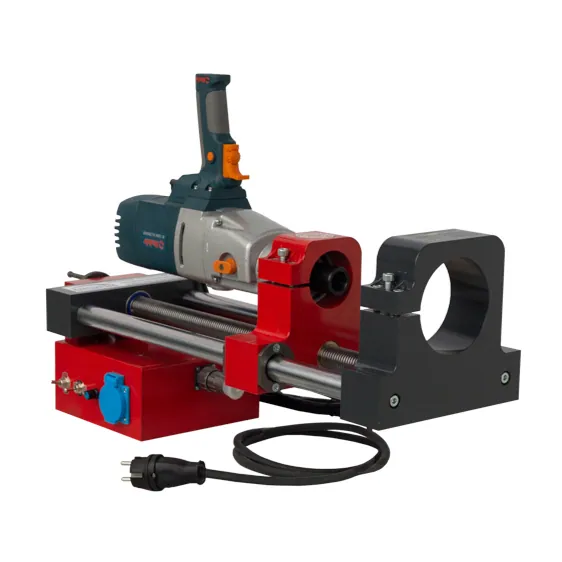
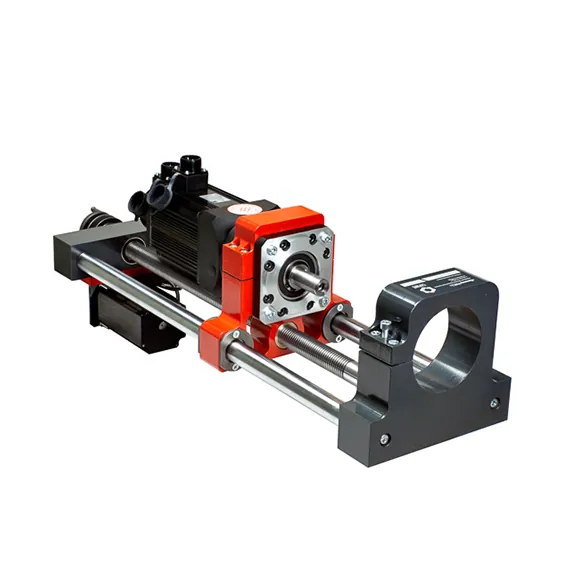
- МНК 400 — если расточной станок у вас уже есть. Наплавка отверстий Ø30–400 мм добавляется без второй выверки оси: переходной фланец ставит станок весом 7 кг на опору расточного за 5–7 минут. Без расточного он работает на штативе из комплекта. Горелку вращает и подаёт привод (0–4 об/мин, 0–12 мм/мин), сварщик только задаёт режим.
- МНК 750 — если изнашиваются не только отверстия, но и пальцы, шейки, торцы. Один станок наплавляет отверстия Ø30–400, валы Ø20–750 и торцы Ø30–500 мм, приспособления для наружной и торцевой наплавки — в комплекте: второе оборудование покупать и осваивать не нужно.
- АНК — для крупных посадочных мест Ø40–600 мм. Постоянный шаг 3 мм на оборот оставляет ровный припуск под чистовую расточку, ход до 400 мм позволяет наплавить длинное отверстие за одну установку; АНК 360 наплавляет также валы и торцы. Подключается к вашему MIG-полуавтомату на 200 А, проволока Ø0,8–1,0 мм. Поставляем, подбираем исполнение под ваши диаметры и обучаем сварщиков.
МНК — станки нашей собственной линейки. Гарантия на них — 36 месяцев, на электронику — 24. Обучение на производстве бесплатное, до 8 часов, с сертификатом: первое отверстие ваш сварщик наплавляет сам, мастер рядом. Все модели — в разделе «Мобильные наплавочные станки».
Вопросы и ответы
Наплавка проушин — это что?
Наращивание металла в разбитом отверстии проушины, чтобы затем расточить его в размер под втулку или палец. Наплавляют, когда после черновой расточки отверстие выходит за размер, под который есть втулка.
Есть ли ГОСТ на наплавку проушин?
Отдельного стандарта на наплавку проушин мы не нашли. Термины задают ГОСТ Р ИСО 857-1-2009 и ГОСТ Р 58904-2020, допуски отверстия после расточки — ГОСТ 25346-2013, размеры и посадку втулки — ремонтная документация изготовителя техники.
Что такое автономный наплавочный комплекс?
Наплавочный станок, которому не нужен расточной: он работает на собственной установочной системе. Например, МНК 400 и МНК 750 ставятся и на опору расточного станка, и на штатив из комплекта.
Наплавка уплотнительных поверхностей — это что?
Наплавка сёдел, клиньев и дисков арматуры износостойким или коррозионно-стойким слоем, от которого зависит герметичность затвора. Требования к ней и к контролю слоя — в ГОСТ 33258-2015.
Чем наплавка отличается от напыления?
При наплавке основной металл подплавляется и сплавляется с наплавленным. При газотермическом напылении частицы наносят без расплавления основы, слой, как правило, тоньше и держится за счёт сцепления. Для проушин и посадочных мест с большим износом обычно выбирают наплавку.
Подберём станок для автоматической наплавки
Напишите, что наплавляете — отверстия, валы или торцы, — в каком диаметре и какой полуавтомат у вас есть, или пришлите фото узла. Подберём станок и оснастку и пришлём КП с ценой и сроком поставки.
Источники: ГОСТ и нормативные документы
- ГОСТ Р ИСО 857-1-2009 «Сварка и родственные процессы. Словарь. Часть 1. Процессы сварки металлов. Термины и определения», введён с 01.07.2010 — п. 3.1.3 «наплавка (сваркой)»; п. 4.2.3.1, 4.2.4.4, 4.2.4.7, 4.2.4.13–4.2.4.16, 4.2.4.22, 4.2.5.1, 4.2.7.1 (процессы и их номера); п. 6.1–6.4 (степень механизации).
- ГОСТ Р 58904-2020/ISO/TR 25901-1:2016 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины», введён с 01.10.2020 — п. 2.1.9.1–2.1.9.11 (виды наплавки), примечание 1 к п. 2.1.9.11.
- ГОСТ 2601-84 «Сварка металлов. Термины и определения основных понятий» — в РФ в части ряда терминов не применяется с 01.07.2010 (действуют ГОСТ Р ИСО 857-1-2009, ГОСТ Р ИСО 17659-2009, ГОСТ Р 58904-2020).
- ГОСТ 33258-2015 «Арматура трубопроводная. Наплавка и контроль качества наплавленных поверхностей. Технические требования» (действует).
- ГОСТ 25346-2013 (ISO 286-1:2010) «Основные нормы взаимозаменяемости. Система допусков на линейные размеры», введён с 01.07.2015.
- Восстановление деталей машин: справочник / Ф. И. Пантелеенко, В. П. Лялякин, В. П. Иванов, В. М. Константинов; под ред. В. П. Иванова. — М.: Машиностроение, 2003. — разд. 3.5 «Наплавка покрытий», 3.7 «Напыление материала».
Читайте также
 Расточка и наплавка
Как выбрать мобильный расточной станок: 7 параметров и типичные ошибки7 параметров выбора мобильного расточного станка и ошибки, из-за которых станок не тянет ваши отверстияКак выбрать · 10 мин чтения
 Расточка и наплавка
Технология восстановления отверстий расточкой и наплавкой: шаг за шагом на местеРасточка — наплавка — расточка в размер: порядок работ, припуски и ошибки при ремонте отверстий на местеСтатья · 9 мин чтения
 Расточка и наплавка
Восстановление проушин и отверстий стрелы экскаватора на месте: расточка и наплавкаКакие проушины экскаватора разбивает первыми, как оценить износ и восстановить отверстия прямо на техникеСтатья · 9 мин чтения