Как выбрать мобильный расточной станок: 7 параметров и типичные ошибки
Разбитые проушины у техники повторяются, и наступает момент, когда выгоднее растачивать их своим станком, чем каждый раз везти узел в цех. Разбираем, как выбрать мобильный расточной станок по семи параметрам — диапазон, борштанга, привод, подача, точность, питание, наплавка — и какие ошибки при покупке обходятся дороже всего. В конце — таблица «задача → модель» и список характеристик, которые стоит запросить у продавца.
Техническая редакция ЗМС
01Сначала задача: соберите данные о своих отверстиях
Выбор займёт минуты, если под рукой есть:
- наименьший и наибольший диаметр отверстий в ремонте;
- длина отверстия и расстояние между крайними проушинами на одной оси;
- число отверстий в месяц;
- питание на объекте: сеть 220 В или генератор;
- бывает ли износ, при котором металл наращивают наплавкой.
Число отверстий в месяц покажет и то, окупится ли свой станок: расчёт — в статье «Мобильный станок или подрядчик».
02Мобильный или стационарный: как выбрать расточной станок по металлу
Стационарный горизонтально-расточной станок работает в цехе: деталь привозят, ставят на стол и выверяют.
Мобильный станок едет к детали: опоры крепят прямо на узле, борштангу проводят через изношенное отверстие, стрелу или раму не снимают. Ось остаётся там, где её задала конструкция машины.
Узел легко снять и цех рядом — подойдёт стационарный станок. Демонтаж занимает смены — нужен станок для расточки отверстий на месте.
037 параметров: как выбрать мобильный расточной станок
1. Диапазон диаметров — по самому малому и самому большому отверстию
Наибольший диаметр задаёт класс станка, наименьший важен не меньше: мелкие пальцы и втулки встречаются в любом парке. У станков МРС 200Р и МРС 200А диапазон Ø40–200 мм, у МРС 400С — Ø50–400 мм; с комплектом для малых диаметров все три растачивают от 30 мм. Для длинных соосных линий есть линейно-расточной МРС-Л на Ø55–800 мм, для Ø150–2000 мм — тяжёлые МРС-Т.
2. Борштанга и ход подачи — по длине отверстия и расстоянию между проушинами
Борштанга должна пройти через все отверстия на оси и опереться на опоры по краям, а ход подачи — перекрыть длину отверстия без перестановки. У МРС 200Р и 200А борштанга Ø30 × 1200 мм и ход 400 мм, у МРС 400С — Ø40 × 1500 мм и ход 500 мм, у МРС-Л ход до 1000 мм, а у МРС-Л 90 борштанга бывает длиной до 8 м.
Чем длиннее пролёт между опорами и тоньше борштанга, тем сильнее она прогибается под резцом. Если ваш узел не укладывается в стандарт, борштангу другого диаметра или длины поставим по техническому заданию за 3–5 рабочих дней.
3. Привод вращения и мощность
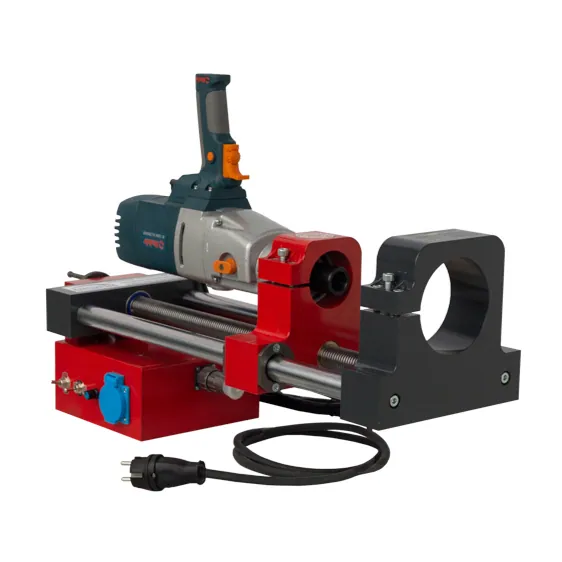
- Электродрель — у МРС 200Р и МРС 200А: вы не платите за сервопривод, а дрель часто уже есть в хозяйстве.
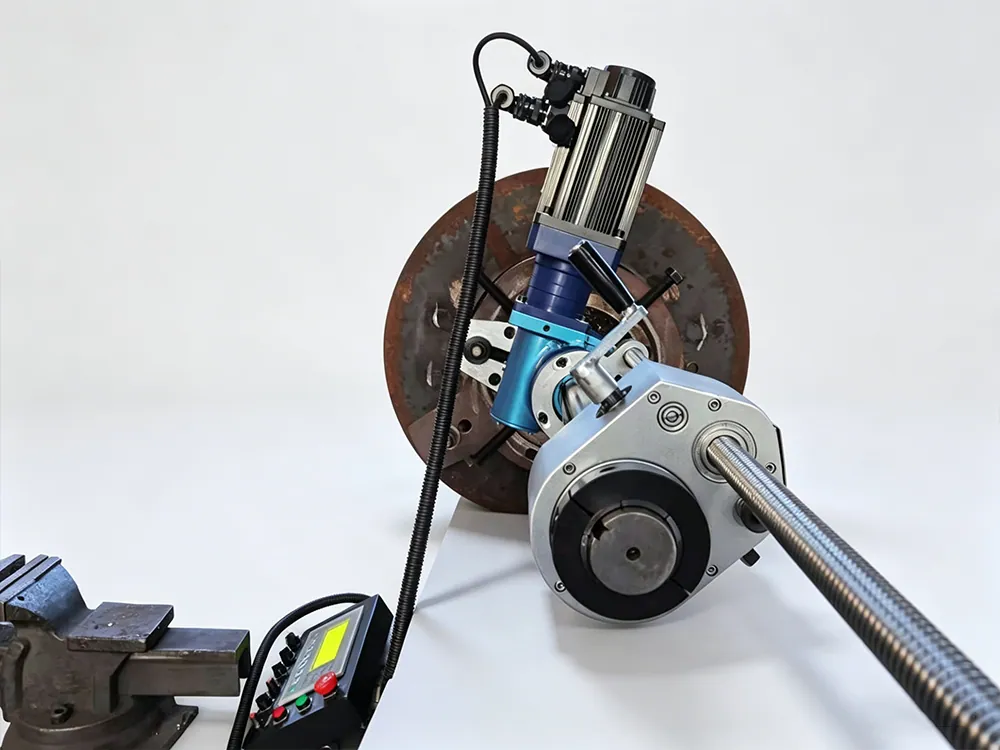
- Сервопривод — у МРС 400С: 1,5 кВт, момент 150 Н·м, 0–300 об/мин, реверс шпинделя. Мощности хватает на весь диапазон до Ø400 мм.
- Гидропривод — у части исполнений РС и МРС-Л: станция стоит в стороне, к станку идут рукава. У МРС-Л 90 гидропривод — 18,5 кВт.
Станок на дрели потом на сервопривод не переводится: при ежедневной расточке честнее сразу брать сервопривод.
4. Подача: ручная или автоматическая
При ручной подаче (МРС 200Р) чистота поверхности зависит от руки и усталости оператора. Блок автоподачи 0–60 мм/мин (МРС 200А) держит скорость постоянной по всей длине. У МРС 400С подача 0–1,0 мм/об от шагового двигателя 0,8 кВт с реверсом: резец возвращается в начало хода без перестановки, черновые и чистовые проходы идут с одной установки.
5. Точность и шероховатость: что стоит за H7 и Ra 1,6
По ГОСТ 25346-2013 у отверстия с полем H нижнее отклонение равно нулю, а верхнее — допуску квалитета. Для отверстия Ø80H7 это размер от 80,000 до 80,030 мм. Вот сколько это в микрометрах на типичных диаметрах проушин:
| Диаметр отверстия, мм | Допуск H7, мкм (поле 0…+IT7) | Для сравнения IT8, мкм |
|---|---|---|
| св. 30 до 50 | 25 | 39 |
| св. 50 до 80 | 30 | 46 |
| св. 80 до 120 | 35 | 54 |
| св. 120 до 180 | 40 | 63 |
| св. 180 до 250 | 46 | 72 |
| св. 250 до 315 | 52 | 81 |
| св. 315 до 400 | 57 | 89 |
По справочным данным технологии ремонта, чистовое растачивание экономично даёт 8–9-й квалитет, а 7-й — достижимый предел метода при Ra 1,6–3,2 мкм. Поэтому H7 требует жёсткой установки, точной центровки борштанги и малого съёма на последнем проходе. Станки МРС 200Р, МРС 200А и МРС 400С по характеристикам дают квалитет H7 и шероховатость Ra 1,6 — втулка запрессовывается без доводки.
6. Питание, вес и перевозка
Станкам МРС 200Р, 200А и 400С нужно 220 В — от сети или генератора; МРС 400С потребляет не больше 2,3 кВт. Если на том же выезде нужна наплавка, берите генератор от 9 кВт — с запасом на сварочный полуавтомат.
Вес решает, кто понесёт станок к узлу: МРС 200Р весит 20 кг, МРС 200А — 26 кг, комплект едет в транспортировочных ящиках, борштанга — в тубусе. Если у узла тесно, выручает привод прямо на борштанге: у МРС-Л 50 привод и подача объединены в узел массой 9,5 кг.
7. Наплавка и поддержка после покупки
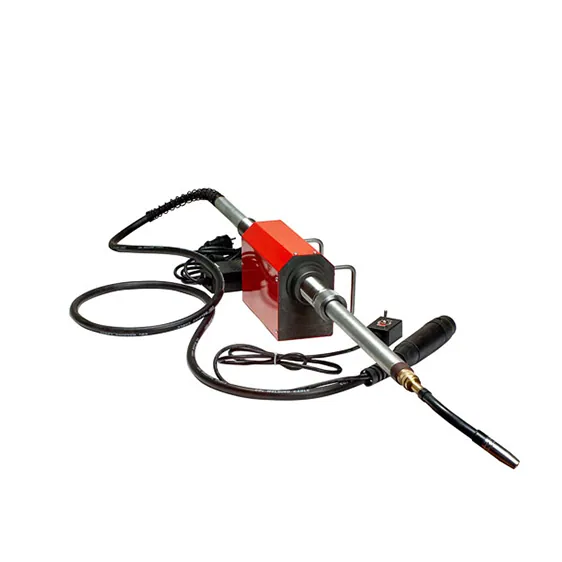
Когда износ больше припуска на расточку, втулка сядет с зазором — отверстие сначала наплавляют. Наплавочный станок МНК 400 встаёт на опору станков МРС 200Р, 200А и 400С через переходной фланец за 5–7 минут, по уже выставленной оси. Если наплавка нужна почти в каждом ремонте, удобнее сразу расточно-наплавочный комплекс КРН. Ремонт с наплавкой по шагам — в статье «Технология восстановления отверстий».
На МРС 200Р, 200А и 400С гарантия — 36 месяцев на станок, у моделей с электроникой — 24 месяца на неё. Бесплатное обучение на производстве — до 8 часов, с сертификатом: первое отверстие вы расточите сами под присмотром мастера.
04Расточной станок: технические характеристики, которые стоит запросить
| Характеристика | Зачем она вам | Что уточнить |
|---|---|---|
| Диапазон диаметров | Все ли ваши отверстия покрыты | Минимум в базе и с доп. комплектом |
| Борштанга и ход | Хватит ли одной установки | Диаметр, длина, можно ли другую |
| Привод | Потянет ли крупные диаметры | Мощность, момент, обороты, реверс |
| Подача | Ровная ли поверхность | Ручная или авто, диапазон, реверс |
| Точность | Сядет ли втулка без доводки | Квалитет и Ra на чистовом проходе |
| Питание | Хватит ли генератора | Напряжение, потребляемая мощность |
| Комплект | Можно ли работать сразу | Опоры, центровка, адаптеры, пластины |
| Наплавка | Закроете ли ремонт целиком | Ставится ли на те же опоры |
| Гарантия | Цена простоя станка | Срок на станок и на электронику |
05Типичные ошибки при выборе
- Смотреть только на максимальный диаметр. Мелкие пальцы потом растачивать нечем.
- Брать станок на дрели «на вырост». На сервопривод он не переводится, и при росте заказов придётся покупать второй станок.
- Не мерить расстояние между проушинами. Короткая борштанга — две установки, две выверки и риск несоосности.
- Забыть про наплавку. Если износ больше припуска, отверстие под номинальную втулку одной расточкой не вернуть.
- Сравнивать «H7» без условий. Спросите, на каком проходе и каким инструментом измерен размер.
- Не спросить о составе поставки. Дрель и полуавтомат в базовый комплект не входят; своих нет — поставим вместе со станком.
06Какой мобильный расточный станок под какую задачу
| Задача | Модель | Диапазон, мм | Привод и подача |
|---|---|---|---|
| Старт выездной расточки, нечастые ремонты | МРС 200Р | 40–200 | дрель, ручная подача |
| Поток однотипных проушин | МРС 200А | 40–200 | дрель, автоподача 0–60 мм/мин |
| Ежедневная расточка, тяжёлая техника | МРС 400С | 50–400 | сервопривод 1,5 кВт, подача 0–1,0 мм/об |
| Длинные соосные линии: краны, насосы, трубы | МРС-Л | 55–800 | электро, серво или гидро, подача 0–0,5 мм/об |
| Ступицы и корпуса, где раму у узла не поставить | РС | по исполнению | серво или гидро |
| Расточка и наплавка одним комплектом | КРН 200 / КРН 400С | 40–200 / 50–400 | дрель / сервопривод 1,5 кВт |
Все модели с характеристиками — в разделе мобильных расточных станков.
Наши станки
07Как это делают на месте
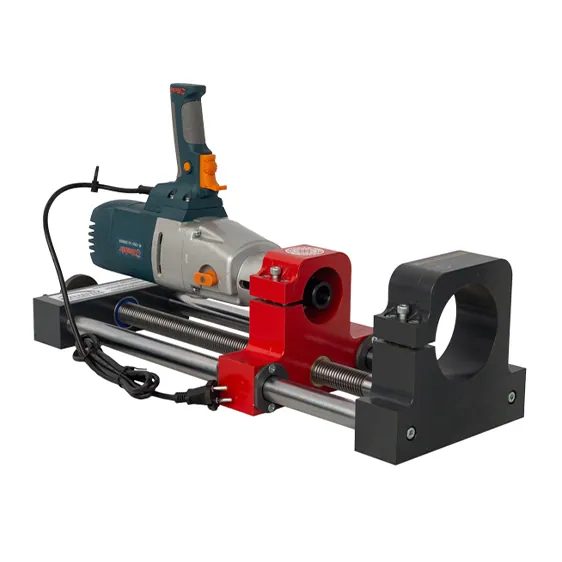
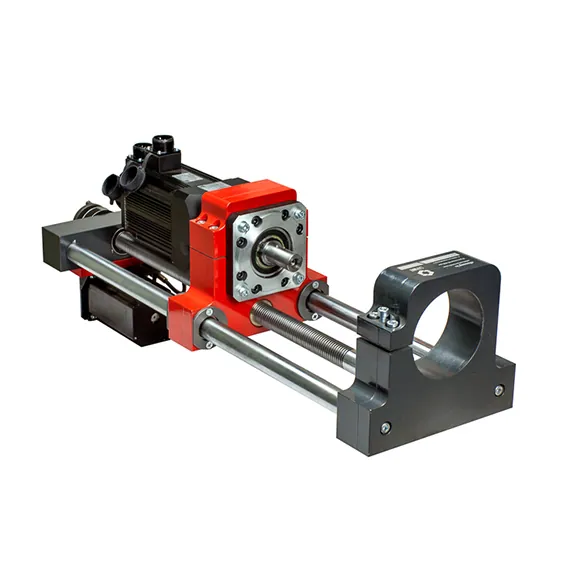
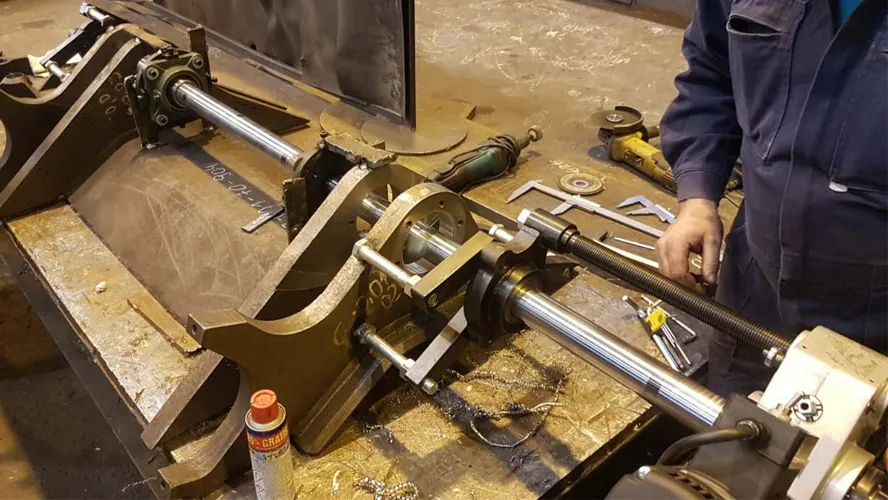
- МРС 200Р — Ø40–200 мм, привод от дрели, ручная подача, 20 кг. Для старта своего дела. Диплом лауреата VII Уральского горнопромышленного форума.
- МРС 200А — тот же диапазон с автоподачей 0–60 мм/мин, 26 кг. Для постоянного потока заказов.
- МРС 400С — Ø50–400 мм, сервопривод 1,5 кВт, борштанга Ø40 × 1500 мм. Для ежедневной работы на тяжёлой технике. Диплом I степени конкурса «Лучший продукт выставок» (Казань, 2017).
- МРС-Л — четыре исполнения на Ø55–800 мм, привод прямо на борштанге, ход до 1000 мм. Поставляем и подбираем исполнение по чертежу узла.
МРС 200Р, 200А и 400С — наша собственная линейка: мобильные станки производим с 2016 года, линейка была номинирована на национальную премию «Приоритет-2019» в номинации «Станкостроение».
Вопросы и ответы
Чем мобильный расточный станок отличается от линейно-расточного?
МРС 200Р, 200А и 400С — лёгкие станки для проушин спецтехники до Ø400 мм. Линейно-расточной МРС-Л рассчитан на длинные соосные линии и диаметры до 800 мм, привод у него ставится прямо на борштангу в любом её месте.
Можно ли начать с модели на дрели, а потом поставить сервопривод?
Нет. Станки с приводом от дрели на сервопривод не переводятся. Если планируете растачивать каждый день, сразу берите МРС 400С.
Какой минимальный диаметр расточки?
В базовой комплектации — 40 мм у МРС 200Р и 200А и 50 мм у МРС 400С. С комплектом для малых диаметров все три станка растачивают от 30 мм.
Хватит ли генератора для работы в поле?
Да. Станкам нужно 220 В, МРС 400С потребляет не больше 2,3 кВт. Если на выезде будет и наплавка, берите генератор от 9 кВт.
Можно ли посмотреть станок в работе до покупки?
Да. Приезжайте на производство и попробуйте расточку сами, а если дорога неблизкая — покажем станки и цех на онлайн-экскурсии. Видеоотзывы клиентов есть на сайте.
Подберём станок под ваши отверстия
Напишите, какую технику ремонтируете, наименьший и наибольший диаметр и расстояние между проушинами, или пришлите фото узла — подберём модель, борштангу и оснастку и пришлём КП с ценой и сроком отгрузки.
Источники: ГОСТ и нормативные документы
- ГОСТ 25346-2013 (ISO 286-1:2010) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки», введён с 01.07.2015: п. 3.1.4 (примечание 2) и п. 3.4.1.1 — нулевое нижнее отклонение основного отверстия; таблица 1 — значения IT7 и IT8.
- ГОСТ 2789-73 «Шероховатость поверхности. Параметры и характеристики» — параметр Ra.
- Чеботарёв М. И., Кадыров М. Р., Андреев А. В. Организация процесса восстановления деталей при ремонте машин: учеб. пособие. — Краснодар: КубГАУ, 2017. — Таблица 1.13 «Шероховатость поверхности и квалитеты точности при различных способах и видах обработки деталей резанием» (растачивание чистовое).
Читайте также
 Расточка и наплавка
Технология восстановления отверстий расточкой и наплавкой: шаг за шагом на местеРасточка — наплавка — расточка в размер: порядок работ, припуски и ошибки при ремонте отверстий на местеСтатья · 9 мин чтения
 Расточка и наплавка
Восстановление проушин и отверстий стрелы экскаватора на месте: расточка и наплавкаКакие проушины экскаватора разбивает первыми, как оценить износ и восстановить отверстия прямо на техникеСтатья · 9 мин чтения
 Расточка и наплавка
Наплавка металла: что это, виды и способы — ручная, полуавтоматическая, автоматическаяЧто такое наплавка по ГОСТ, какие бывают виды и способы и чем станок лучше ручной работы на ремонте деталейСтатья · 11 мин чтения