Фрезерование плоскостей на месте: технология, точность и оборудование для фундаментов и станин
Станина, разъём корпуса или постель под двигатель ушли из допуска, а снять агрегат и отвезти его в цех — значит остановить участок на недели. Фрезерование плоскостей на месте возвращает геометрию там, где стоит оборудование. Разберём, когда метод подходит, как идёт работа, какой точности ждать и как подобрать станок под размер площадки.
Техническая редакция ЗМС
01Когда нужна фрезеровка на месте
Признаки, что опорная поверхность ушла из допуска:
- щуп проходит под лапой агрегата, опора «качается»;
- после центровки растёт вибрация, подшипники изнашиваются быстрее;
- на направляющих и плитах — износ, задиры, вмятины;
- фундамент после сварки или ремонта корпуса потерял плоскость.
Типичные поверхности: опорные рамы компрессоров и основания насосов, подушки под электродвигатели, станины прокатных клетей, разъёмы корпусов турбин, крышки люков, фундаменты под генераторы и редукторы.
Обработка без демонтажа выгодна, когда агрегат тяжёлый и для демонтажа нужны кран и разборка соседних узлов, когда поверхность — часть фундамента или корпуса и её не вывезти, когда простой участка обходится дороже работы. Сравнить затраты по данным вашего участка поможет статья «Мобильный станок или подрядчик».
В цех деталь лучше отправить, если она легко снимается и рядом есть станок нужного размера, а также если чертёж требует точности выше, чем даёт фрезерование: тогда после фрезеровки поверхность доводят шабрением или шлифованием.
02Фрезерование плоскостей на месте: технология по шагам
- Обследование. Замеряют размеры поверхности, отклонение от плоскостности и глубину износа, фотографируют узел, проверяют доступ, высоту над поверхностью и питание. Допуск, к которому нужно прийти, берут из документации на агрегат.
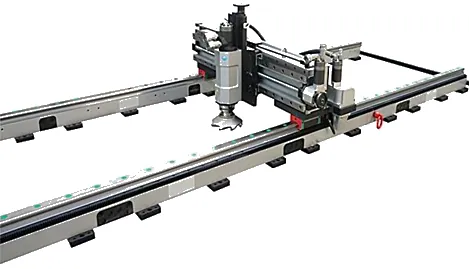
- Выбор схемы. Портал над поверхностью, линейный станок прямо на детали или переносной портал на направляющих рядом — по размеру площадки и тому, что стоит вокруг.
- Установка и крепление. Магнитное основание, болты, прихваты или крепёжные плиты — по месту. Станок должен стоять жёстко: любая податливость уйдёт в волну на поверхности.
- Выверка. Направляющие станка выставляют относительно базы. Фреза «переносит» их положение на деталь, поэтому ошибка выверки целиком попадёт в результат.
- Черновые проходы снимают изношенный слой, чистовой — небольшой съём при постоянной автоподаче.
- Контроль и протокол. Замер после обработки, протокол — для приёмки и ввода оборудования в работу.
03Точность: чего ждать и от чего она зависит
Ориентир — наши порталы с сервоприводами: ППФС 5000 и ЭПФС 4500 дают отклонение от плоскостности не более 0,2 мм и шероховатость Ra 3,2 мкм при площади обработки до 4500 × 2000 и 4000 × 3000 мм соответственно. На результат влияют не только паспортные цифры станка:
| Фактор | Почему влияет | Как учитывают |
|---|---|---|
| Жёсткость станка | под нагрузкой податливая конструкция даёт волну | кованая стальная конструкция ППФС 5000, усиленные стальные станины ЭПФС 4500 |
| Выверка | ошибка базы переносится на деталь | выверка по уровню и индикатору до первого прохода |
| Число перестановок | на каждом стыке полос возможна ступенька | зона за одну установку: у ППФС 5000 ход 5000 мм по X и 2300 мм по Y |
| Подача | ручная подача неравномерна на длинном проходе | автоподача: 35–750 мм/мин у ППФС 5000 и ЭПФС 4500, до 750 мм/мин у ППФС-Г, до 571 мм/мин у ЛФС |
| Глубина съёма | лишний съём — потеря металла, недостаточный — остаётся износ | у ЛФС цифровой индикатор глубины с точностью 0,01 мм |
| Измерение | грубый контроль не покажет отклонение | методы ГОСТ 22267-76, раздел 4 |
ГОСТ 22267-76 перечисляет 13 методов измерения плоскостности (п. 4.1): поверочной плитой и краской, поверочной линейкой с блоком концевых мер или с прибором для измерения длин, оптической или электромеханической линейкой, плоскомером, уровнем — пузырьковым, индуктивным или гидростатическим, визирной трубой, автоколлиматором, лазерными средствами (интерферометр; лазер с фотоэлектрическим датчиком), специальным прибором для непрерывного измерения отклонений и микроскопом с натянутой струной. На площадках в несколько метров плита и линейка коротки — там работают уровнями, автоколлиматором или лазером.
04Фрезеровка станины и фрезерование направляющих
Станина — база агрегата: если она ушла, центровка и регулировки не держатся. Фрезеровка станины на месте восстанавливает опорные плоскости там, где станина стоит, без вывоза и повторной установки на фундамент.
Фрезерование направляющих отличается тем, что кроме плоскостности важны прямолинейность и параллельность по всей длине. Отсюда требования к оборудованию:
- длинный ход без перестановки — до 3000 мм у ЛФС, до 5000 мм по станине у ППФС-Г;
- узкие поверхности — консольный режим ППФС-Г или линейный ЛФС, который ставят прямо на деталь;
- доводка — если чертёж требует точности выше, чем даёт фрезерование, после него направляющие шабрят или шлифуют.
05Фундаменты под оборудование и судовые фундаменты
Фундамент под двигатель, генератор или редуктор фрезеруют в рабочем положении — там, где он будет нести агрегат. На судне это учитывает прогибы корпуса: ровная опора — меньше вибраций, перекосов и износа подшипников после пуска. Для этого ЭПФС 4500 доставляют на борт частями, собирают у фундамента и могут установить с любым наклоном — палуба не обязана быть горизонтальной. Подробно о судовых фундаментах — в статье об обработке фундаментов на судах.
06Как подобрать станок под размер площадки
Выбор решают длина и ширина поверхности, свободная высота над ней, доступ и питание на площадке.
| Станок | Схема | Рабочая зона, ход | Привод и подача | Когда брать |
|---|---|---|---|---|
| ЛФС 1000 / 2000 / 3000 | консольный, ставится на деталь | ход 1000, 2000 или 3000 мм; по вертикали 150 мм | гидропривод, автоподача до 571 мм/мин | узкие плоскости, пазы, уступы |
| ППФС-Г 1000–5000 | портал или консоль на гидроприводе | X 1000–5000 мм, Y 1000 / 2000 / 3000 мм, Z 150–250 мм | автоподача X и Y 0–750 мм/мин, Z вручную | площадки разного размера на разных объектах |
| ППФС 5000 | портал, сервоприводы по трём осям | X 5000 мм, Y 2300 мм; площадь до 4500 × 2000 мм | 35–750 мм/мин, питание 380 В | крупные площадки с допуском плоскостности до 0,2 мм |
| ЭПФС 4500 | разборный портал | до 4000 × 3000 мм, зону уменьшают заменой поперечных пластин | сервоприводы, 35–750 мм/мин | судовые фундаменты, стеснённые места, наклон |
| ПФС-Л / ПФС-Л П | портал на плите-основании / переносной на двух направляющих | по запросу | серводвигатели по осям | деталь можно поставить на плиту / деталь остаётся на месте |
Если поверхность длиннее хода, её обрабатывают с перестановкой станка, но каждый стык полос придётся сводить. Надёжнее взять станок, который закрывает поверхность за одну установку. Все модели — в разделе «Мобильные портально-фрезерные станки».
Шпоночный паз на валу — задача для другого станка, который крепят прямо на вал: об этом — статья «Фрезерование шпоночного паза на месте».
Наши станки
07Как это делают на месте

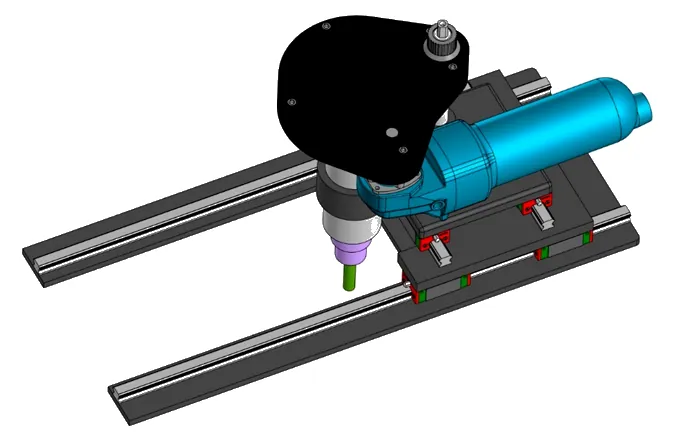
- ППФС 5000 — проходит площадку размером до 4500 × 2000 мм с одной установки, без стыков полос, и выводит её в допуск: плоскостность — в пределах 0,2 мм при шероховатости Ra 3,2 мкм. Фрезу до Ø250 мм на конусе NT 50 по всем трём осям подают сервоприводы, поэтому подача на длинном проходе не зависит от руки; оператор ведёт обработку с проводного пульта. Производим сами: ход по Z увеличим под задачу, эксплуатационную документацию поставляем по требованиям ЕСКД — для ввода в эксплуатацию и тендера. Гарантия — 12 месяцев, затем постгарантийное обслуживание.
- ЭПФС 4500 — разборный портал для судовых фундаментов до 4000 × 3000 мм: две станины по 4500 мм, сборка у фундамента, в том числе в машинном отделении. Плоскостность не более 0,2 мм. Производим сами; станок уже применяется на российских верфях.
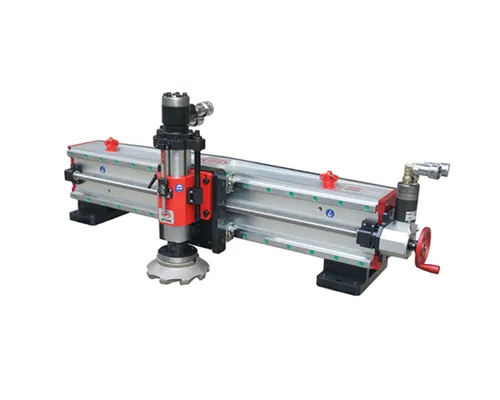
- ППФС-Г — пять длин станины от 1000 до 5000 мм и три длины балки — под размер вашего объекта; портальный и консольный режимы в одном станке, встроенная гидростанция. Поставляем, подбираем по чертежу или замеру и обучаем персонал сборке портала и работе на нём.
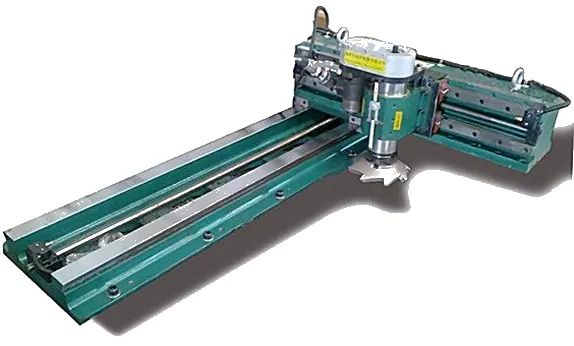
- ЛФС — для узких плоскостей, пазов и уступов длиной до 3000 мм, где портал не нужен: линейный фрезер ставят прямо на деталь. Станина из авиационного алюминия, поэтому станок весит 175–315 кг; фреза — до Ø250 мм. Если позже появятся широкие площадки, ЛФС устанавливают на портал ППФС-Г — станок пригодится и там.
Вопросы и ответы
Какую точность даёт фрезерование плоскостей на месте?
Зависит от станка, установки и выверки. Порталы ППФС 5000 и ЭПФС 4500 дают отклонение от плоскостности не более 0,2 мм и шероховатость Ra 3,2 мкм. Если по чертежу нужно точнее, после фрезеровки поверхность доводят шабрением или шлифованием.
Сколько металла снимают при фрезеровке?
Столько, сколько нужно, чтобы убрать износ и выйти в допуск: глубину задают по замерам до обработки. У ЛФС глубину выставляют по цифровому индикатору с точностью 0,01 мм.
Чем фрезеровка на месте отличается от шабрения?
Фрезерование быстро снимает изношенный слой на большой площади за несколько проходов. Шабрение — ручная доводка тонкого слоя, когда нужна точность выше, чем после фрезы. На изношенной поверхности их часто сочетают: сначала фреза, затем шабер.
Какое питание нужно на площадке?
ППФС 5000 работает от 380 В. ППФС-Г и ЛФС — на гидроприводе от гидростанции. Требования к питанию укажем в КП.
Можно ли фрезеровать наклонную или вертикальную поверхность?
ЭПФС 4500 — да: его ставят под любым углом, наклонная палуба не мешает. Для других станков возможность проверим по фото и чертежу узла.
Источники: ГОСТ и нормативные документы
- ГОСТ 22267-76 «Станки металлорежущие. Схемы и способы измерений геометрических параметров» — раздел 4 «Плоскостность», п. 4.1 (методы 1–13, по изданию 1988 г.). Действующий.
Читайте также
 Фрезерование на месте
Фрезерование шпоночного паза на месте: когда это выгоднее, чем снимать валСравнение с демонтажом, размеры пазов по ГОСТ 23360-78 и шпоночно-фрезерные станки, которые ставят прямо на валСтатья · 8 мин чтения
 Фрезерование на месте
Обработка фундаментов на судах без демонтажа: как работает ЭПФС 4500Фрезерование фундаментов на борту: когда цех не вариант, как работает ЭПФС 4500 и как выбрать станокСтатья · 7 мин чтения
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения