Фрезерование шпоночного паза на месте: когда это выгоднее, чем снимать вал
Разбит шпоночный паз на валу привода — и главный вопрос не «чем фрезеровать», а «придётся ли разбирать агрегат». Фрезерование шпоночного паза на месте часто снимает этот вопрос: станок ставят прямо на вал. Ниже — когда это выгоднее демонтажа, какие размеры держать по ГОСТ 23360-78 и какой станок взять.
Техническая редакция ЗМС
01Почему разбивается шпоночный паз и что с ним делать
Шпонка передаёт момент боковыми гранями. Люфт в посадке, удары при пуске и реверсе, ослабленная ступица — и грани паза сминаются. Дальше износ ускоряется: шпонка обкатывается, бьёт по граням, разбивает паз в ступице и может срезаться.
Варианты ремонта вала:
- расширить паз под следующий размер шпонки — со ступенчатой шпонкой или новой ступицей;
- сделать новый паз в другом месте окружности, оставив старый;
- наплавить паз и прорезать заново — это уже цеховая работа.
Какой вариант допустим, решает конструктор по чертежу и нагрузке: сечение шпонки и глубина паза связаны с диаметром вала и передаваемым моментом.
02Снять вал или фрезеровать на месте: сравнение
| Этап | Вал снимают и везут в цех | Паз фрезеруют на месте |
|---|---|---|
| Разборка | муфты, подшипники, корпус, иногда соседние узлы | только доступ к пазу; ступицу снимают, если паз под ней |
| Транспорт и очередь | вывоз вала, очередь на станок в цехе | нет |
| Обработка | стационарный станок в цехе | мобильный станок на валу: на призме, цепях или на торце |
| Сборка | посадка подшипников, центровка агрегата | вал остаётся в подшипниках |
| Риски | повредить посадочные места при демонтаже и монтаже | нужен доступ к пазу и жёсткое крепление станка |
На месте выгоднее, когда:
- чтобы снять вал, нужен кран и придётся разбирать соседние узлы;
- простой агрегата обходится дороже самой работы;
- шейки под подшипники и посадки вала в порядке, изношен только паз;
- к пазу есть доступ — по длине вала или на его конце.
В цех лучше, если вал изогнут или с трещинами, нужна наплавка или термообработка, изношены шейки. Расходы на оба варианта можно сравнить на своих данных по таблице из статьи «Мобильный станок или подрядчик».
03Размеры шпоночного паза по ГОСТ 23360-78
Ремонт имеет смысл, только если новый паз попадает в размеры и допуски стандарта — иначе шпонка либо не войдёт, либо будет болтаться. Выдержка из табл. 2 для валов от 22 до 110 мм:
| Диаметр вала d, мм | Шпонка b × h, мм | Глубина паза вала t1, мм | Глубина паза втулки t2, мм | Ширина паза вала, нормальное соединение (N9), мм |
|---|---|---|---|---|
| св. 22 до 30 | 8 × 7 | 4,0 | 3,3 | 0 / −0,036 |
| св. 30 до 38 | 10 × 8 | 5,0 | 3,3 | 0 / −0,036 |
| св. 38 до 44 | 12 × 8 | 5,0 | 3,3 | 0 / −0,043 |
| св. 44 до 50 | 14 × 9 | 5,5 | 3,8 | 0 / −0,043 |
| св. 50 до 58 | 16 × 10 | 6,0 | 4,3 | 0 / −0,043 |
| св. 58 до 65 | 18 × 11 | 7,0 | 4,4 | 0 / −0,043 |
| св. 65 до 75 | 20 × 12 | 7,5 | 4,9 | 0 / −0,052 |
| св. 75 до 85 | 22 × 14 | 9,0 | 5,4 | 0 / −0,052 |
| св. 85 до 95 | 25 × 14 | 9,0 | 5,4 | 0 / −0,052 |
| св. 95 до 110 | 28 × 16 | 10,0 | 6,4 | 0 / −0,052 |
Что ещё важно из стандарта:
- предельное отклонение глубины t1 и t2 для этих сечений — +0,2 мм;
- для свободного соединения паз вала делают по H9, для плотного — по P9;
- шпонки 7 × 7 и 24 × 14 допускаются только для крепления режущего инструмента (табл. 1, прим. 5), поэтому в таблице — 8 × 7 и 25 × 14;
- на чертеже для вала ставят один размер — t1 (предпочтительно) или d − t1 (прим. к черт. 2);
- в обоснованных случаях на валах больших диаметров допускаются меньшие сечения, кроме выходных концов валов (табл. 2, прим. 4).
Для валов свыше 110 мм размеры даны в продолжении табл. 2 — до 500 мм.
04Шпоночно-фрезерный станок: стационарный и мобильный
Шпоночный станок в цехе — стационарный: вал укладывают на стол, и фреза проходит паз. Для этого вал нужно снять и привезти.
Мобильный шпоночно-фрезерный станок приезжает к валу. Схем крепления три:
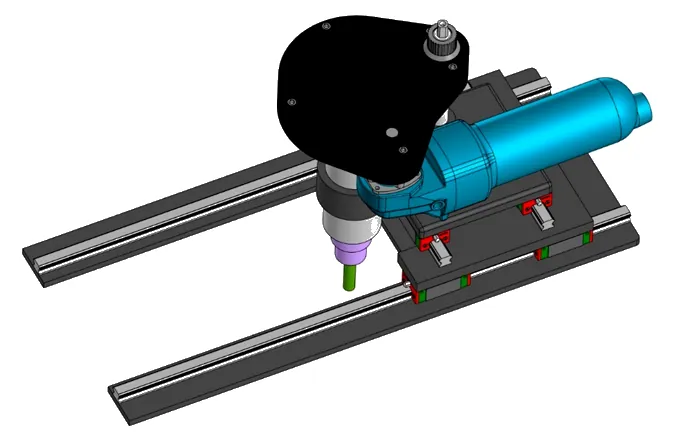
- на призматическом основании, закреплённом на валу, — МФШС-24;
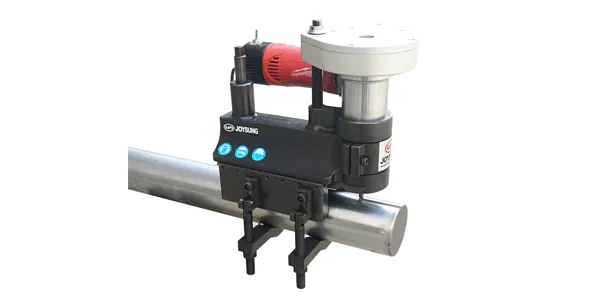
- цепями с натяжителями вокруг вала или трубы — ШФС;
- на конце вала — для пазов на торцах и шейках, ФШС-Т 300.
Шпоночное фрезерование на мобильном станке идёт фрезой с регулировкой по трём осям: вдоль вала задают длину паза, поперёк — положение фрезы относительно оси, по вертикали — глубину.
05Фрезерование шпоночного паза на месте: по шагам
Фрезеровка шпоночных пазов на валу идёт в таком порядке:
- Остановите и обесточьте привод, оформите допуск к работе; снимите ступицу или полумуфту, если паз под ней.
- Замерьте вал и паз, определите размер нового паза по чертежу и ГОСТ 23360-78.
- Установите станок — на призму, цепями или на торец вала — и закрепите жёстко.
- Выставьте фрезу по оси вала по трём осям.
- Фрезеруйте проходами до глубины t1; при необходимости расширьте паз смещением по поперечной оси.
- Проверьте ширину калибром или контрольной шпонкой, глубину — t1 или d − t1, симметрию паза относительно оси; снимите заусенцы.
Наши станки
06Как это делают на месте
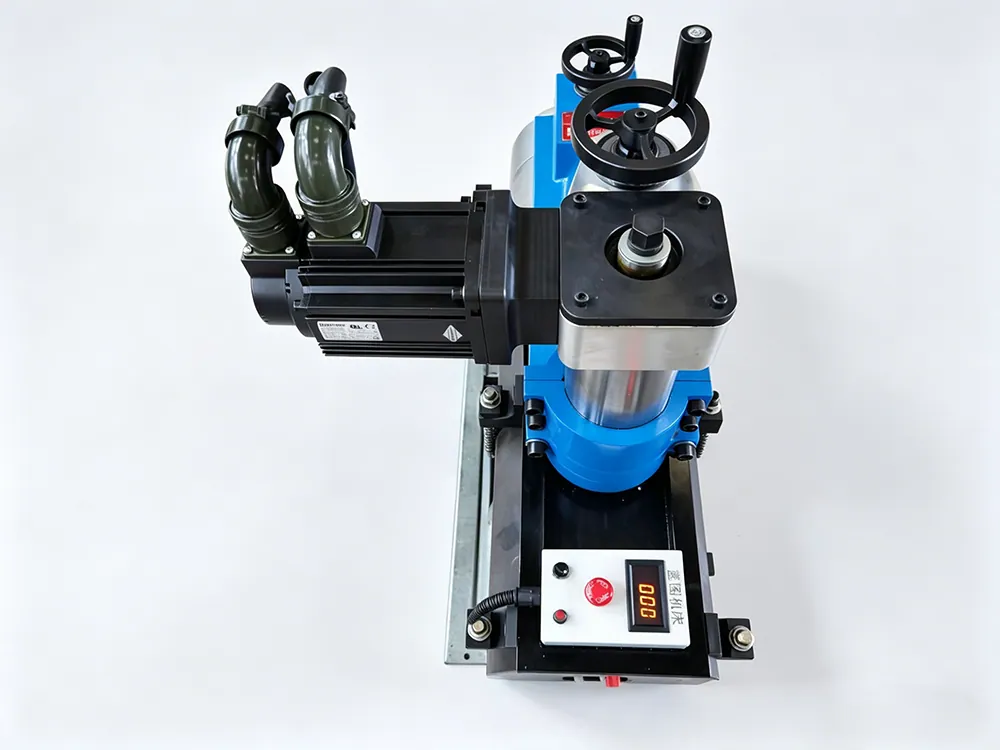
- МФШС-24 — ставится на вал через призматическое основание и делает длинный паз за одну установку: по валу проходит 450 мм, поперёк — 70 мм, в глубину — 50 мм. Шпиндель до 700 об/мин, сеть 220 В, масса 84 кг. Подача ручная по трём осям: ни ЧПУ, ни программирования не нужно. В комплекте 5 цанг ER 25, 5 торцевых фрез Ø16 мм, ключи, два ящика для перевозки, паспорт и руководство. МФШС-24 — наша разработка и наше производство: доработаем станок под ваш вал и обучим персонал; гарантия — 12 месяцев.
- ФШС-Т 300 — компактный станок для шпоночных пазов на концах и шейках валов: восстанавливает изношенный паз или делает новый, ход обработки до 100 мм.
- ШФС — крепится цепями на вал или трубу и фрезерует вдоль оси: шпоночный паз или усиление сварного шва заподлицо. Шпиндель вращает серводвигатель, режим видно на выносном пульте с цифровой индикацией. Ходы проверим по чертежу и укажем в КП.
ФШС-Т 300 и ШФС поставляем и подбираем по диаметру вала и длине паза.
Если кроме паза изношены опорные плоскости агрегата — станина, рама или постель под двигатель, — их тоже фрезеруют без демонтажа; как это делают — в статье «Фрезерование плоскостей на месте».
Вопросы и ответы
Можно ли восстановить разбитый шпоночный паз без замены вала?
Да, если изношен только паз: его расширяют под следующий размер шпонки или делают новый паз в другом месте окружности. Вариант выбирает конструктор по чертежу и нагрузке. Если нужна наплавка — это работа для цеха.
Чем шпоночно-фрезерный станок отличается от обычного фрезерного?
Шпоночный станок рассчитан на одну задачу — паз под шпонку на валу: фреза идёт вдоль оси, глубина и положение паза выставляются по валу. Мобильная модель к тому же крепится прямо на вал, а не вал на стол.
Какой размер паза выбрать для вала?
По чертежу узла. Если чертежа нет, ориентир — табл. 2 ГОСТ 23360-78: например, для вала свыше 50 до 58 мм — шпонка 16 × 10, глубина паза вала 6,0 мм.
Нужна ли ЧПУ для фрезеровки шпоночных пазов на месте?
Нет. Шпоночное фрезерование на МФШС-24 ведут ручной подачей по трём осям, а фрезу выставляют регулировкой — программирование не требуется.
Можно ли сделать паз на конце вала?
Да. Для пазов на концах и шейках валов есть ФШС-Т 300 с ходом обработки до 100 мм.
Источники: ГОСТ и нормативные документы
- ГОСТ 23360-78 «Основные нормы взаимозаменяемости. Соединения шпоночные с призматическими шпонками. Размеры шпонок и сечений пазов. Допуски и посадки» (с Изменениями № 1, 2) — табл. 1, прим. 5; табл. 2 и прим. 4; черт. 2, примечание. Действующий, ограничение срока действия снято.
Читайте также
 Фрезерование на месте
Фрезерование плоскостей на месте: технология, точность и оборудование для фундаментов и станинКогда фрезеровка на месте выгоднее демонтажа, как идёт работа, какой точности ждать и какой станок взятьСтатья · 9 мин чтения
 Фрезерование на месте
Обработка фундаментов на судах без демонтажа: как работает ЭПФС 4500Фрезерование фундаментов на борту: когда цех не вариант, как работает ЭПФС 4500 и как выбрать станокСтатья · 7 мин чтения
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения