Круглошлифовальный станок: устройство, виды и как выбрать
Посадочные шейки валов, оси, штоки и втулки после токарной обработки нужно вывести в размер с допуском в несколько микрон. Эту задачу решает круглошлифовальный станок. Ниже — устройство круглошлифовального станка и схема его узлов, схемы шлифования, виды, от чего зависит точность и как выбрать станок под вал, отверстие или партию одинаковых деталей.
Техническая редакция ЗМС
01Круглошлифовальный станок: что это и для чего
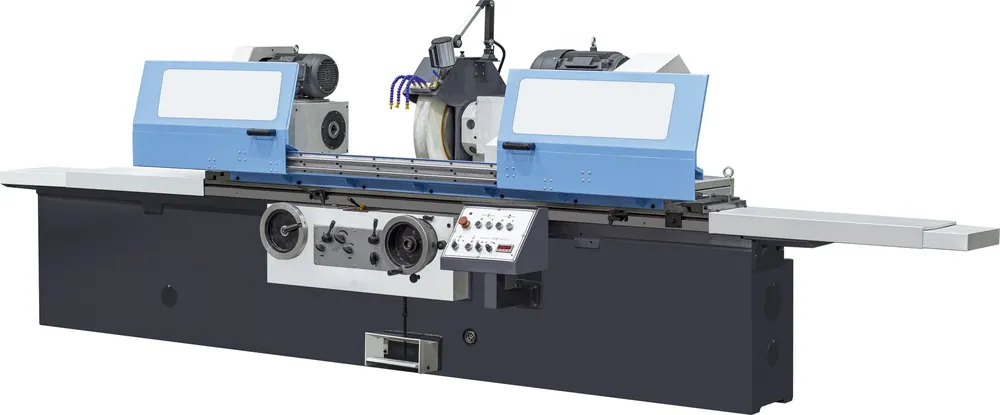
Круглошлифовальный станок обрабатывает тела вращения абразивным кругом: деталь вращается в центрах или патроне, круг вращается быстрее и снимает тонкий слой металла. Так получают цилиндрические и пологие конические поверхности, торцы и ступени после точения, термообработки или наплавки.
В классификации станков по ЭНИМС шлифовальные станки образуют третью группу, круглошлифовальные — тип 1 (например, 3М151). Расшифровку обозначений см. в статье «Классификация металлорежущих станков».
Где станок нужен: ремонт валов после наплавки, редукторы и электродвигатели, станкостроение, гидравлика, инструментальное производство. Там, где допуск на диаметр жёстче, чем даёт точение, шлифовальный станок — единственный способ.
Как это влияет на выбор: начните с детали — после какой операции она приходит, какой допуск в чертеже и сколько таких деталей в год. От этого зависят вид станка и управление.
02Устройство круглошлифовального станка: схема узлов
Чтобы понять схему круглошлифовального станка, представьте три движения: вращение детали, вращение круга и их сближение. Каждое делает свой узел.
| Узел | Что делает | На что смотреть при выборе |
|---|---|---|
| Станина | держит стол и шлифовальную бабку | материал (высокопрочный чугун), форма, ручная шабровка направляющих |
| Стол | возвращается вдоль оси детали, несёт переднюю и заднюю бабки | направляющие: плоская и V-образная, гидростатические для тяжёлых валов |
| Передняя бабка | вращает деталь | регулировка скорости — ступенчатая или частотным преобразователем |
| Задняя бабка | поджимает деталь центром | усилие поджима, для тяжёлых валов — люнеты |
| Шлифовальная бабка | вращает круг, подаёт его на деталь | мощность, размер круга, поворот на конус |
| Механизм подачи | точная подача круга на размер | цена деления лимба, привод от серводвигателя |
| Правка и баланс | восстанавливают форму круга и баланс | автоматическая правка, балансировочная оправка |
| СОЖ | охлаждает зону шлифования и смывает шлам | фильтрация, объём бака |
Шпиндель круга — самый ответственный узел: его опоры (подшипники скольжения, гидродинамические или гидростатические, либо прецизионные подшипники качения) определяют, насколько ровно круг вращается, и влияют на круглость и шероховатость.
Как это влияет на выбор: спросите в КП тип опор шпинделя круга и паспортную круглость — по ним видно, на какой допуск рассчитан станок. Для тяжёлых валов отдельно проверьте направляющие стола и люнеты.
03Схемы шлифования
- Продольное (в центрах). Круг стоит, деталь движется вдоль, на каждый ход подача на глубину. Подходит для длинных валов.
- Врезное. Круг шире шейки, подаётся без продольного хода. Быстро, подходит для ступеней и серий коротких деталей.
- Глубинное и профильное. Припуск снимается за один проход профилированным кругом.
- Торцекруглое. Наклонная шлифовальная бабка шлифует шейку и торец за одно врезание.
- Внутреннее. Круг малого диаметра входит в отверстие.
Как это влияет на выбор: если у вас длинные валы, нужен станок с достаточной длиной шлифования и люнетом; если короткие ступенчатые детали, подойдёт врезная схема, а для серий — станок с наклонной бабкой и ЧПУ.
04Виды круглошлифовальных станков
| Вид | Особенность | Когда подходит |
|---|---|---|
| Простой наружный | ручное управление, шлифует наружные поверхности | валы, оси, штоки в ремонте и мелких сериях |
| Универсальный (внутри и снаружи) | внутришлифовальное приспособление и поворотные узлы | валы и отверстия вперемешку |
| С ЧПУ | цикл по программе: врезание, проходы, правка | партии, одинаковый размер без подналадки |
| Внутришлифовальный | специализирован на отверстиях | крупные и глубокие отверстия |
| Бесцентровый | деталь на ноже между двумя кругами | массовое производство малых деталей |
Внутришлифовальный станок — тема отдельная: это станок для отверстий, у него шпиндель круга и приспособление рассчитаны на внутреннюю обработку. Подробнее — в разделе о внутришлифовальном станке ниже.
Как это влияет на выбор: вид задают поверхности детали и объём партии, исполнение — диаметр и длина.
05Точность круглошлифовального станка
Точность круглошлифовального станка и точность детали — разные вещи. У станка нормируют геометрию (по ГОСТ 11654-90 для круглошлифовальных станков), у детали — круглость, постоянство диаметра в сечении и шероховатость.
Цифры из паспортов наших серий для ориентира:
| Серия | Круглость, мкм | Постоянство диаметра по длине, мкм | Шероховатость Ra |
|---|---|---|---|
| КШС (ручной) | 2–3 | 5–12 | 0,2–0,32 |
| КШУ (универсальный) | 2,5–3 | 5–12 | 0,16–0,32 |
| КШС-Ч (с ЧПУ) | 2–5 | 4–12 | 0,16–0,32 |
Значения даны диапазоном по исполнениям серии: гарантировать для любого исполнения можно верхнюю границу (худшее значение); точные цифры для выбранного исполнения указываем в КП.
На итоговую точность детали влияют не только цифры станка: жёсткость и биение шпинделя круга, баланс и правка круга, температура зоны шлифования, режим подачи и закрепление детали. Станок высокой точности даёт плохую деталь, если круг не сбалансирован или деталь зажата в изношенных центрах.
Класс точности станка — по ГОСТ 8-82 (Н, П, В, А, С). Выбирайте тот, что требует чертёж: завышенный класс удорожает деталь без пользы.
06Внутришлифовальный станок: что это и чем отличается
Внутришлифовальный станок шлифует отверстия: круг малого диаметра на быстроходном шпинделе работает внутри детали. Отличия от наружного:
- круг мал, поэтому шпиндель вращается на высоких частотах — у приспособления универсального станка до 10 000 об/мин, до 19 600 об/мин у станков на малые отверстия;
- круг и деталь ограничены диаметром и глубиной отверстия, поэтому диапазон станка указывают парой «диаметр — глубина»;
- на больших и глубоких отверстиях приспособление универсального станка не справляется — нужен отдельный внутришлифовальный станок.
Для обработки отверстий в зубчатых колёсах, втулках и корпусах, когда отверстие нужно вывести в допуск вместе с наружной поверхностью, используют универсальный станок: деталь не уходит на другой участок и не теряет базу.
07Как выбрать круглошлифовальный станок
- Деталь. Наибольший диаметр и длина шлифования, масса детали. По массе выбирают класс станка: от 50–100 кг до 3000 кг.
- Тип операции. Только наружные поверхности — простой станок; ещё отверстия — универсальный; крупные глубокие отверстия — внутришлифовальный.
- Объём. Штучные детали и ремонт — ручное управление; партии с требованием «каждая в допуск» — ЧПУ.
- Точность. Круглость, шероховатость и допуск чертежа: сверьте с нормами станка, а не только с его классом.
- Тяжёлые валы. Гидростатические направляющие и люнеты для деталей в сотни килограммов и более.
- Система ЧПУ. Та, на которой привыкли работать программисты; Siemens, FANUC — по заказу.
- Цех. Масса станка, фундамент, подведённая мощность, место под длину шлифования.
08Частые ошибки при выборе
- Берут станок по диаметру и не смотрят на длину и массу: деталь не помещается или перегружает центры.
- Покупают простой станок под партии: оператор всё время подбирает размер по лимбу, а брак накапливается.
- Не проверяют точность по чертежу: «класс В» на станке и «допуск 5 мкм» на детали — не одно и то же.
Наши станки
09Как это делают на месте
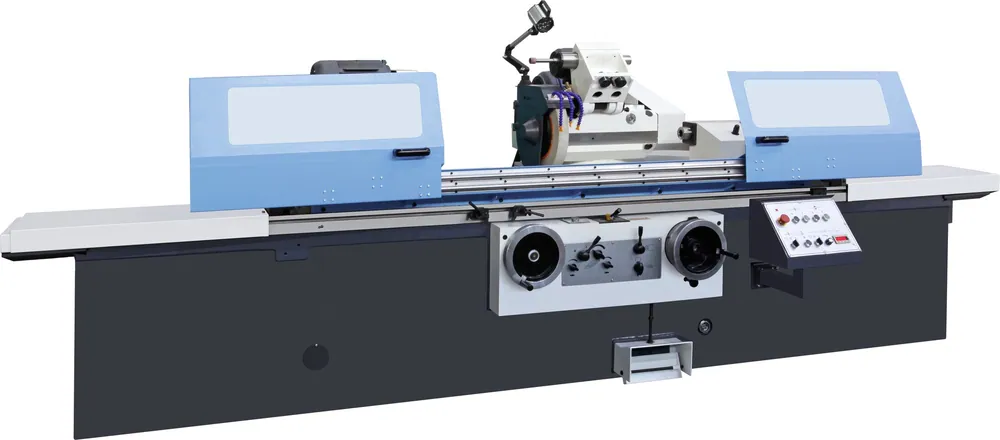
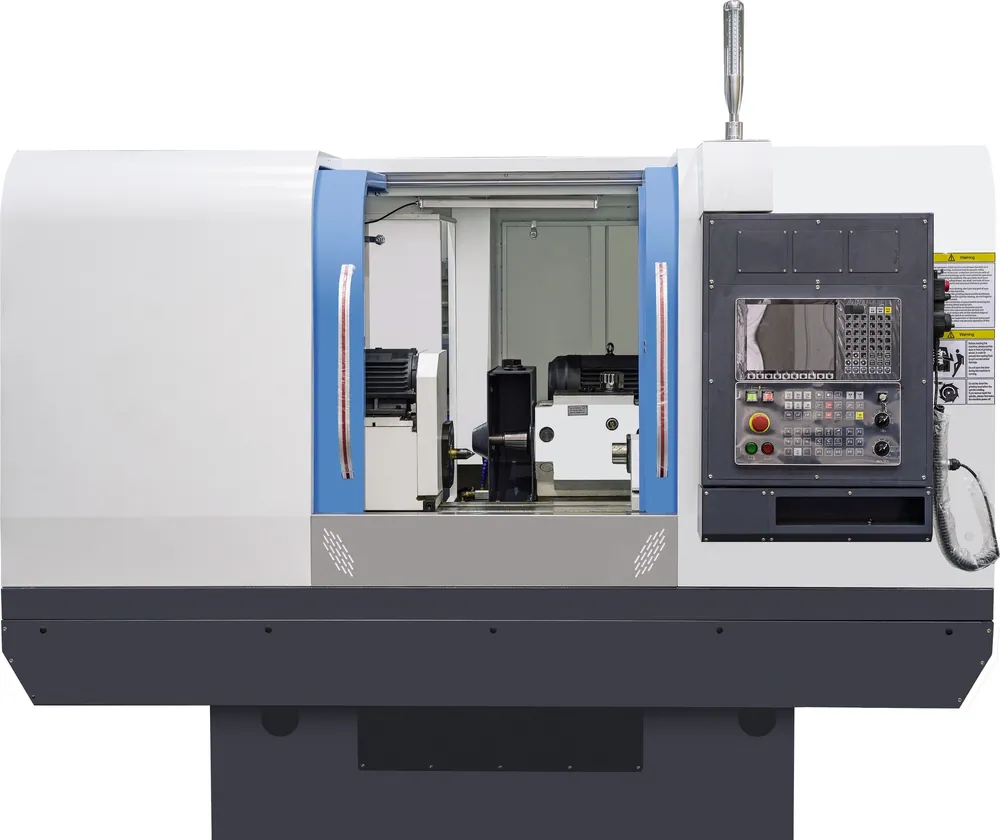
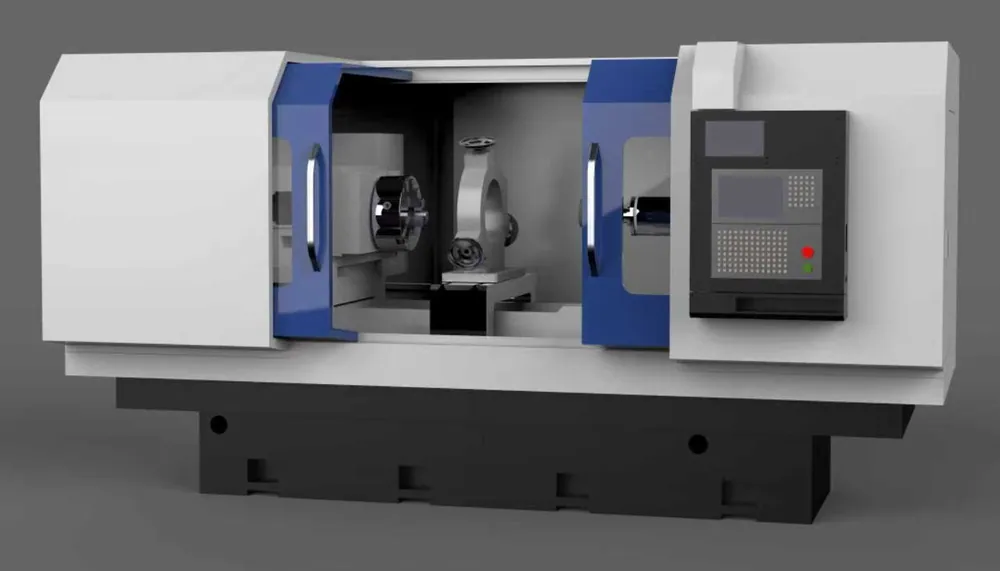
Четыре серии — под валы, валы с отверстиями, партии и крупные отверстия. Станки поставляем, исполнение подбираем по чертежу, операторов учим, обслуживание берём на себя; поставку и ввод в эксплуатацию оговариваем в КП.
- КШС — ручной круглошлифовальный станок: шесть исполнений, Ø8–800 мм, длина шлифования до 5000 мм, деталь до 3 т; цена деления лимба точной подачи 0,0025 мм.
- КШУ — универсальный: валы Ø5–630 мм и отверстия Ø13–250 мм, внутришлифовальное приспособление в комплекте.
- КШС-Ч — с ЧПУ: 12 исполнений, Ø8–630 мм, длина до 4000 мм, цикл по программе, опционально прибор активного контроля диаметра.
- ВНШ — внутришлифовальный станок с ЧПУ: отверстия Ø50–500 мм, глубина до 550 мм.
Все исполнения с характеристиками — в разделе «Круглошлифовальные станки». Если вы меняете советский станок, прочитайте таблицу замены 1516, 1525, 2620, 3Г71, 3Л722.
Вопросы и ответы
Что такое внутришлифовальный станок?
Это станок для шлифования отверстий: круг малого диаметра на быстроходном шпинделе входит в деталь. Диапазон станка задают диаметром и глубиной отверстия. Для отверстий до Ø250 мм подходит универсальный круглошлифовальный станок, для Ø50–500 мм — ВНШ.
Чем круглошлифовальный станок отличается от плоскошлифовального?
Круглошлифовальный обрабатывает тела вращения (валы, втулки), плоскошлифовальный — плоскости плит и планок. Устройство разное: в первом деталь вращается в центрах, во втором лежит на магнитной плите стола.
Какую точность даёт круглошлифовальный станок?
В наших сериях КШС, КШУ и КШС-Ч круглость — 2–5 мкм, постоянство диаметра в продольном сечении — 4–12 мкм, шероховатость — Ra 0,16–0,32. Это значения по паспорту, значения для вашего исполнения укажем в КП.
Можно ли шлифовать конусы?
Да. На универсальных станках передняя бабка поворачивается до 90°, шлифовальная бабка — на ±8°, а на станках с ЧПУ конус ведётся интерполяцией.
Когда нужен станок с ЧПУ, а когда достаточно ручного?
Ручной станок подходит для штучных деталей и ремонта. ЧПУ нужен, когда партия одинаковых валов должна идти в допуск без подналадки между деталями.
Источники: ГОСТ и нормативные документы
- ГОСТ 11654-90 (СТ СЭВ 5940-87) «Станки круглошлифовальные. Основные параметры и размеры. Нормы точности» — статус «действует»; стандарт для станков классов точности П, В, А, С с диаметром до 800 мм; цифры из стандарта в статье не приводятся.
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» — классы точности Н, П, В, А, С.
Читайте также
 Промышленные станки
Классификация металлорежущих станков: группы, типы и как выбрать станок под детальГруппы и типы станков, расшифровка модели, классы точности по ГОСТ 8-82 и как перейти от чертежа к станкуСтатья · 10 мин чтения
 Промышленные станки
Обрабатывающий центр: что это, виды, устройство и как выбратьЧем обрабатывающий центр отличается от станка с ЧПУ, какие бывают типы и как выбрать центр под корпусную детальСтатья · 9 мин чтения
 Промышленные станки
Устройство токарного станка с ЧПУ: узлы, типы, точность и как выбратьИз чего состоит токарный станок с ЧПУ, какие бывают типы, от чего зависит точность и как выбрать станок под детальСтатья · 8 мин чтения