Классификация металлорежущих станков: группы, типы и как выбрать станок под деталь
Старый станок потерял точность, запчастей к нему нет, и в заявке на замену нужно написать не «токарный», а конкретный вид станка под деталь и допуск. Классификация металлорежущих станков помогает сделать это быстро: по ней видно, какие станки решают вашу операцию и чем они различаются. Разбираем девять групп по системе ЭНИМС, расшифровку обозначений моделей, классы точности по ГОСТ 8-82 и путь от чертежа к станку.
Техническая редакция ЗМС
01Классификация металлорежущих станков по группам: система ЭНИМС
Обозначения моделей в нашей стране строятся по системе, разработанной Экспериментальным научно-исследовательским институтом металлорежущих станков (ЭНИМС). Станки разбиты на девять групп по виду обработки и инструменту, каждая группа — на типы, тип — на типоразмеры.
| № | Группа | Что обрабатывают | Примеры типов | В каталоге ЗМС |
|---|---|---|---|---|
| 1 | Токарные | валы, диски, кольца, фланцы | автоматы и полуавтоматы, револьверные, карусельные, токарно-винторезные | токарные с ЧПУ ТНС, токарно-карусельные ТКС и ТКС-Т |
| 2 | Сверлильные и расточные | отверстия, корпуса | вертикально- и радиально-сверлильные, координатно- и горизонтально-расточные | горизонтально-расточные ГРС и ГРС-Н |
| 3 | Шлифовальные, полировальные, доводочные | финишная обработка после точения и термообработки | круглошлифовальные, внутришлифовальные, плоскошлифовальные, заточные, притирочные | КШС, ВШС, ПШС, ППШ, НШП и другие |
| 4 | Комбинированные | в том числе электрофизическая и электрохимическая обработка | электроэрозионные, ультразвуковые | — |
| 5 | Зубо- и резьбообрабатывающие | шестерни, шлицы, резьбы | зубофрезерные, зубошлифовальные, резьбофрезерные | — |
| 6 | Фрезерные | плоскости, пазы, контуры | вертикально-фрезерные, продольные, консольные | консольно-фрезерные УФС, портальные ПОЦ |
| 7 | Строгальные, долбёжные, протяжные | плоскости, шпоночные пазы, фасонные отверстия | продольно- и поперечно-строгальные, долбёжные, протяжные | — |
| 8 | Разрезные | заготовка из проката | отрезные, ленточно- и дисковопильные | — |
| 9 | Разные | особые операции | трубообрабатывающие, балансировочные, делительные машины | — |
Отдельной группы для обрабатывающих центров в этой схеме нет. Это многоцелевые станки с ЧПУ и инструментальным магазином: станки для корпусных и плоских деталей относят к сверлильно-фрезерно-расточной группе, для тел вращения — к токарной и шлифовальной. Фрезерование, сверление, расточка и резьба на них идут за одну установку. В нашем каталоге это вертикальные ВОЦ, горизонтальные ГОЦ и портальные ПОЦ.
02Как читать обозначение модели станка
По системе ЭНИМС первая цифра — группа, вторая — тип, третья и четвёртая — основной размер станка. Буква после первой или второй цифры означает модернизацию или особенность, буква в конце — модификацию базовой модели.
| Модель | Группа | Тип | Буква | Размер | Индекс ЧПУ |
|---|---|---|---|---|---|
| 1620 | 1 — токарные | 6 — токарно-винторезный | — | 20 — высота центров 200 мм | — |
| 1К620 | 1 — токарные | 6 — токарно-винторезный | К — модернизация модели 1620 | 20 | — |
| 2106 | 2 — сверлильные | 1 — вертикально-сверлильный | — | 06 — сверление до Ø6 мм | — |
| 2Р135Ф2-1 | 2 — сверлильные | 1 — вертикально-сверлильный | Р — револьверная головка | 35 — сверление до Ø35 мм | Ф2 — позиционная система |
| 16К20Ф3 | 1 — токарные | 6 — токарно-винторезный | К — модернизация | 20 — типоразмер | Ф3 — контурная система |
Индексы систем ЧПУ: Ф1 — цифровая индикация положения и ручной ввод данных, Ф2 — позиционная система, Ф3 — контурная, Ф4 — комбинированная. Буквы Р и М перед индексом показывают способ смены инструмента: Р — револьверная головка, М — магазин. Например, МФ3 — контурная система ЧПУ и инструментальный магазин.
Часть станков с ЧПУ ещё в советское время получала буквенные индексы заводов-изготовителей, а современные станки, в том числе в нашем каталоге, называются по виду станка и главному размеру. Поэтому при замене старого станка сравнивают не обозначения, а рабочую зону, точность и систему ЧПУ.
03Точность металлорежущих станков: классы по ГОСТ 8-82
ГОСТ 8-82 оценивает точность станка тремя группами показателей: точность обработки образцов-изделий, геометрическая точность самого станка и дополнительные показатели — жёсткость, поведение при нагреве и колебаниях на холостом ходу (пп. 1.1–1.4).
Классов точности пять, в порядке возрастания: Н, П, В, А и С (п. 1.9.1). Допуски при переходе к следующему классу уменьшаются предпочтительно по геометрическому ряду со знаменателем 1,6; для отдельных показателей допускается от 1,0 до 2,0 (п. 1.9.2).
| Класс | Название в учебной литературе | Допуски относительно класса Н при знаменателе 1,6 |
|---|---|---|
| Н | нормальной точности | 1 |
| П | повышенной точности | ≈ 0,63 |
| В | высокой точности | ≈ 0,39 |
| А | особо высокой точности | ≈ 0,24 |
| С | сверхвысокой точности | ≈ 0,15 |
Класс точности конкретного типа станка задаёт стандарт на нормы точности этого типа, а если стандарта нет — технические условия (п. 1.9.3). Отсюда практический вывод: в заявке и КП сравнивайте не «класс», а конкретные проверки с цифрами. Например, у плоскошлифовального ПШС-В — параллельность 0,0025 мм на 300 мм и шероховатость до Ra 0,16 мкм, у вертикального шлифовального ВШС — круглость на образце 0,0015 мм.
И ещё одно правило стандарта, важное для старого парка: после среднего и капитального ремонта станок должен соответствовать нормам точности, которые действовали в период его изготовления (п. 1.8). Капитальный ремонт возвращает паспортную точность своего времени — если чертёж требует большего, нужен другой станок.
04Виды металлорежущих станков по универсальности, автоматизации и массе
| Признак | Виды |
|---|---|
| Степень универсальности | универсальные — разные детали малыми партиями; специализированные — однотипные детали разных размеров; специальные — деталь одного типоразмера |
| Степень автоматизации | ручные, полуавтоматы, автоматы, станки с ЧПУ, гибкие производственные модули |
| Масса | лёгкие — до 1 т, средние — 1–10 т, тяжёлые — более 10 т, уникальные — более 100 т |
Массу стоит знать заранее: от неё зависят фундамент, грузоподъёмность крана в цехе и способ доставки.
05Как выбрать металлорежущий станок под деталь: от чертежа к группе станка
Какие металлорежущие станки нужны, решает деталь, а не каталог. Сначала размер и масса заготовки: от них зависят размер стола, межцентровое расстояние и высота центров, диаметр планшайбы. Затем операция и точность — класс точности не стоит завышать, это удорожает деталь. В конце — управление и программа выпуска.
| Деталь и задача | Операция | Группа | Что подберём из каталога |
|---|---|---|---|
| Валы и диски партиями, Ø до 500 мм | точение с ЧПУ | 1 | ТНС с наклонной станиной |
| Кольца, диски, корпуса Ø1600–4000 мм | карусельное точение | 1 | ТКС; от Ø5000 мм — ТКС-Т |
| Вал после термообработки, допуск в микрометрах | круглое шлифование | 3 | КШС-П, КШС-Ч |
| Кольцо или втулка: отверстие, наружная поверхность и торец | вертикальное шлифование | 3 | ВШС, ВШС-2 |
| Плиты, штампы, допуск по параллельности | плоское шлифование | 3 | ПШС-В |
| Станина длиной до 16 м, направляющие | шлифование направляющих | 3 | НШП |
| Корпус редуктора или турбины | расточка | 2 | ГРС, ГРС-Н |
| Корпус клапана, плита, многооперационная обработка | фрезерование, сверление, расточка | ОЦ | ВОЦ, ГОЦ |
| Рамы и плиты длиной до 16 м | фрезерование | 6 | ПОЦ |
| Оснастка и единичные детали ремонтного цеха | фрезерование | 6 | УФС |
Для подбора пришлите чертёж детали или её эскиз с размерами, материал и твёрдость, массу заготовки, допуски и шероховатость, программу выпуска в год и пожелания к системе ЧПУ.
Наши станки
06Как это делают на месте

По одной серии из каждого раздела ветки «Промышленные станки»:
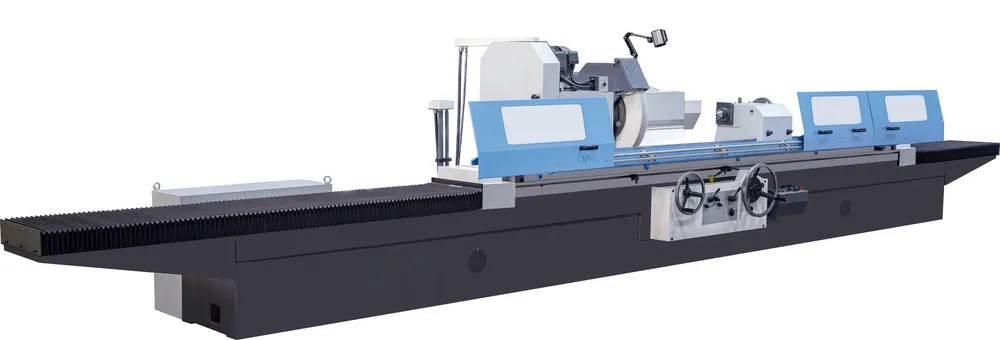
- КШС-П — прецизионный круглошлифовальный с ручным управлением: Ø8–630 мм, Ra 0,04, круглость 1–2 мкм.
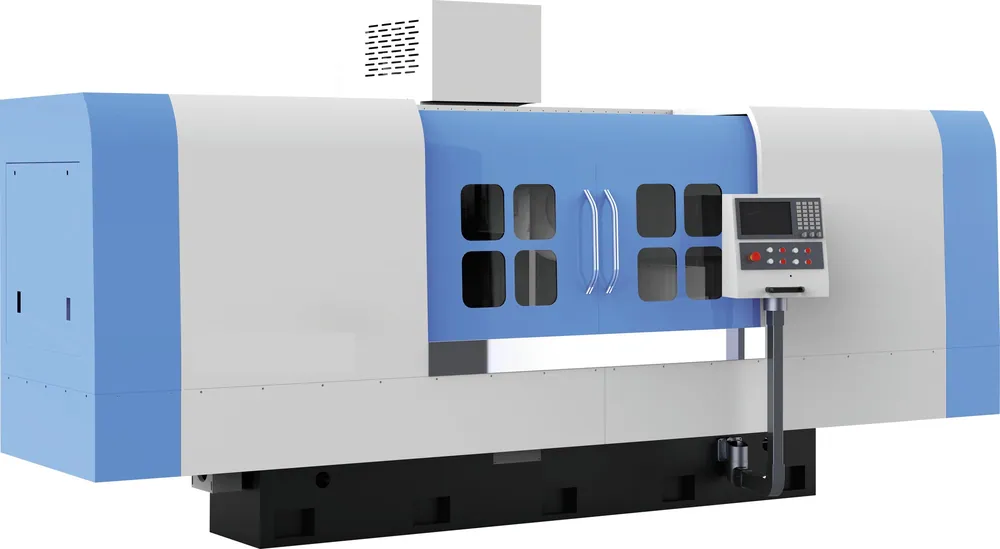
- ВШС — вертикальный шлифовальный с ЧПУ: стол Ø600 и Ø800 мм, револьверная головка на три оправки.
- ПШС-В — высокоточный плоскошлифовальный с ЧПУ: параллельность 0,0025 мм на 300 мм.
- НШП — портальный направляющешлифовальный: стол шириной 1100–3000 мм и длиной до 16 000 мм.
- ПОЦ — портальный обрабатывающий центр: портал 1600–5000 мм, стол до 3500 × 16 000 мм, нагрузка до 80 т.
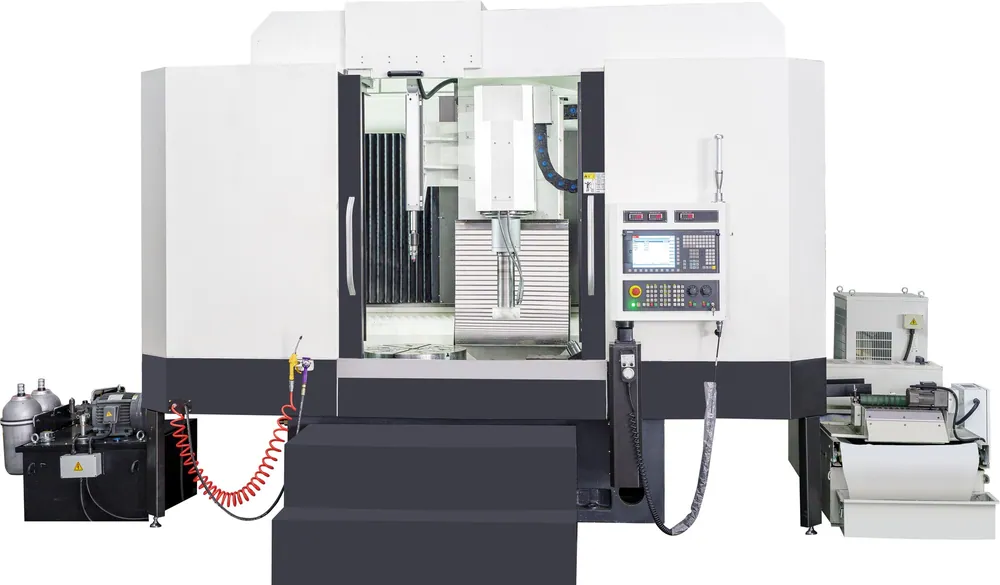
- ВОЦ — вертикальный обрабатывающий центр: стол до 2000 × 900 мм, шпиндель 8000 об/мин, магазин на 24 инструмента.
- ГРС — горизонтально-расточной с поворотным столом: шпиндель Ø130 или Ø160 мм, стол до 2500 × 2500 мм и 20 000 кг.
- ТКС — двухстоечный токарно-карусельный с ЧПУ: Ø1600–4000 мм, детали до 50 т.
- ТНС — токарный с ЧПУ и наклонной станиной 30°: диски до Ø500 мм, пруток до 91 мм.
- УФС — универсальный консольно-фрезерный: стол 230–330 мм, головка поворачивается на 90° вправо-влево и 45° вперёд-назад.
Эти станки мы поставляем, подбираем под деталь и допуск, комплектуем принадлежностями и обучаем операторов и наладчиков. Меняете старый станок — пришлите его паспорт или основные параметры и чертежи типовых деталей: сравним рабочую зону и точность с исполнениями каталога и предложим сопоставимую модель. Сроки, условия поставки и ввода в эксплуатацию назовём в КП.
Вопросы и ответы
Металлорежущие станки — это что?
Станки, которые придают заготовке форму и размеры, снимая металл режущим инструментом: резцом, сверлом, фрезой, абразивным кругом. Обработка давлением, например ковка или штамповка, к ним не относится.
Металлообрабатывающие станки — это то же самое?
Понятие шире. Металлорежущие станки — часть металлообрабатывающего оборудования, к которому обычно относят и машины для обработки давлением. Когда нужен станок под точный размер и шероховатость, речь почти всегда о металлорежущем.
Станки с ЧПУ по металлу — что это?
Станки, у которых перемещениями рабочих органов управляет программа. В старых обозначениях на это указывает индекс Ф1–Ф4, в современных каталогах — слова «с ЧПУ» и марка системы. На наших сериях чаще стоят Siemens и FANUC; систему для выбранного исполнения указываем в КП.
Станки для машиностроения — это какие?
Это не отдельная группа: машиностроительному заводу нужны станки сразу нескольких групп — токарные и карусельные для тел вращения, расточные и обрабатывающие центры для корпусов, шлифовальные для финишной точности. Какие металлорежущие станки войдут в набор, зависит от номенклатуры деталей.
Вы производите эти станки?
Нет. Промышленные станки мы поставляем, подбираем под деталь и допуск, обучаем персонал работе на них. Сами мы производим мобильные станки для ремонта оборудования на месте: расточные, наплавочные, расточно-наплавочные и отдельные модели для фланцев и сёдел арматуры.
Подберём станок под вашу деталь
Пришлите чертёж или эскиз детали, материал, допуски и программу выпуска — предложим вид станка и исполнение; цену и срок поставки назовём в КП.
Источники: ГОСТ и нормативные документы
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (с изм. № 1–3), введён 01.07.1983 — пп. 1.1–1.4, 1.8, 1.9.1–1.9.3.
- Орнис Н. М. Основы механической обработки металлов. — 1968. — § 2 «Классификация металлорежущих станков»: группы ЭНИМС, принцип обозначения, примеры 1620, 1К620, 2106, деление по массе и универсальности.
- Каверзина Н. Н. Методическое пособие для выполнения самостоятельных работ по МДК 01.03 «Металлорежущее оборудование и инструменты». — Братск: БрГУ, 2019 — классификация ЭНИМС, буквы в обозначении, классы точности, деление по автоматизации и массе.
- Можин Н. А., Гришин К. В. Станки с числовым программным управлением: методические указания. — Иваново: ИГТА, 2011 — разд. 1.2 (индексы Ф1–Ф4, Р и М, заводские индексы), разд. 1.3 (выбор станка по размерам заготовки и точности), группы многоцелевых станков; модели 2Р135Ф2-1, 16К20Ф3.
- Статья «Металлорежущий станок», ru.wikipedia.org — сводная таблица типов станков по группам (столбец «Примеры типов»).
Читайте также
 Промышленные станки
Обрабатывающий центр: что это, виды, устройство и как выбратьЧем обрабатывающий центр отличается от станка с ЧПУ, какие бывают типы и как выбрать центр под корпусную детальСтатья · 9 мин чтения
 Промышленные станки
Устройство токарного станка с ЧПУ: узлы, типы, точность и как выбратьИз чего состоит токарный станок с ЧПУ, какие бывают типы, от чего зависит точность и как выбрать станок под детальСтатья · 8 мин чтения
 Промышленные станки
Виды фрезерных станков по металлу: классификация и как выбратьКонсольные, широкоуниверсальные, вертикальные, портальные и ЧПУ-станки: чем отличаются и как выбрать под детальСтатья · 8 мин чтения