Обрабатывающий центр: что это, виды, устройство и как выбрать
Корпус или плиту на универсальном станке ведут через несколько установов, и на каждой перестановке уходят часы и десятые доли миллиметра. Обрабатывающий центр — что это за станок и как он убирает лишние перестановки, разбираем по узлам; затем сравниваем типы обрабатывающих центров: вертикальные, горизонтальные и портальные. В конце — порядок, как выбрать обрабатывающий центр под вашу деталь.
Техническая редакция ЗМС
01Обрабатывающий центр: что это
Обрабатывающий центр (ОЦ, в учебной литературе — многоцелевой станок) — станок с ЧПУ и инструментальным магазином с автоматической сменой инструмента. Он фрезерует, сверлит, растачивает и нарезает резьбу за одну установку детали: программа сама вызывает нужную фрезу, сверло или расточную головку из магазина.
От обычного фрезерного станка с ЧПУ центр отличается двумя признаками: магазином со сменой инструмента без участия оператора и, как правило, более жёсткой рамой под силовые проходы. Отличие от универсального станка ещё заметнее: деталь не снимают и не выверяют заново между операциями. Какие ещё бывают фрезерные станки и когда хватает их — в статье «Виды фрезерных станков по металлу».
Как это влияет на выбор: центр окупается там, где у детали много операций и сторон, а партия повторяется. Для единичной простой детали хватает и более простого станка.
02Устройство обрабатывающего центра
Устройство обрабатывающего центра у всех типов строится из одних и тех же узлов, различается их компоновка:
| Узел | Что делает | На что смотреть при выборе |
|---|---|---|
| Станина и колонна | держат всю конструкцию, гасят вибрацию | масса станка, форма колонны, тип направляющих |
| Шпиндель | вращает инструмент | конус (BT-40, BT-50, ISO 50), частота вращения, мощность и момент |
| Стол или паллета | несёт деталь | размер, допустимая нагрузка, наличие поворота |
| Направляющие и приводы | перемещают узлы по осям X, Y, Z | скольжение или роликовые, винт ШВП |
| Инструментальный магазин | хранит инструмент, меняет его автоматически | число гнёзд, масса и диаметр инструмента, время смены |
| Система ЧПУ | ведёт программу | знакомая вашим программистам система |
| Системы СОЖ и уборки стружки | охлаждение и вывод стружки | СОЖ через шпиндель, транспортёр стружки |
Оси обозначают по стандарту: X, Y, Z — линейные, A, B, C — поворотные; положительным считают направление, при котором инструмент отходит от детали (ГОСТ 23597-79, ИСО 841-74).
Как это влияет на выбор: из всех узлов первыми проверяйте размер стола, конус и магазин — они определяют, что вы обработаете и каким инструментом.
03Типы обрабатывающих центров
Основное деление идёт по положению шпинделя и компоновке:
| Тип | Шпиндель и деталь | Для каких деталей | Чем удобен |
|---|---|---|---|
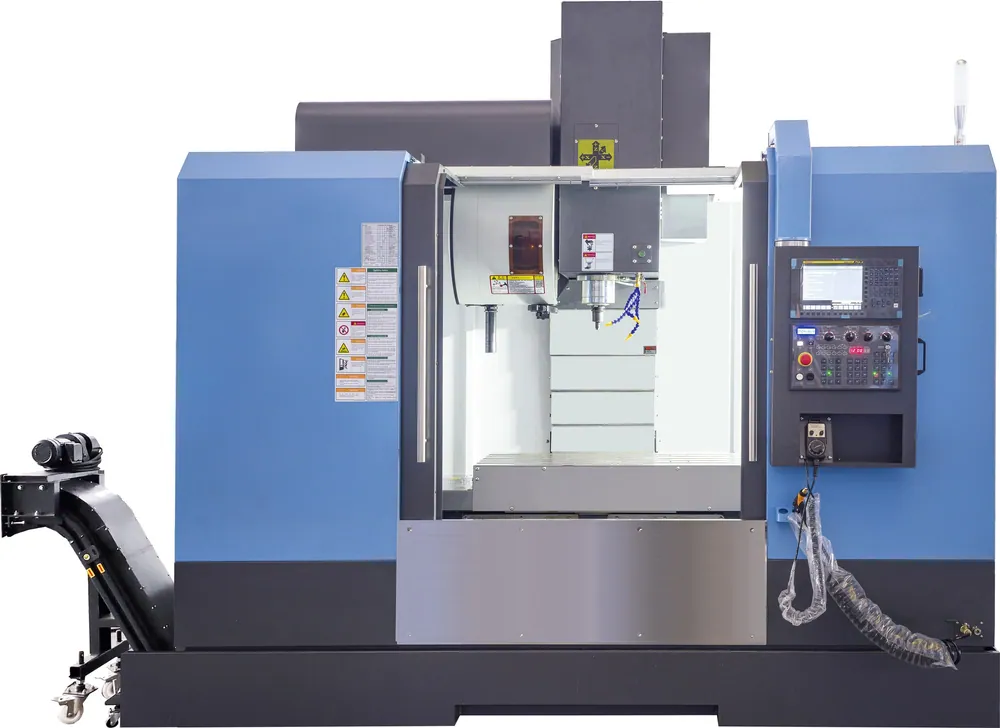
| Вертикальный (ВОЦ) | шпиндель сверху, деталь на столе | плиты, корпуса, пресс-формы, обработка с одной стороны | деталь легко видеть и закреплять, компактная компоновка |
| Горизонтальный (ГОЦ) | шпиндель горизонтально, деталь на поворотном столе | корпуса, обрабатываемые с четырёх сторон | стружка уходит вниз, четыре стороны за один установ |
| Горизонтальный с борштангой | как ГОЦ, плюс выдвижная борштанга | глубокие и соосные отверстия | расточка на вылете без длинной оправки |
| Горизонтальный со сменой паллет | две паллеты, смена поворотом | серийные корпуса | станок режет, пока оператор загружает вторую паллету |
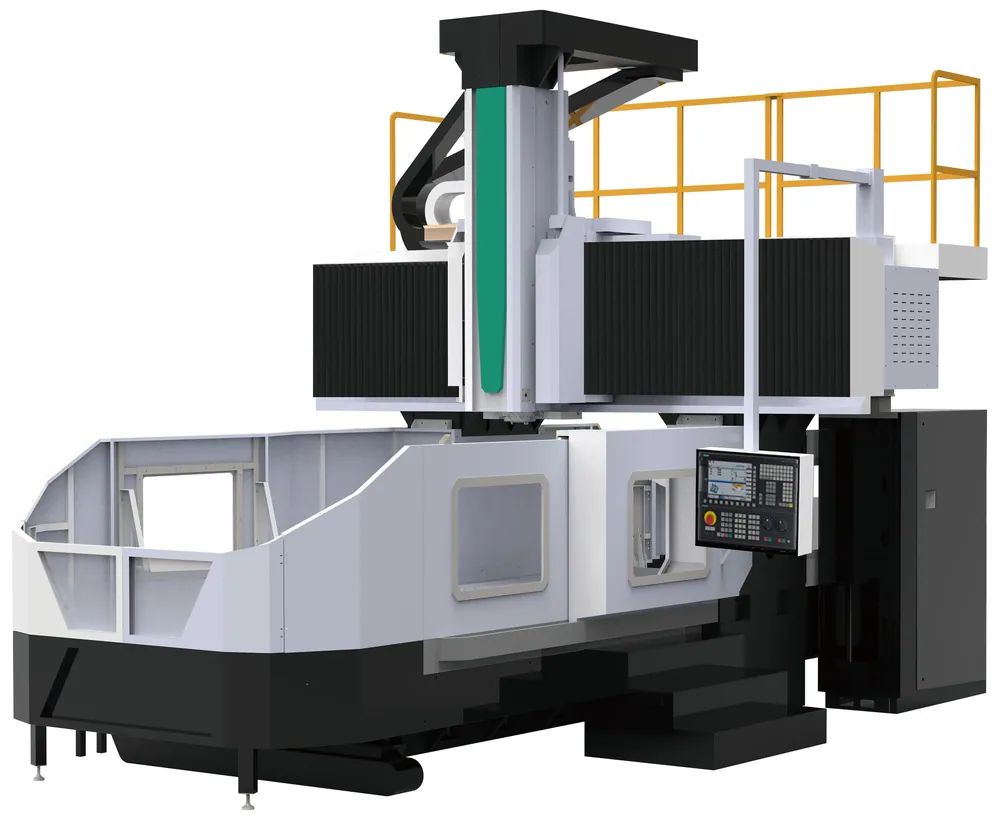
| Портальный (ПОЦ) | шпиндель на поперечине жёсткого портала над деталью на столе | рамы, станины, плиты длиной метры | размер детали ограничен столом, а не консолью |
Отдельно есть пятиосевые центры для сложных поверхностей; здесь мы их не разбираем. Токарно-фрезерный центр устроен иначе — это токарный станок с приводным инструментом и осью Y, о нём в статье «Устройство токарного станка с ЧПУ».
Как это влияет на выбор: деталь, которую удобно обработать с одной стороны, — вертикальный центр. Корпус с отверстиями на нескольких гранях — горизонтальный. Очень крупная деталь — портальный.
04Вертикальный обрабатывающий центр
Вертикальный центр — самый распространённый тип. Серия ВОЦ нашего каталога: 13 исполнений со столом от 1000 × 500 до 2000 × 900 мм, ход X от 800 до 1800 мм, магазин на 24 инструмента, шпиндель до 8000 об/мин. Позиционирование у любого исполнения — не хуже ±0,007 мм, повторяемость — не хуже ±0,005 мм (по JIS 6338, по паспорту серии).
Конус определяет характер работ. BT-40 даёт быструю смену инструмента, BT-50 нужен для тяжёлого фрезерования крупной фрезой. Нагрузка на стол — от 500 кг у младших исполнений до 2000 кг у ВОЦ 1890.
Как это влияет на выбор: сначала габарит детали вместе с приспособлением, затем масса, затем конус. Питание цеха тоже проверяйте заранее: 25 кВА у меньших исполнений и 35 кВА у ВОЦ 1370–1890.
05Горизонтальный обрабатывающий центр
В горизонтальном центре деталь стоит на поворотном столе, и шпиндель подходит к ней с нужной стороны. Серия ГОЦ — 12 исполнений: столы от 500 × 500 до 1500 × 1500 мм, нагрузка до 8000 кг, инструмент в магазине до 25 кг на оправках BT50. Исполнения на направляющих скольжения с моментом шпинделя до 307 Н·м рассчитаны на тяжёлое черновое резание, у ГОЦ 500–800 на роликовых направляющих — на скорость: ускоренные 24 м/мин.
Для расточки глубоких соосных отверстий есть ГОЦ-Б: из шпинделя выдвигается борштанга Ø110 мм с ходом 500 мм, шпиндель держит 770 Н·м длительно. Столы — 1000 × 1000, 1250 × 1250 и 1500 × 1500 мм.
Для серийной работы — ГОЦ-2П с двумя паллетами: смена занимает 16–40 секунд, позиционирование по X, Y, Z — не хуже 0,018 мм, повторяемость — не хуже 0,01 мм.
Как это влияет на выбор: чем больше сторон у детали и чем крупнее партия, тем сильнее выигрыш горизонтального центра. Для единичных простых плит он не нужен.
06Портальный обрабатывающий центр
В портальном центре стойки и поперечина образуют единую жёсткую раму, а деталь лежит на столе под порталом. Серия ПОЦ — 38 исполнений: портал от 1600 до 5000 мм, стол от 1300 × 2000 до 3500 × 16 000 мм, нагрузка на стол 4–80 т, ход по Z 800–1500 мм.
Шпиндель с конусом BT50 на порталах 1600–2800 мм работает до 6000 об/мин, на порталах 3700–5000 мм — до 3500 об/мин через редуктор, который даёт больше момента для силового резания.
Как это влияет на выбор: ширина детали определяет портал, длина — стол, масса — нагрузку. Первые цифры в имени исполнения подсказывают ширину портала, последние — длину стола.
07Как выбрать обрабатывающий центр
Порядок такой, чтобы не выбирать по каталогу, а подбирать под деталь:
- Деталь. Габариты с приспособлением, масса, материал, число сторон обработки.
- Тип. Одна сторона — вертикальный, несколько сторон — горизонтальный, длина метры — портальный.
- Точность. Сравнивайте не слово «высокая», а проверки с цифрами: позиционирование и повторяемость по ГОСТ 27843-2006, а также нормы точности для вашего типа станка. Класс точности станка — по ГОСТ 8-82; завышать его не стоит, это удорожает деталь.
- Шпиндель и инструмент. Конус, момент на низких оборотах для силового резания, число и масса инструментов в магазине.
- Система ЧПУ. Та, на которой работают ваши программисты: для ВОЦ — FANUC, Siemens или Mitsubishi, для ПОЦ — Siemens или FANUC; для ГОЦ, ГОЦ-Б и ГОЦ-2П систему согласуем при подборе.
- Цех. Фундамент, масса, питание, кран, участок под станок.
Для подбора пришлите чертёж детали, материал, допуски и программу выпуска.
Наши станки
08Как это делают на месте


По одной серии на каждую задачу:
- ВОЦ — плиты, корпуса и пресс-формы с одной стороны: 13 исполнений, стол до 2000 × 900 мм, 24 инструмента в магазине.
- ГОЦ — корпус с отверстиями на нескольких гранях без перестановки: поворотный стол от 500 × 500 до 1500 × 1500 мм, нагрузка до 8000 кг.
- ГОЦ-Б — глубокие соосные отверстия без длинной оправки: из шпинделя выдвигается борштанга Ø110 мм с ходом 500 мм.
- ГОЦ-2П — серийные корпуса: пока станок режет, оператор загружает вторую паллету, смена — 16–40 с.
- ПОЦ — рамы и станины длиной в метры: портал 1600–5000 мм, стол до 16 м, нагрузка до 80 т.
Центры поставляем и подбираем под чертёж и допуск, операторов и наладчиков обучаем. Срок, условия поставки и ввод в эксплуатацию указываем в КП под выбранное исполнение. Все серии с таблицами исполнений — в разделе «Обрабатывающие центры с ЧПУ».
Вопросы и ответы
Обрабатывающий центр это что?
Станок с ЧПУ и инструментальным магазином: он сам меняет инструмент и выполняет фрезерование, сверление, расточку и резьбу за одну установку детали.
Обрабатывающий центр с ЧПУ — это то же, что фрезерный станок с ЧПУ?
Нет. У фрезерного станка с ЧПУ инструмент часто меняют вручную или магазин мал. Центр рассчитан на последовательность операций без вмешательства оператора и на более высокие нагрузки.
Фрезерный обрабатывающий центр это какой?
Вертикальный или горизонтальный центр, на котором основная операция — фрезерование плоскостей, пазов и контуров. Такие центры чаще всего используют для корпусных и плоских деталей.
Чем вертикальный центр отличается от горизонтального?
Положением шпинделя. На вертикальном удобно обрабатывать плиты с одной стороны, на горизонтальном — корпуса с нескольких сторон: стол поворачивается, деталь не переставляют.
Что выбрать для крупной рамы или станины?
Портальный центр: деталь лежит на столе под порталом, стол и портал подбирают по её ширине и длине. Исполнение выбирает инженер по чертежу.
Подберём обрабатывающий центр под вашу деталь
По чертежу детали с допусками и программе выпуска инженер определит тип центра — вертикальный, горизонтальный или портальный — и предложит исполнение; цену и срок пришлём в КП.
Источники: ГОСТ и нормативные документы
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» — классы точности Н, П, В, А, С.
- ГОСТ 27843-2006 (ИСО 230-2:1997) «Испытания станков. Определение точности и повторяемости позиционирования осей с числовым программным управлением».
- ГОСТ 23597-79 (ИСО 841-74) «Станки металлорежущие с числовым программным управлением. Обозначение осей координат и направлений движений. Общие положения» — действует, введён 01.07.1980.
- Можин Н. А., Гришин К. В. Станки с числовым программным управлением: методические указания. — Иваново: ИГТА, 2011 — группы многоцелевых станков.
Читайте также
 Промышленные станки
Классификация металлорежущих станков: группы, типы и как выбрать станок под детальГруппы и типы станков, расшифровка модели, классы точности по ГОСТ 8-82 и как перейти от чертежа к станкуСтатья · 10 мин чтения
 Промышленные станки
Устройство токарного станка с ЧПУ: узлы, типы, точность и как выбратьИз чего состоит токарный станок с ЧПУ, какие бывают типы, от чего зависит точность и как выбрать станок под детальСтатья · 8 мин чтения
 Промышленные станки
Виды фрезерных станков по металлу: классификация и как выбратьКонсольные, широкоуниверсальные, вертикальные, портальные и ЧПУ-станки: чем отличаются и как выбрать под детальСтатья · 8 мин чтения