Механическая обработка на месте: какие работы делают без демонтажа и какими станками
Демонтаж крупного узла, перевозка в цех и обратная сборка с центровкой часто занимают больше времени, чем сам ремонт. Механическая обработка на месте меняет схему: станок едет к детали и крепится прямо на ней. Разбираем, какие работы так делают, каким станком закрыть каждую и где без цеха всё-таки не обойтись.
Техническая редакция ЗМС
01Что такое обработка по месту и чем она выгоднее цеха
Обработка по месту — механическая обработка детали там, где она установлена: на машине, в агрегате, на трубопроводе или фундаменте. Переносной станок крепят к самой детали — опорами, планшайбой, цепями, магнитом — или ставят рядом на направляющие.
Что это даёт:
- Нет демонтажа и перевозки. Узел не разбирают и не везут; оборудование стоит только на время обработки.
- Узел не теряет положение. Деталь остаётся на месте, поэтому после ремонта её не центруют заново. Например, при райберовке полумуфт ротор не снимают — повторная центровка не нужна, а риска повредить ротор при перевозке нет.
- Короче ремонт. По нашим данным, райберовка полумуфт станком РБС у турбины укладывается в 8–16 часов, а снятый и отправленный в цех ротор возвращается через 7–14 дней.
- База — сам узел. Станок крепят к детали, поэтому обработанная поверхность сохраняет связь с её базами и соседними поверхностями.
02Механическая обработка на месте: карта работ и станков
| Работа | Типичные узлы | Направление станков | Диапазон линейки ЗМС |
|---|---|---|---|
| Расточка отверстий | проушины и шарниры техники, соосные линии, дейдвудные трубы | мобильные расточные | Ø30–2000 мм |
| Расточка с наплавкой | разбитые проушины, посадочные места под пальцы и втулки | расточно-наплавочные комплексы | Ø30–400 мм |
| Проточка и фрезерование фланцев | фланцы трубопроводов, колонн, теплообменников | станки для фланцев | Ø до 8000 мм |
| Фрезерование плоскостей | станины, фундаменты агрегатов, разъёмы турбин | портально-фрезерные | станина до 5000 мм, плоскостность до 0,2 мм |
| Проточка валов | шейки валов, арматура, насосы | переносные токарные | валы Ø50–450 мм, арматура и насосы Ø до 1450 мм |
| Шпоночные пазы | валы, которые долго снимать | шпоночно-фрезерные | ход вдоль вала до 450 мм |
| Шлифовка и притирка сёдел | задвижки и клапаны | шлифовально-притирочные | DN 6–2000 |
| Райберовка | полумуфты турбин, фланцы валопроводов | райберовочные | РБС — Ø30–100 мм |
| Сверление крупных отверстий | фланцы башен, опорно-поворотные устройства кранов | переносные сверлильные | до Ø125 мм |
Диапазон в таблице — по всей линейке направления, все направления — в каталоге. Конкретную модель подбирают по размеру детали, способу крепления и питанию на объекте.
03Обработка мобильными станками по отраслям
Одни и те же операции встречаются в разных отраслях — меняются узлы и окно, которое есть на ремонт:
- Спецтехника, стройка, горнодобыча, сельское хозяйство. Проушины и шарниры экскаваторов, погрузчиков, тракторов, карьерной техники — расточка и наплавка без эвакуации машины с участка; подробнее — в обзоре «Ремонт дробилок и горного оборудования на месте».
- Энергетика: ТЭС, ГРЭС, АЭС. Полумуфты роторов, шейки валов турбин и электродвигателей, разъёмы турбин, арматура — в сроки ППР.
- Нефтепереработка, нефтегаз, химия. Фланцы трубопроводов, колонн, теплообменников и реакторов, запорная арматура, насосы, рамы компрессоров.
- Металлургия. Клети прокатных станов, станины и направляющие, насосы и цилиндры.
- Судостроение и судоремонт. Дейдвудные трубы, фундаменты под главные и вспомогательные механизмы, фланцы валопроводов.
- Ветроэнергетика и краностроение. Болтовые отверстия во фланцах башен и в опорно-поворотных устройствах кранов.
04Ремонт оборудования на месте: пять вопросов перед выбором станка
- Какая поверхность и какой размер. Отверстие — диаметр и длина; фланец — наружный диаметр и тип уплотнительной поверхности; плоскость — длина и ширина; арматура — DN и тип седла.
- За что крепить станок. Внутреннее или наружное крепление, опоры на детали, магнит или цепь. Например, станки для фланцев серии СОФ-В зажимаются изнутри, СОФ-Н 300 — снаружи; шпоночно-фрезерный МФШС-24 ставят на вал через призматическое основание, а ШФС обтягивают цепями прямо на валу. К базе крепления нужен свободный доступ.
- Какая точность нужна и по какому документу. Посадочное отверстие — квалитет из чертежа, например H7 по ГОСТ 25346-2013. Уплотнительная поверхность фланца — без вмятин, задиров и механических повреждений, с шероховатостью по исполнению (ГОСТ 33259-2015). Затвор арматуры — класс герметичности по ГОСТ 9544-2015.
- Какое питание есть на объекте. Сеть, сжатый воздух или только ручной инструмент. Пример — станки для фланцев: СОФ 350Р работает без питания, СОФ 560Э — от дрели, СОФ 610П и серия СОФ-В — пневматические.
- Как станок попадёт к детали. Вес, габариты, проход через люк или подъём на высоту. Для судовых фундаментов, например, есть разборный портал ЭПФС 4500 — он собирается прямо на борту.
05Где обработка мобильными станками не заменит цех
Честно о границах метода:
- Закалённые поверхности. Стали твёрже 35–40 HRC по правилам технологии обрабатывают абразивом — шлифованием, хонингованием, притиркой. Для твёрдых сёдел задвижек от 35 HRC в линейке есть высокоскоростные шлифовальные станки ШВС.
- Трещины, изгиб, коробление. Сначала дефектация и устранение дефекта, механообработка — после.
- Точность выше паспортной. Если чертёж требует точнее, чем указано в характеристиках переносного станка, деталь везут на цеховой станок.
- Узел всё равно разобран. Когда при капитальном ремонте деталь уже снята, а цех рядом, стационарный станок бывает проще.
06Обработка без демонтажа: купить станок или заказать работу
| Ситуация | Что рациональнее |
|---|---|
| Работа разовая, узел единственный | Заказать выездную обработку — например, нашу выездную механообработку |
| Однотипные работы повторяются: парк техники, арматура на каждом ППР | Свой станок и обученный персонал |
| Работ много и они разные | Набор станков под основные задачи, подобранный по перечню узлов |
Свой станок окупается, когда работа повторяется: вы не ждёте подрядчика и ремонтируете в своё окно ППР. По заявке рассчитаем стоимость, сроки и окупаемость; таблица затрат и формула — в статье «Мобильный станок или подрядчик».
07Как проходит работа: от заявки до первой обработки
- Задача. Вы присылаете фото узла, размеры или чертёж и описываете условия на объекте.
- Подбор. Подбираем станок, оснастку и расходники; если данных не хватает, специалист приезжает на замер. Станок можно доработать под задачу.
- Поставка. Модели собственных расточных и наплавочных линеек есть на складе и отгружаются в течение 3 рабочих дней после оплаты; доставка — транспортной компанией по вашему выбору.
- Обучение. Учим персонал заказчика: установка на деталь, выверка, режимы, контроль размера.
- Работа и поддержка. Обработку ведёт ваш персонал в своё окно ремонта. Вопросы решаем в мессенджерах, а расходники и ЗИП отправляем в течение 24 часов.
Наши станки
08Как это делают на месте
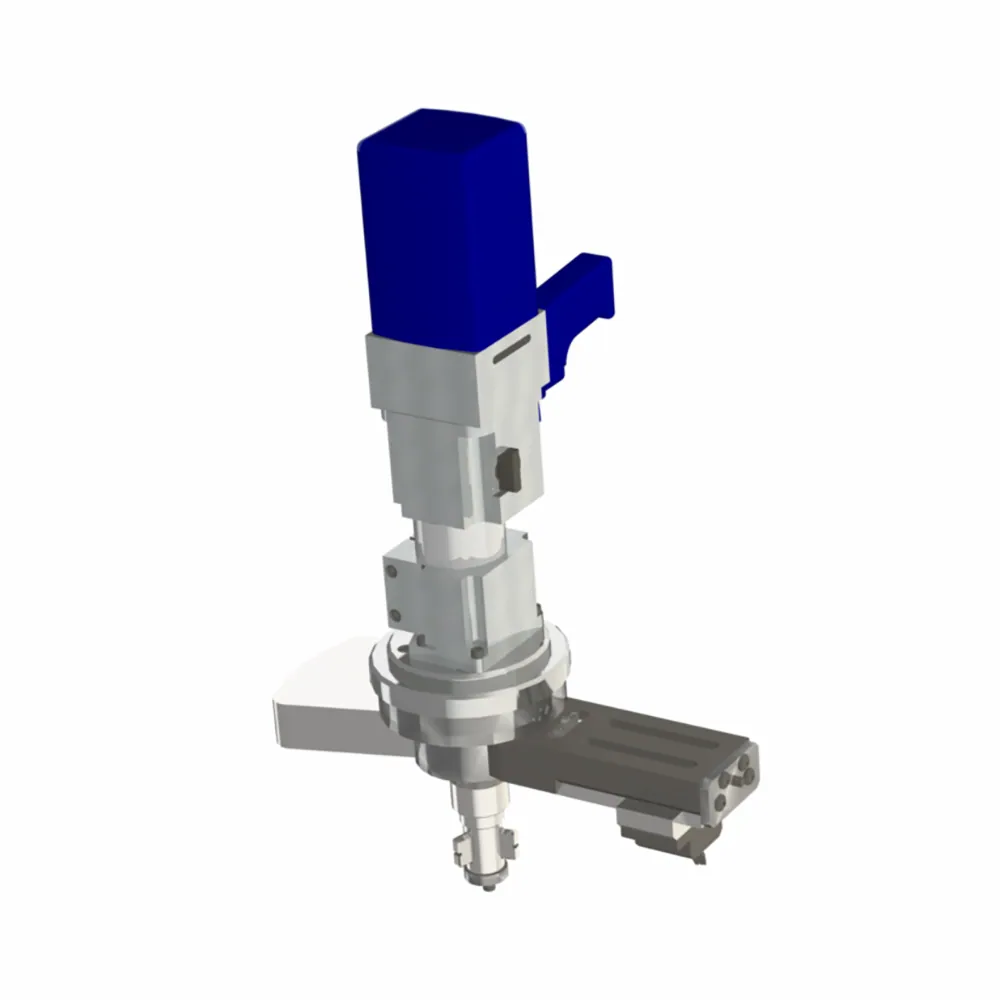

- МРС 400С — расточка проушин и посадочных мест Ø50–400 мм прямо на технике: сервопривод 1,5 кВт, автоматическая и ручная подача, квалитет H7 и Ra 1,6. Наша собственная разработка; гарантия 36 месяцев на станок и 24 — на электронику.
- СОФ 560Э — проточка фланцев Ø100–560 мм с отверстием от 60 мм, привод от дрели, 18,5 кг. Собственное производство; удобен для ремонтных служб, которым нужен лёгкий станок без пневмосети.
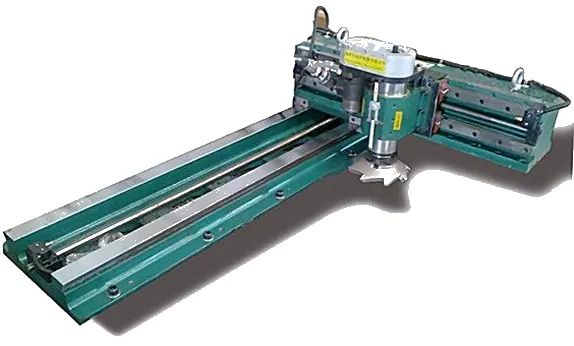
- ППФС 5000 — портальный фрезерный станок для больших плоскостей: зона до 4500 × 2000 мм, сервоприводы на трёх осях, плоскостность не хуже 0,2 мм, шероховатость Ra 3,2 мкм. Документация — по требованиям ЕСКД.
- ШПС 350 — шлифовка и притирка сёдел арматуры DN 50–350 на месте, глубина 600 мм, все диски в комплекте. Наш станок для ремонта арматуры в окно ППР.
Вопросы и ответы
Что значит обработка по месту?
Это механическая обработка детали без её снятия: переносной станок привозят к узлу и крепят прямо на деталь или рядом с ней. Так растачивают отверстия, протачивают фланцы и валы, фрезеруют плоскости и пазы, притирают сёдла арматуры.
Какую точность дают мобильные станки?
Она зависит от станка. Расточные МРС 200Р, 200А и 400С дают квалитет H7 и Ra 1,6, райберовочный РБС — H7, портал ППФС 5000 — плоскостность не хуже 0,2 мм и Ra 3,2 мкм. Если чертёж требует точнее, скажем об этом при подборе.
Нужно ли останавливать оборудование?
Да. Узел выводят в ремонт и останавливают: станок крепится к неподвижной детали. Обработку обычно планируют на окно ППР, а демонтаж и перевозка из графика выпадают.
Что подготовить для подбора станка?
Фото узла, основные размеры или чертёж, сведения о питании на объекте и о доступе к детали. Если чертежа нет, специалист приедет на замер.
Научите ли работать на станке?
Да, персонал заказчика обучаем. По расточным, наплавочным и расточно-наплавочным станкам обучение бесплатное: до 8 часов на нашем производстве, с сертификатом.
Подберём станок под вашу задачу
Ответьте на вопросы подборщика: что обрабатываете, размер детали, где стоит оборудование и какое питание есть на объекте. Можно приложить фото узла или чертёж — подберём станок, а цену и срок поставки укажем в КП.
Источники: ГОСТ и нормативные документы
- ГОСТ 25346-2013 (ISO 286-1:2010), введён с 01.07.2015 — квалитеты и поля допусков отверстий (H7).
- ГОСТ 33259-2015 «Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250», введён с 01.04.2016 — п. 8.2 (на уплотнительных поверхностях не допускаются вмятины, задиры, механические повреждения), рисунок 3, примечание 3 (шероховатость уплотнительных поверхностей по исполнениям).
- ГОСТ 9544-2015 «Арматура трубопроводная. Нормы герметичности затворов» — классы герметичности.
- Чеботарёв М. И., Кадыров М. Р., Андреев А. В. Организация процесса восстановления деталей при ремонте машин: учеб. пособие. — Краснодар: КубГАУ, 2017. — разд. 1.3, правило 9 (обработка сталей твёрже 35–40 HRC абразивом).
Читайте также
 Выбор и закупка
Мобильный станок или подрядчик — что выгоднее и когда лучше цех: расчёт на ваших цифрахСвой станок, подрядчик или цех: таблица затрат, формула окупаемости и признаки, когда станок окупитсяСтатья · 8 мин чтения
 Выбор и закупка
Закупка станков по 44-ФЗ и 223-ФЗ: техническое задание, документы, ПП № 719Как закупить мобильный станок по 44-ФЗ и 223-ФЗ: шаблон ТЗ, национальный режим, ПП № 719, чек-лист документовСтатья · 11 мин чтения
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения