Способы восстановления валов: ремонт, технология и что можно сделать на месте
Изношенная шейка под подшипник, смятый шпоночный паз или канавка под манжетой останавливают агрегат, а новый вал приходится ждать неделями. Разберём способы восстановления валов, от чего зависит выбор, как выглядит технология восстановления вала и какие работы можно сделать на месте, не вынимая ротор.
Техническая редакция ЗМС
01Виды ремонта вала по дефекту
| Дефект | Признаки | Чем восстанавливают | Где |
|---|---|---|---|
| Износ шейки под подшипник качения | подшипник провернулся, на шейке следы проворота | наплавка или ремонтная втулка с проточкой в номинал; при малом износе — металлополимер | на месте, если есть доступ к шейке |
| Износ шейки скольжения | задиры, риски, овальность | проточка или шлифование под вкладыш ремонтного размера; наплавка с обработкой в номинал | на месте или в цеху |
| Канавка под манжетой | кольцевой износ под кромкой уплотнения | ремонтная втулка; наплавка с проточкой | на месте |
| Смятый шпоночный паз | люфт шпонки, смятие стенок | паз увеличенной ширины под ступенчатую шпонку или новый паз со смещением по окружности | на месте или в цеху |
| Повреждённая резьба | сорванные витки | резьба ремонтного размера; наплавка и новая резьба | на месте при доступе, иначе в цеху |
| Изношенные шлицы | смятие, люфт соединения | наплавка и обработка шлицев | в цеху |
| Изгиб | биение сверх допуска | правка с контролем биения | в цеху |
| Трещина | видна при осмотре или неразрушающем контроле | как правило, замена; решение — по документации и расчёту | — |
02Способы восстановления валов: сравнение
| Способ | Суть | Плюсы | Ограничения | На месте |
|---|---|---|---|---|
| Ремонтный размер | шейку протачивают или шлифуют до меньшего диаметра, ответную деталь ставят ремонтного размера | быстро, без нанесения металла | вал теряет сечение; для стандартного подшипника качения не подходит — его внутреннее кольцо имеет стандартный размер | да |
| Ремонтная втулка | шейку протачивают, ставят втулку и обрабатывают в номинал | вал не нагревают сваркой | сечение вала под втулкой меньше — нужна проверка прочности; втулку закрепляют от проворота | проточка — да, втулку готовят заранее |
| Наплавка с обработкой | наплавляют металл, затем протачивают в номинал | возвращает номинал даже при большом износе | нагрев может повести вал — после наплавки проверяют биение | да |
| Газотермическое напыление | порошок или проволоку распыляют на подготовленную поверхность | мало нагревает деталь | тонкий слой, нужна подготовка поверхности и специальное оборудование | чаще в цеху |
| Гальваника: хромирование, железнение | металл осаждают в электролите | тонкий ровный слой | только при малом износе, нужны ванны | нет |
| Металлополимер | шейку восстанавливают полимерным композитом | без нагрева | нагрузка и температура — в пределах, указанных изготовителем материала | да |
| Электроконтактная приварка ленты | ленту приваривают к шейке импульсами тока | малый нагрев детали | нужна специальная установка | нет |
Как выбрать:
- Посадка под подшипник качения — только восстановление в номинал: наплавка, втулка, напыление или полимер. Ремонтный размер здесь не работает.
- Шейка скольжения — ремонтный размер, если есть вкладыши под него; иначе наплавка.
- Большой износ на крупном валу — наплавка: она возвращает металл там, где втулке не хватит стенки.
- Трещина на ответственном валу — замена, восстановление допустимо только по решению конструктора.
03Технология восстановления вала: шесть шагов
- Дефектовка. Микрометром замеряют шейки в двух плоскостях и нескольких сечениях, индикатором — биение; осматривают галтели и пазы на трещины.
- Выбор способа и размера — по чертежу и ремонтной документации; виды ремонтных документов задаёт ГОСТ 2.602-2013.
- Подготовка. Изношенный слой протачивают до чистого металла, снимают масло и следы коррозии.
- Восстановление. Наплавка, втулка, напыление или полимер — по выбранному способу.
- Механическая обработка. Черновая и чистовая проточка, при необходимости шлифование.
- Контроль. Диаметр — в допуске по чертежу, биение — в норме. Шероховатость посадок под подшипники качения нормирует ГОСТ 3325-85: для подшипников класса 0 на валах до 80 мм — Ra не более 1,25 мкм, св. 80 до 500 мм — не более 2,5 мкм.
Как пройти шаги 3 и 5 без снятия вала, разобрано в статье о проточке вала на месте, а сама наплавка — в статье о видах и способах наплавки.
04Почему восстановленный вал снова выходит из строя
- Шейку под подшипник качения проточили под ремонтный размер. Кольцо садится с зазором и проворачивается снова — для таких посадок нужен номинал.
- После наплавки не проверили биение. Вал повело от нагрева, и агрегат начинает вибрировать.
- Не устранили причину износа. Несоосность с приводом, плохая смазка или перекос подшипника снова изнашивают шейку — после ремонта проверяют центровку агрегата.
- Испортили галтель. Острый переход или подрез на месте плавного радиуса становится концентратором напряжений; радиусы восстанавливают по чертежу.
- Втулку не зафиксировали. Без натяга или стопорения она проворачивается на валу.
05Ремонт валов на месте: что можно, а что только в цеху
| Работа | Условие на месте | Чем |
|---|---|---|
| Проточка шейки на конце вала | есть доступ к торцу и центровое отверстие | ТШВ, валы Ø50–450 мм |
| Проточка шейки, когда к торцу не подобраться | вокруг шейки есть место для станка | ОТВ — охватывает вал снаружи |
| Наружная наплавка шейки | станок можно закрепить у вала | МНК 750, Ø20–750 мм |
| Наплавка концевой шейки | вал свободно вращается в своих опорах | ТВ — проворачивает вал и ведёт горелку |
| Расточка изношенного посадочного отверстия в корпусе насоса или турбины | станок крепится на корпус | ПТС, Ø до 800 мм |
| Правка, шлицы, гальваника, термообработка | — | только цех |
Чтобы подобрать станок, пришлите диаметр и длину изношенного участка, фото того, как вал выходит из агрегата, и укажите, есть ли центровое отверстие в торце, сколько места вокруг шейки и какое питание на площадке. Для примера: ТШВ 30 при вращении описывает окружность Ø495 мм.
Наши станки
06Как это делают на месте
- ТШВ — вал остаётся в агрегате: станок крепят на торец по центровому отверстию и протачивают шейки Ø50–450 мм. Вертикальный вал не нужно укладывать: ТШВ 30 работает горизонтально, вертикально и под любым углом, ТШВ 50 — в том числе сверху вниз. Черновой и чистовой проход — одним станком (подача 0–0,6 мм/об), а электропривод от 220 В избавляет от трёхфазной линии к агрегату; пневмопривод — по заказу.
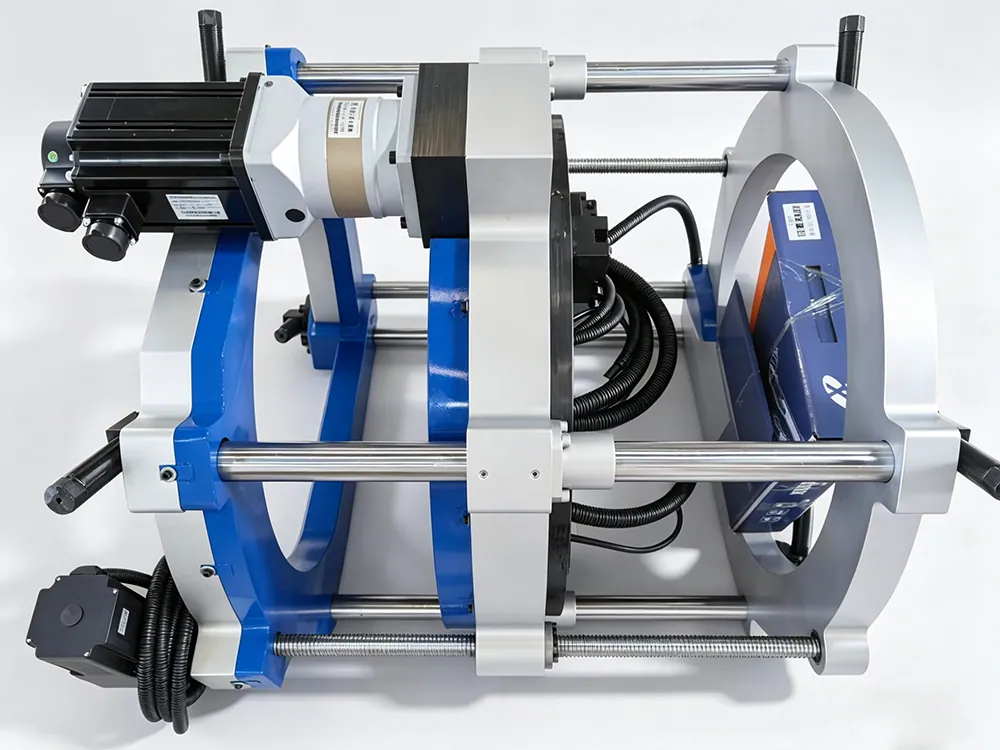
- ОТВ — когда торец закрыт или в нём нет центрового отверстия: станок охватывает вал снаружи и зажимается на нём радиальными упорами. Ручной подачи нет — суппорт по кругу ведёт серводвигатель, вдоль оси двигает шаговый.
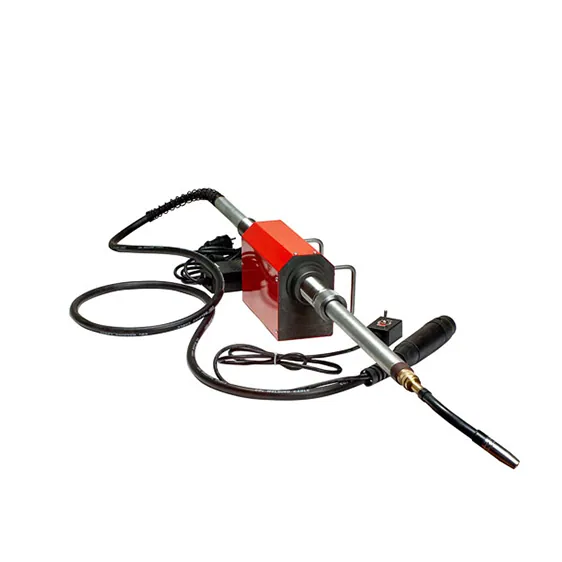
- МНК 750 — когда шейку нужно вернуть в номинал: наплавляет валы Ø20–750 мм снаружи прямо у агрегата, весит 7 кг и стоит на собственном штативе. Тем же станком наплавляют отверстия и торцы — второе оборудование не нужно.
- ПТС — когда изношена не шейка, а посадочное отверстие корпуса: станок крепят на корпус и растачивают Ø до 800 мм с автоматической осевой и радиальной подачей, корпус в цех не везут.
ТШВ, ОТВ и ПТС мы поставляем, подбираем исполнение по фото агрегата и обучаем персонал при поставке; все исполнения — в разделе «Переносные токарные станки». На МНК 750, станок нашей собственной линейки, гарантия 36 месяцев, на электронику — 24. Если нужен не станок, а сам ремонт, посмотрите услугу «Восстановление валов на месте».
Вопросы и ответы
Ремонт вала — это что?
Возврат валу размеров, формы и состояния поверхности, при которых он снова работает в агрегате: от проточки шейки до наплавки, установки втулки или нового шпоночного паза. Вид ремонта вала выбирают по результатам дефектовки — по таблице дефектов в начале статьи.
Какой способ восстановления вала надёжнее?
Тот, что возвращает посадку без ослабления вала. Для шеек под подшипники качения — восстановление в номинал наплавкой или втулкой; ремонтный размер для них не подходит.
Можно ли наплавить шейку вала без демонтажа?
Да, если к шейке есть доступ: МНК 750 наплавляет валы Ø20–750 мм на собственном штативе, ТВ — концевые шейки, проворачивая вал в его опорах. После наплавки проверяют биение и протачивают шейку в размер.
Нужен ли чертёж, чтобы подобрать станок для обработки шейки вала?
Чертёж ускоряет подбор, но хватит и эскиза с размерами: диаметр и длина шейки, расстояние до торца и до корпуса, наличие центрового отверстия. Приложите фото узла.
Когда вал лучше заменить?
При трещинах, изгибе, который не исправить правкой, и износе, после которого вал не проходит по прочности. Решение принимают по ремонтной документации и расчёту.
Подберём станок под ваш вал
Напишите диаметр и длину изношенной шейки и как вал выходит из агрегата, приложите фото или эскиз. Скажем, какой станок встанет у вашего вала — для проточки или для наплавки, — и пришлём КП: цена, срок поставки, комплектация.
Источники: ГОСТ и нормативные документы
- ГОСТ 3325-85 «Подшипники качения. Поля допусков и технические требования к посадочным поверхностям валов и корпусов. Посадки» (действует, с Изменением № 1) — п. 2.1, таблица 3 (Ra посадочных поверхностей валов).
- ГОСТ 2.602-2013 «ЕСКД. Ремонтные документы» (действует с 01.06.2014).
- Восстановление деталей машин: справочник / Ф. И. Пантелеенко, В. П. Лялякин, В. П. Иванов, В. М. Константинов; под ред. В. П. Иванова. — М.: Машиностроение, 2003. — разд. 3.5 «Наплавка покрытий», 3.6 «Электроконтактная приварка металлического слоя», 3.7 «Напыление материала», 3.12; гл. 5 «Восстановление свойств деталей»; разд. 6.3 «Восстановление типовых деталей».
Читайте также
 Валы, токарная обработка, сверление
Проточка вала на месте: как проточить шейку без демонтажаКак проточить шейку, не вынимая вал: схемы установки станка, подготовка, порядок работ и приёмкаСтатья · 7 мин чтения
 Валы, токарная обработка, сверление
Магнитный сверлильный станок: какой лучше и как выбрать по мощности, магниту и диаметру сверленияКак выбрать магнитный сверлильный станок по диаметру, приводу и магниту — и что спросить у продавцаКак выбрать · 9 мин чтения
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения