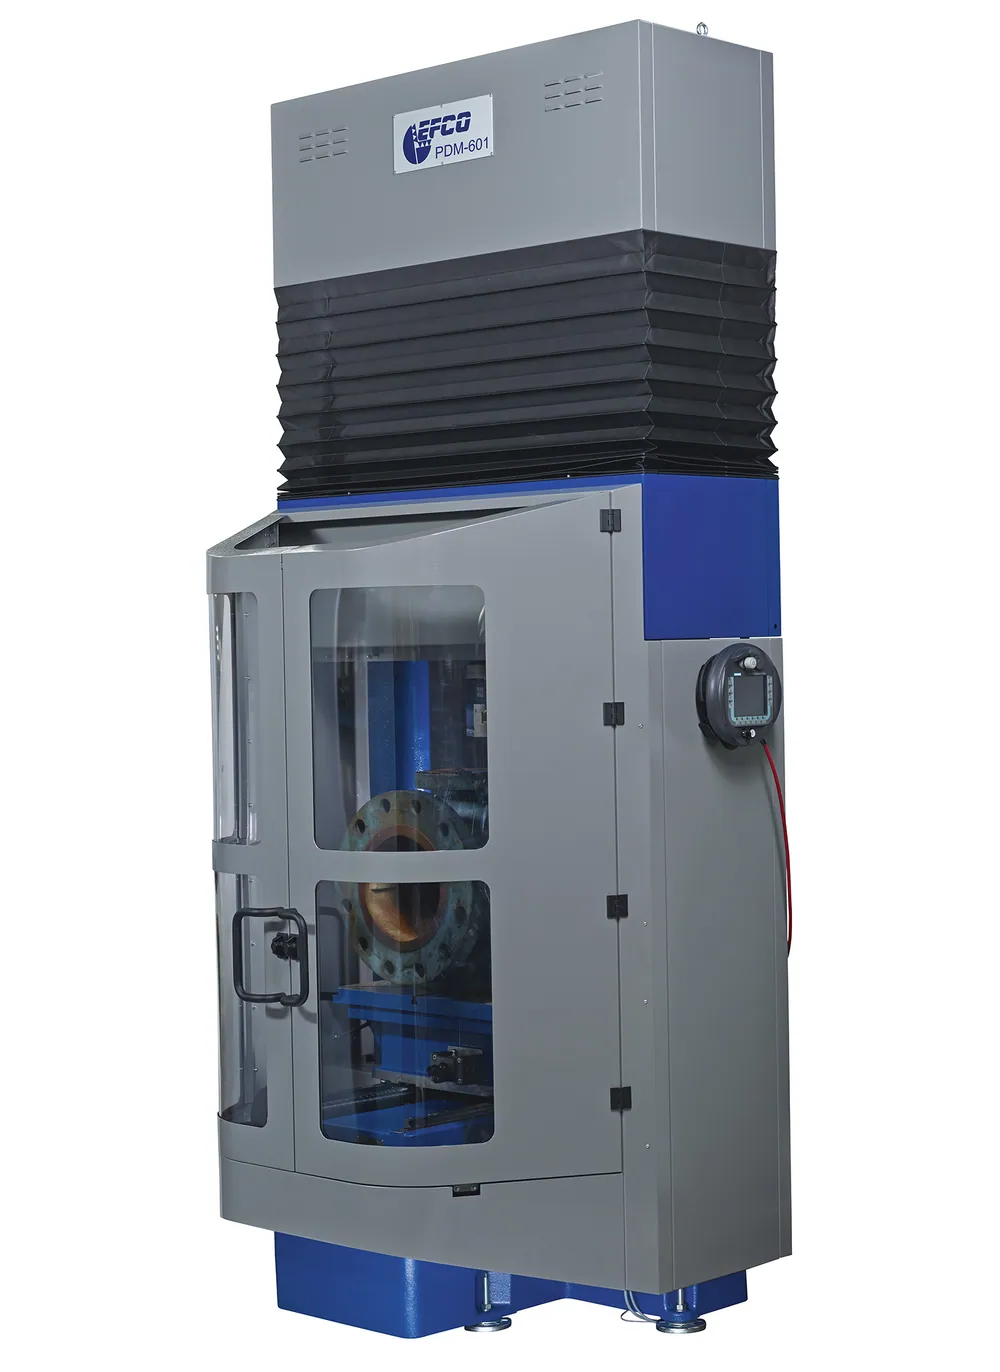
Стационарный токарный станок с ЧПУ для деталей арматуры СТА — обработка Ø80–1050 мм
Вертикальный станок с ЧПУ для цеха ремонта арматуры: Ø80–1050 мм, наклонный стол ±12°
 1 / 2
Исполнения
Выберите строку — кнопка «КП» запросит предложение на это исполнение.
| Исполнение | Ø обработки, мм | Стол, мм | Ø зажима, мм | Нагрузка на стол, кг | Высота под головкой, мм | Наклон стола | Действие |
|---|---|---|---|---|---|---|---|
| 80–600 | 600 × 600 | до 700 | до 500 | до 650 | ±12° | ||
| 80–1050 | 1000 × 1000 | до 1050 | до 2000 | до 1300 | ±12°, с электроприводом | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | |||||||
Какие задачи решает
На потоке капитального ремонта задвижек и клапанов время уходит не столько на резание, сколько на установку и выверку каждой детали. Стационарный токарный станок с ЧПУ СТА рассчитан на ремонтный цех: деталь ставят на подвижный стол, а обе уплотнительные поверхности клина задвижки обрабатывают за одно закрепление, меняя только угол наклона стола. Диаметр обработки — от 80 до 1050 мм.
- Осевое, радиальное и коническое точение цилиндрических уплотнительных поверхностей.
- Обработка радиусов на задвижках, клапанах и обратных клапанах.
- Обработка обеих уплотнительных поверхностей клина задвижки за одно закрепление.
- Обработка фланцев, корпусов насосов и цилиндров.
- Капитальный ремонт задвижек и другой запорной арматуры в цехе.
Почему выбирают СТА
Вертикальная ось — нет прогиба оправки
На большой глубине расточная оправка не прогибается, как при горизонтальной схеме, и геометрия уплотнения сохраняется.
Две стороны клина — одно закрепление
Наклонный стол поворачивается на ±12°: угол меняют, деталь не перезакрепляют. Меньше установок — меньше ошибок и времени на выверку.
Удобная загрузка
Подвижный стол упрощает установку и снятие тяжёлых деталей: у СТА 1 он смещается на +75/−300 мм.
Без глубоких знаний ЧПУ
Стандартные циклы обработки уже запрограммированы. У СТА 2 доступно и свободное программирование циклов.
Оператор не стоит у открытой детали
Зону обработки закрывает эргономичный кожух — меньше рисков для людей в ремонтном цехе.
Тяжёлая арматура — на том же потоке
СТА 2 принимает детали до 2000 кг на стол 1000 × 1000 мм: наклон меняют от электропривода, а ось стола зажимается гидравликой — угол под вторую сторону тяжёлого клина выставляют без ручной регулировки. Бывает с одним или двумя наклонными столами.
Кому подойдёт
Ремонтным заводам и цехам арматуры
оборудование ремонта задвижек и клапанов на потоке капитального ремонта.
Сервисным компаниям, которые ведут ремонт трубопроводной арматуры заказчиков у себя в цехе.
Кому лучше другая модель
Если арматуру нельзя снять с трубопровода, выбирайте переносные ПТС или ПТС-ЧПУ. Притирку сёдел после проточки выполняют шлифовально-притирочными станками.
Как выбрать исполнение
- СТА 1 — обработка Ø80–600 мм, стол 600 × 600 мм, зажим до Ø700 мм, деталь до 500 кг, высота под головкой до 650 мм, шпиндель 0–200 об/мин.
- СТА 2 — обработка Ø80–1050 мм, стол 1000 × 1000 мм, зажим до Ø1050 мм, до 2000 кг на стол, высота под головкой до 1300 мм.
- Диаметр обработки больше 600 мм или деталь тяжелее 500 кг — берите СТА 2.
Как проходит работа
- Деталь устанавливают на подвижный стол и закрепляют.
- Стол наклоняют на угол первой уплотнительной поверхности.
- Запускают стандартный цикл: осевое, радиальное или коническое точение.
- Меняют угол стола и обрабатывают вторую поверхность без перезакрепления.
- Проверяют размеры и передают деталь на притирку и испытания.
Похожие модели
Другие станки раздела «Переносные токарные станки».

ПТС
Ø до 800 ммПереносной токарный станок для арматуры, насосов и турбин: Ø до 800 мм, автоподача по двум осям
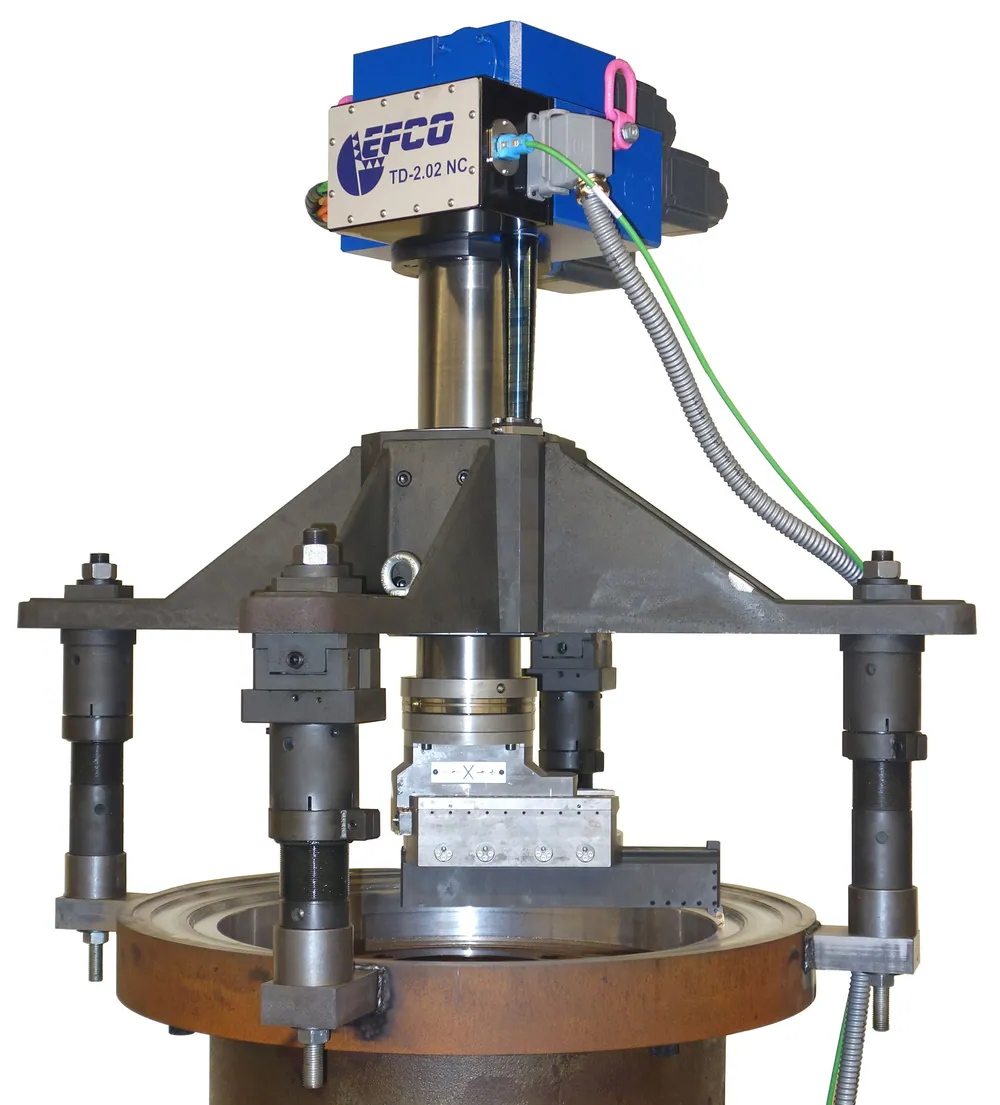
ПТС-ЧПУ
Ø до 1450 ммДве оси с ЧПУ и готовые циклы: уплотнения, конусы, радиусы, канавки, Ø до 1450 мм
ТШВ
Ø50–450 ммПроточка шеек валов без снятия: Ø50–450 мм, крепление на торец, горизонтально и вертикально
ОТВ
Обточка шеек валов на месте: станок охватывает вал снаружи, суппорт вращается от сервопривода, подача автоматическая
Статьи по теме
Валы, токарная обработка, сверление
Способы восстановления валов: ремонт, технология и что можно сделать на местеКак выбрать способ ремонта вала по виду износа и какие работы делают на месте, не вынимая вал из агрегатаСтатья · 8 мин чтения
Валы, токарная обработка, сверление
Проточка вала на месте: как проточить шейку без демонтажаКак проточить шейку, не вынимая вал: схемы установки станка, подготовка, порядок работ и приёмкаСтатья · 7 мин чтения
 Фрезерование на месте
Фрезерование шпоночного паза на месте: когда это выгоднее, чем снимать валСравнение с демонтажом, размеры пазов по ГОСТ 23360-78 и шпоночно-фрезерные станки, которые ставят прямо на валСтатья · 8 мин чтения
Вопросы и ответы
Можно ли использовать станок на объекте?
Нет, СТА — стационарный станок для цеха. Для работы на объекте подойдут переносные ПТС и ПТС-ЧПУ.
Какую массу детали выдерживает стол?
До 500 кг у СТА 1 и до 2000 кг на стол у СТА 2.
Нужен ли программист?
Нет. Стандартные циклы запрограммированы; у СТА 2 при необходимости циклы можно программировать свободно.
Какое питание нужно?
СТА 1 — 400 В, 50 Гц. СТА 2 — 380–480 В, 50/60 Гц.
Какой наклон стола?
±12° у обоих исполнений. У СТА 2 наклон регулируется от электропривода.
Какая гарантия и обучите ли операторов?
Условия гарантии — в коммерческом предложении. По перечню ваших задвижек и клапанов заранее проверим, хватит ли стола и высоты под головкой, а операторов обучим работе со стандартными циклами.
Подберём станок под вашу номенклатуру арматуры
Напишите, какие задвижки и клапаны ремонтируете — DN, массу, объём в год — подберём исполнение и пришлём КП с ценой и сроком поставки.