Как работает кромкорез по металлу и какой выбрать
Фаска после болгарки выходит разной по длине кромки, и сварщик подгоняет её перед каждым швом. Ручной фрезерный кромкорез устроен иначе: головка со сменными пластинами срезает кромку под углом, заданным самой головкой, а опорная плита и упор держат этот угол от начала до конца. Разберём, как работает кромкорез по металлу, какие бывают виды и какой выбрать под толщину листа, угол разделки и объём работ.
Техническая редакция ЗМС

01Кромкорез — это что и зачем он нужен
Кромкорез — инструмент, который снимает с кромки металла фаску заданного угла и ширины или скругляет её. Под этим словом ищут и садовые триммеры, и ножи для кожи; здесь речь о кромкорезе по металлу.
Три задачи, ради которых его покупают:
- Разделка под сварку. Угол и притупление берут из стандарта на сварные соединения для выбранного способа сварки — для ручной дуговой это ГОСТ 5264-80 — или из технологической карты. Кромкорез выдерживает их по всей длине кромки.
- Подготовка под покраску. На острой кромке краска ложится тонким слоем. ISO 8501-3 для самой тщательной степени подготовки P3 требует скруглять кромки радиусом не менее 2 мм (табл. 1, п. 2.1–2.3).
- Безопасность и сборка. Снять заусенец и острую кромку после резки, пробивки или сверления.
02Как работает кромкорез: устройство
Схема у ручного фрезерного кромкореза простая:
- двигатель вращает фрезерную головку со сменными пластинами;
- головка задаёт угол: пластины стоят на ней под заданным углом к опорной поверхности;
- опорная плита скользит по листу, упор идёт по кромке — инструмент не «ныряет» и держит угол по всей длине;
- регулировка положения головки задаёт ширину фаски.
Оператор ведёт инструмент вдоль кромки, металл уходит стружкой — без окалины и зоны термического влияния. Для примера, КР 15 с двигателем 2200 Вт (6600 об/мин) идёт по тонкому листу со скоростью до 10 м/мин, а на толстом и твёрдом металле подачу уменьшают до 1 м/мин — инструмент тот же.
03Виды кромкорезов по металлу
| Вид | Как снимает металл | Какая кромка | Когда брать |
|---|---|---|---|
| Ручной фрезерный | вращающаяся головка с пластинами | ровная, без окалины; угол задан головкой | лист и отверстия, разные углы, скругление под покраску, работа на монтаже |
| Скалывающий (ножевой) | ножи срезают кромку лентой | угол задают ножи | поток однотипных деталей с одним углом разделки |
| Стационарный кромкофрезерный станок | фреза станка по листу на столе или самоходной тележке | повторяемая по всей длине | длинные кромки и толстый лист в цехе |
| Газовая или плазменная резка со скосом | термическая резка | окалина и зона термического влияния, нужна зачистка | раскрой листа сразу со скосом |
Какой кромкорез выбрать, решает основная работа. Монтаж, разные углы и отверстия — ручной фрезерный. Поток длинных кромок толстого листа в цехе — считайте стационарный станок.
04Какой кромкорез выбрать: что проверить
| Что проверить | Почему важно | У КР 15 |
|---|---|---|
| Минимальная толщина листа | у каждой модели свой нижний предел | 1,5 мм |
| Углы | разделка по стандарту или карте | головки 20°, 30°, 35°, 37,5°, 45°, 55°, 60° |
| Ширина фаски | под толщину листа и разделку | 1–18 мм, плавная регулировка |
| Скругление | под покраску | радиусы R2 и R3 |
| Подача | на твёрдом и толстом металле её снижают | до 10 м/мин, до 1 м/мин на толстом и твёрдом |
| Масса и мощность | ручная работа без стола | 8,5 кг, 2200 Вт |
| Защита | ресурс двигателя | от перегрузки и перегрева, электронная регулировка скорости |
| Отверстия | фаска не только на кромке листа | да |
Перед покупкой сверьте с поставщиком толщину и марку стали, которые вы обрабатываете чаще всего, — от них зависят пластины и рабочая подача.
05Как пользоваться кромкорезом
- Закрепите деталь: лист не должен сдвигаться под инструментом.
- Поставьте головку под нужный угол и выставьте ширину фаски.
- Сделайте пробный проход на обрезке и проверьте угол и ширину шаблоном.
- Дайте двигателю набрать обороты до контакта с металлом.
- Ведите инструмент равномерно, прижимая опору к листу, а упор — к кромке. На тонкой стали подача выше, на толстой и твёрдой — ниже.
- По ходу проверяйте фаску по длине; при сколе меняйте пластину.
Работайте в защитных очках и средствах защиты слуха: стружка горячая и острая.
Наши станки
06Как это делают на месте

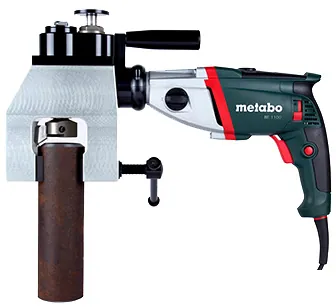
КР 15 — ручной кромкорез по металлу: фаска 1–18 мм на кромке листа и в отверстиях, углы от 20° до 60° сменными головками, скругление R2 и R3. Двигатель 2200 Вт, 6600 об/мин, подача до 10 м/мин, масса 8,5 кг — инструмент ведут по кромке вручную, без стола, и в цехе, и на монтаже. Головки и пластины подберём под ваш лист и разделку, расходники отгрузим вместе с инструментом.
Для труб кромку под сварку снимают фаскоснимателем: ТФС крепится изнутри трубы до Ø355,6 мм, ФСА — снаружи на трубах Ø28–76 мм. Как выбрать — в статье о фаскоснимателях для труб.
Вопросы и ответы
Кромкорез — что это?
Инструмент для снятия фаски на кромке металла: под сварку, под покраску или чтобы убрать острую кромку. Угол задаёт головка, ширину — настройка, поэтому фаска одинакова по всей длине.
Чем кромкорез отличается от фаскоснимателя для труб?
Кромкорез ведут вдоль прямой кромки листа или по отверстию. Фаскосниматель для труб крепится на трубе — изнутри или снаружи — и снимает фаску по окружности торца.
Зачем нужен кромкорез, если есть болгарка?
Болгарка даёт угол «на глаз», и он меняется по длине кромки — перед сваркой её подгоняют. Кромкорез держит угол головкой, а скругление R2 или R3 даёт сразу, без доводки.
Как пользоваться кромкорезом в отверстии?
Так же, как на прямой кромке, если модель это допускает: КР 15 фрезерует фаску и на кромке листа, и в отверстиях.
Какой радиус кромки нужен под покраску?
Его задаёт проект или спецификация на покрытие. Для степени подготовки P3 по ISO 8501-3 — не менее 2 мм; головки R2 и R3 закрывают это требование.
Источники: ГОСТ и нормативные документы
- ISO 8501-3 «Подготовка стальных поверхностей перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 3. Степени подготовки сварных швов, кромок и других участков с дефектами поверхности» — табл. 1, п. 2.1–2.3 (степень P3). Требование сверено по редакции 2006 г.; действующая редакция — ISO 8501-3:2025, в которой, по её предисловию, переработаны иллюстрации табл. 1, раздел 2 и введение.
- ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры» — п. 1 (область применения). Действующий.
Читайте также
 Фланцы и трубы
Мобильные станки для обработки фланцев: какие бывают и как выбратьВиды фланцевых станков и пять параметров выбора: диаметр, крепление, привод, профиль, место у фланцаКак выбрать · 9 мин чтения
 Фланцы и трубы
Уплотнение фланцевых соединений: почему течёт фланец и как восстановить зеркало на местеПричины течи фланца по признакам, нормы ГОСТ к зеркалу и сборке, проточка уплотнительной поверхности на местеСтатья · 10 мин чтения
 Фланцы и трубы
Исполнение фланцев по ГОСТ 33259-2015: уплотнительные поверхности A–M и как их восстановитьИсполнения A–M по ГОСТ 33259-2015: прокладки, шероховатость, старые обозначения 1–9 и ремонт на местеСтатья · 11 мин чтения