Уплотнение фланцевых соединений: почему течёт фланец и как восстановить зеркало на месте
Новая прокладка, подтянутые гайки — а через неделю фланец снова течёт. Значит, дело не только в прокладке: уплотнение фланцевых соединений держится сразу на трёх вещах — состоянии уплотнительных поверхностей, прокладке и усилии крепежа. Разбираем, как по признакам найти причину, что проверить по ГОСТ и как восстановить зеркало фланца без резки трубы.
Техническая редакция ЗМС
01Как работает уплотнение фланцевых соединений
Прокладка держит среду, пока её прижимает крепёж. При затяжке она заполняет неровности металла. Под рабочим давлением фланцы стремятся разойтись, и сжатие прокладки уменьшается; нагрев, остывание, вибрация и скачки давления со временем ослабляют натяг. Течь начинается там, где прижатия не хватает, или там, где путь среде открывает дефект на зеркале.
Отсюда три условия герметичного узла:
- поверхность ровная, без радиальных рисок, забоин и раковин, с шероховатостью под тип прокладки;
- прокладка подходит к исполнению фланца, среде и давлению;
- сборка: фланцы параллельны и соосны, крепёж затянут равномерно.
Когда условия выходят за рамки стандартных — фланцы крупнее DN 600, внешние нагрузки, изгиб, — соединение проверяют расчётом на прочность и герметичность, например по ГОСТ 34233.4 (ГОСТ 33259-2015, п. 7.5).
02Утечка во фланцевых соединениях: причины по признакам
| Признак | Вероятная причина | Что проверить |
|---|---|---|
| Течёт на одном участке окружности сразу после сборки | Перекос или несоосность фланцев, неравномерная затяжка | Зазор между фланцами по окружности; отклонение от параллельности — не больше 10 % толщины прокладки (ГОСТ 32569-2013, п. 6.2.8) |
| Течёт по всей окружности сразу после сборки | Прокладка не под исполнение или среду, крепёж недотянут, поверхность грубая или волнистая | Маркировку исполнения и тип прокладки (ГОСТ 33259-2015, п. 7.3), шероховатость и плоскостность |
| После замены прокладки течёт в том же месте | Дефект зеркала: радиальная риска, забоина, коррозионная раковина | Уплотнительную поверхность после разборки: вмятины, задиры и механические повреждения не допускаются (ГОСТ 33259-2015, п. 8.2) |
| Подтянули — перестало, через время снова течёт | Прокладка потеряла упругость, крепёж вытянулся или ослаб | Прокладку и крепёж; крепёж в соединении — одной партии (ГОСТ 32569-2013, п. 6.2.12) |
| Течь после прогрева, остывания или скачков давления | Натяг ослабевает при циклах; плоский фланец там, где нужен приварной встык | Тип фланца: плоские не допускаются при циклических нагрузках свыше 2·10³ циклов, а если PN больше 25 или температура среды выше 300 °C, ставят только тип 11 (ГОСТ 33259-2015, п. 7.10) |
| Прокладку выдавило или разорвало | Прокладка не центрируется, нет ограничительных колец, перетяжка | Для вредных веществ 1–3 классов опасности и пожаровзрывоопасных сред на исполнениях A и B — СНП с двумя ограничительными кольцами или другая прокладка, которая центрируется и не выдавливается (ГОСТ 33259-2015, п. 7.3) |
Радиальная риска опаснее кольцевой: она может соединить полость трубы с наружной стороной фланца, и среда идёт по ней, как по каналу.
Какая прокладка положена каждому исполнению и какую шероховатость оно требует — в таблицах статьи «Исполнение фланцев по ГОСТ 33259-2015».
03Герметичность фланцевого соединения: требования к поверхности и сборке
| Что | Норма | Документ |
|---|---|---|
| Шероховатость, исполнения A–F | Ra 3,2–12,5 мкм (боковые стенки выступа E и впадины F — до Ra 25) | ГОСТ 33259-2015, рисунок 3 и примечание 3 |
| Шероховатость, исполнения L, M | Ra 0,80–3,2 мкм | Там же |
| Канавка J, конус K | Ra 1,6 мкм | ГОСТ 33259-2015, рисунок 3 |
| Плоскостность уплотнительной поверхности | Не больше 0,4 мм до Ø1000 мм, 0,8 мм свыше | ГОСТ 33259-2015, таблица 14 |
| Поверхность под СНП (рекомендация) | Концентрические или спиральные канавки Ra 3,2–6,3 мкм, резец радиусом от 1,5 мм, 1,8–2,2 паза на 1 мм | ГОСТ 32569-2013, п. 6.2.6 |
| Параллельность при сборке | Не больше 10 % толщины прокладки | ГОСТ 32569-2013, п. 6.2.8 |
| Перпендикулярность к оси трубы | 0,15 мм для Ø25–60 мм; 0,25 — 60–160 мм; 0,35 — 160–400 мм; 0,5 — 400–750 мм; 0,6 — свыше 750 мм | ГОСТ 32569-2013, таблица 11.1 |
| Соосность | Не больше удвоенного значения таблицы 11.1, зазор одинаковый по окружности | ГОСТ 32569-2013, п. 11.3.2 |
| Затяжка | Мягкие прокладки — крестообразным обходом, металлические — круговым, за 3–4 обхода | ГОСТ 32569-2013, п. 6.2.12 |
| Перекос | Нельзя выбирать натяжением болтов и клиновыми прокладками | ГОСТ 32569-2013, п. 11.3.3 |
ГОСТ 32569-2013 написан для технологических трубопроводов взрывопожароопасных и химически опасных производств. На других объектах действуют свои документы, но его допуски — хороший ориентир для ремонтной службы.
04Проверка фланцевых соединений: что смотреть до и после разборки
В работе:
- следы среды и подтёки — где именно по окружности;
- крепёж: все ли гайки на месте, выступает ли шпилька над гайкой хотя бы на шаг резьбы;
- зазор между фланцами по окружности.
После разборки:
- зеркало: забоины, радиальные риски, раковины, следы старой прокладки;
- плоскостность и шероховатость — по образцам шероховатости (ГОСТ 33259-2015, п. 8.2);
- размеры выступа, паза или канавки — по таблице 2 стандарта;
- фактическую толщину фланца — от неё зависит, сколько металла можно снять.
После сборки фланцы испытывают в составе трубопровода или оборудования; пробное давление — по ГОСТ 356 или КД и ТУ (ГОСТ 33259-2015, п. 8.3).
05Когда менять прокладку, а когда восстанавливать зеркало
- Поверхность чистая и ровная, течь объясняется сборкой или прокладкой — ставят прокладку под исполнение и среду и затягивают по правилам: порядок обхода и контроль — в статье «Затяжка фланцевых соединений».
- На зеркале риски, забоины, раковины или волна — новая прокладка такую течь не устранит. Уплотнительную поверхность протачивают или меняют фланец.
- Дефект глубже допустимого съёма — толщина фланца b после обработки станет меньше указанной в таблицах 3–9 ГОСТ 33259-2015 (п. 7.6 в ред. Изменения № 1). Тогда наплавлять фланец или менять его — решает владелец оборудования по документам предприятия.
Замена фланца — это резка трубы, подготовка кромок, сварка, контроль шва и повторная сборка. Проточка на месте обходится без резки и сварки: станок ставят прямо на фланец.
06Восстановление уплотнительной поверхности фланца на месте
- Замер. Диаметр фланца, диаметр отверстия, исполнение, глубина дефекта, фото места установки.
- Подбор станка. По креплению — в отверстие или снаружи, если отверстие занято или изношено; по приводу — вручную, от дрели, от сжатого воздуха. Все параметры выбора — в статье «Мобильные станки для обработки фланцев».
- Установка и выверка по оси и торцу фланца. Например, СОФ-В 610 массой 45 кг один оператор ставит и выверяет за 10 минут.
- Обработка. Черновыми проходами снимают дефектный слой до чистого металла, чистовым выводят риску под тип прокладки: под СНП — канавки по п. 6.2.6 ГОСТ 32569-2013.
- Контроль. Шероховатость по образцам, плоскостность, размеры профиля.
- Сборка с новой прокладкой и затяжкой по п. 6.2.12 ГОСТ 32569-2013.
Наши станки
07Как это делают на месте

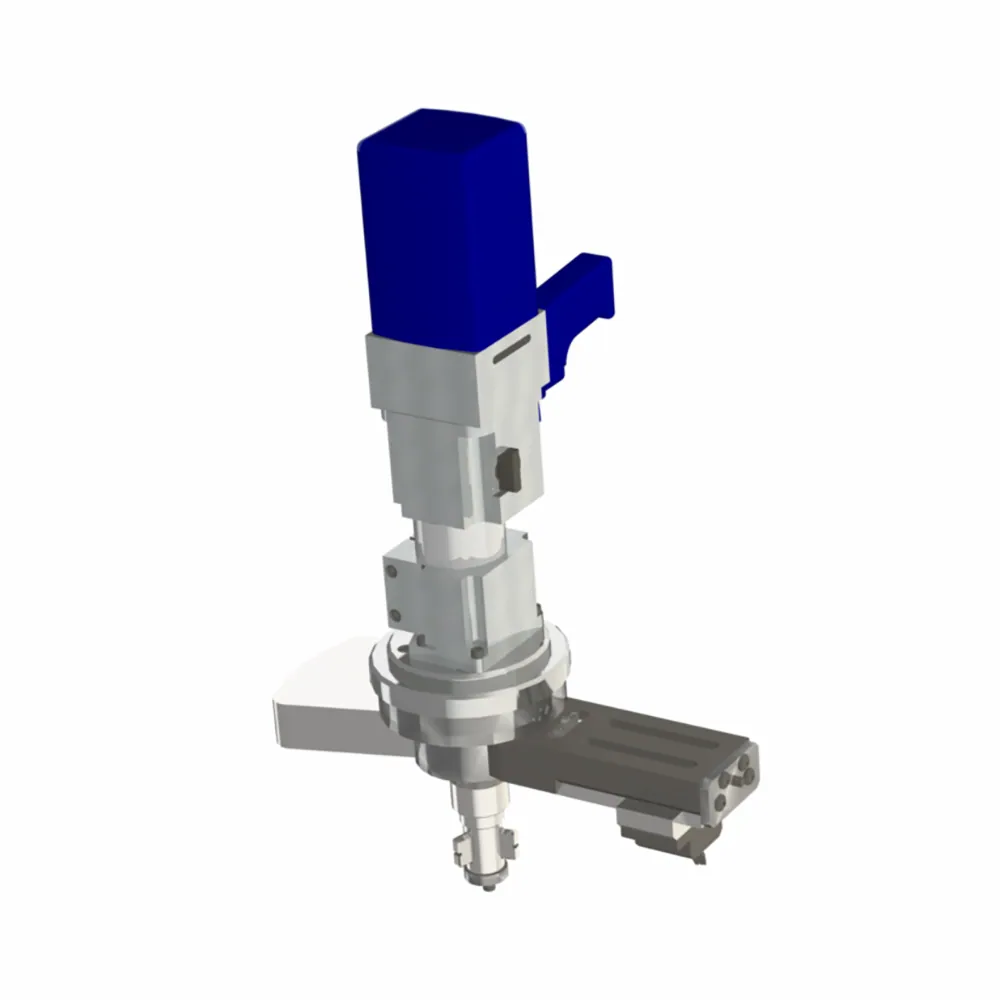
- СОФ 350Р — проточка зеркала малых фланцев Ø32–350 мм там, где нет ни сети, ни компрессора: станок ручной, ставится в отверстие 32–100 мм и весит 8,3 кг. Модель нашего производства: со склада отгружаем за 3 рабочих дня после оплаты, гарантия — 12 месяцев.
- СОФ 560Э — убирает причину повторной течи на фланцах Ø100–560 мм: протачивает зеркало прямо на трубопроводе, без резки и вывоза детали в цех. Крепится кулачками в отверстие от 60 мм, привод — электродрель 2 кВт, масса 18,5 кг; слесарей обучаем установке и проточке.
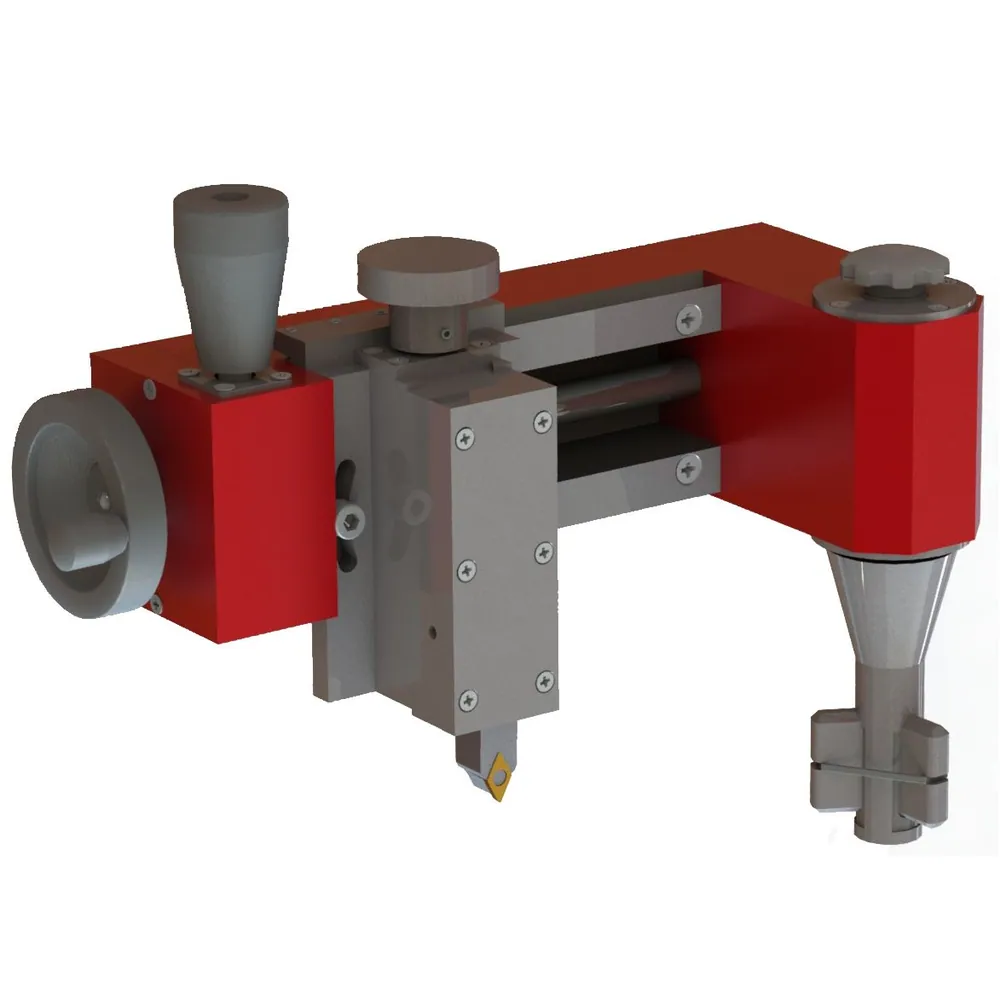
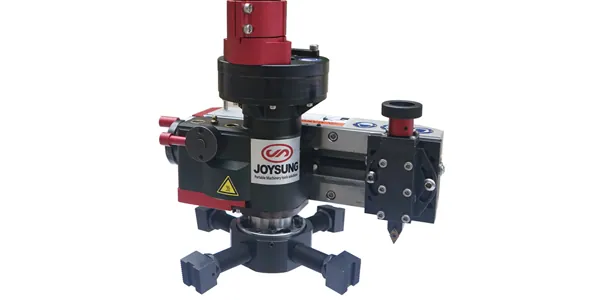
- СОФ-В — если кроме рисок нужно восстановить профиль: канавки под кольцевые прокладки и RTJ, «выступ — впадину». Резцедержатель поворачивается на 45°, поэтому канавки и фаски режут без специального инструмента. Крепится изнутри, семь исполнений на Ø50–3048 мм, привод пневматический.
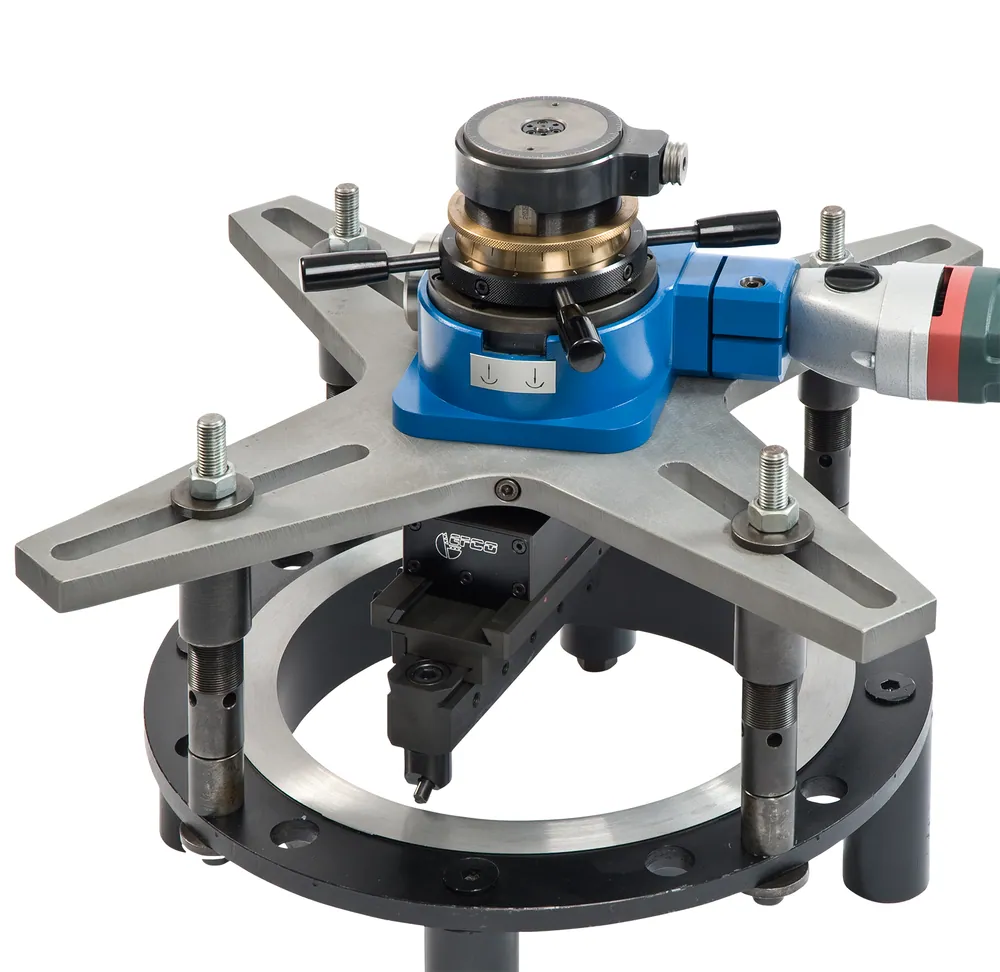
- ФСП — девять исполнений по креплению и приводу: от ручного без питания до электрических с выносным пультом, где оператор не стоит у резца; если отверстие занято или повреждено — исполнение с наружной кольцевой рамой. Характеристики исполнения подбираем под задачу и указываем в КП.
Все модели для проточки — в разделе «Станки для обработки фланцев».
Вопросы и ответы
Можно ли устранить течь подтяжкой болтов?
Если ослаб натяг — на время да. Если течь возвращается, проверьте зеркало и параллельность фланцев: перекос натяжением болтов выбирать нельзя (ГОСТ 32569-2013, п. 11.3.3), а дефект поверхности подтяжкой не закрыть.
Какой перекос фланцев допустим?
Отклонение от параллельности уплотнительных поверхностей — не больше 10 % толщины прокладки (ГОСТ 32569-2013, п. 6.2.8). Зазор должен быть одинаковым по всей окружности и соответствовать толщине прокладки (п. 11.3.2).
Какая шероховатость нужна под спирально-навитую прокладку?
Для технологических трубопроводов п. 6.2.6 ГОСТ 32569-2013 советует нарезать на поверхности концентрические или спиральные канавки: шероховатость Ra 3,2–6,3 мкм, резец со скруглением радиусом от 1,5 мм, 1,8–2,2 паза на миллиметр. Общий диапазон ГОСТ 33259-2015 для исполнений A–F — Ra 3,2–12,5 мкм.
Сколько металла можно снять при проточке зеркала?
Столько, чтобы толщина фланца b осталась не меньше табличной (ГОСТ 33259-2015, п. 7.6 в ред. Изменения № 1). Допуск на высоту выступа h при изготовлении — минус 1 мм от номинала (таблица 14); для ремонта это только ориентир, допустимый съём уточняют по КД. Поэтому перед работой меряют фактическую толщину и глубину дефекта.
Как проверить герметичность после ремонта?
Фланцы испытывают в составе трубопровода или оборудования; пробное давление — по ГОСТ 356 или КД и ТУ (ГОСТ 33259-2015, п. 8.3). Порядок испытаний задают проект и документы предприятия.
Покажите фланец инженеру
Сфотографируйте уплотнительную поверхность и напишите диаметр фланца, отверстие и исполнение. Инженер скажет, хватит ли проточки, и подберёт станок под ваш фланец и площадку.
Источники: ГОСТ и нормативные документы
- ГОСТ 33259-2015 «Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250. Конструкция, размеры и общие технические требования» — действующий, с Изменением № 1 (приказ Росстандарта от 31.01.2024 № 170-ст, введено с 01.06.2024): рисунок 3 и примечание 3 к нему; таблица 2; п. 7.3, 7.5, 7.6, 7.10; таблица 14; п. 8.2, 8.3.
- ГОСТ 32569-2013 «Трубопроводы технологические стальные. Требования к устройству и эксплуатации на взрывопожароопасных и химически опасных производствах» — действующий, с Изменением № 1 (приказ Росстандарта от 31.08.2023 № 775-ст, введено с 01.01.2024): п. 6.2.6, 6.2.8, 6.2.12; п. 11.3.1 и таблица 11.1; п. 11.3.2, 11.3.3.
Читайте также
 Фланцы и трубы
Мобильные станки для обработки фланцев: какие бывают и как выбратьВиды фланцевых станков и пять параметров выбора: диаметр, крепление, привод, профиль, место у фланцаКак выбрать · 9 мин чтения
 Фланцы и трубы
Исполнение фланцев по ГОСТ 33259-2015: уплотнительные поверхности A–M и как их восстановитьИсполнения A–M по ГОСТ 33259-2015: прокладки, шероховатость, старые обозначения 1–9 и ремонт на местеСтатья · 11 мин чтения
 Фланцы и трубы
Фланцевое соединение: из чего состоит, виды, ГОСТы и где применяетсяСостав узла, типы фланцев и исполнения по ГОСТ 33259-2015, правила сборки и ремонт фланца без демонтажаСтатья · 11 мин чтения